

 Ik denk dat dit het geval is
Slechts een klein deel van het jaarlijks geproduceerde plastic afval wordt weer omgezet in een bruikbare grondstof. Van het plastic dat wel weer in productie gaat, wordt het grootste deel mechanisch verwerkt: gesorteerd, gewassen, verkleind, gesmolten en opnieuw samengesteld tot nieuwe producten. Onder deze stappen is het verkleinen van de deeltjesgrootte het punt waarop recyclingeconomie wordt gewonnen of verloren. De plasticrecyclingtechnologie die in dit stadium wordt gebruikt, en de kwaliteit van de vergruizer die het werk doet, bepalen rechtstreeks de doorvoer, het energieverbruik, de poederuniformiteit en de uiteindelijke marktwaarde van het teruggewonnen materiaal. Een vergruizer met een krappe deeltjesgrootte kan laagwaardig schroot omzetten in een premium grondstof, terwijl een vergruizer die inconsistent poeder produceert elk stroomafwaarts proces duurder maakt. In dit artikel wordt uitgelegd hoe de twee belangrijkste families van plasticrecyclingtechnologieën zich tot elkaar verhouden, waarom fijnmalen in de praktijk zo belangrijk is en waar u op moet letten bij het selecteren van verpulveringsapparatuur voor recycling.
Mechanische en chemische recycling: hoe ze zich verhouden
Mechanische recycling is tegenwoordig de meest gebruikte kunststofrecyclingtechnologie. Het is geschikt voor schoon afval van één polymeer, zoals PET-flessen, HDPE-containers, PE-folie, PP-kratten en stukjes PVC-buis. Een typische lijn combineert sorteren, wassen, verkleinen, smeltfiltratie en pelletiseren. De output is een vlok, poeder of pellet die opnieuw kan worden gebruikt voor extrusie, spuitgieten, rotatiegieten of masterbatchproductie. De economische aspecten zijn aantrekkelijk omdat de energie-input relatief laag is en de kapitaalkosten van apparatuur goed bekend zijn, maar de methode is afhankelijk van de kwaliteit van de grondstoffen. Als de input verontreinigd is of gemengde polymeren bevat, bereikt de mechanische route snel zijn limiet.
Bij chemische recycling, ook wel geavanceerde recycling genoemd, wordt de tegenovergestelde aanpak gevolgd. In plaats van het plastic te smelten, breekt de technologie polymeerketens terug in monomeren, koolwaterstofoliën of synthesegas. Pyrolyse verwarmt plastic zonder zuurstof om olie en gas te produceren; depolymerisatie keert polymerisatie voor specifieke harsen om; solvolyse gebruikt oplosmiddelen om polymeren op te lossen en te scheiden; en hydrothermische behandeling maakt gebruik van gecomprimeerd water om afval te ontbinden. Deze routes verwerken gemengde, gelamineerde of vervuilde stromen die mechanische lijnen niet economisch kunnen verwerken. De afwegingen zijn een hogere energie-intensiteit, een complexere procescontrole en, in veel gevallen, een grotere ecologische voetafdruk per ton totdat de technologie volwassen is geworden. Fabrieken op commerciële schaal groeien, maar de capaciteit blijft nog steeds ver achter bij de hoeveelheid plastic afval die mechanische recyclers al verwerken.
Voor de meeste recyclers blijft mechanische recycling de ruggengraat van hun activiteiten, terwijl chemische technologieën dienen als een aanvullende afzetmarkt voor moeilijke fracties. Beide routes zijn afhankelijk van een goede verkleining stroomopwaarts: chemische reactoren hebben consistente voedingsafmetingen nodig om de conversie stabiel te houden, en mechanische lijnen produceren poeders waarvan de kwaliteit de prestaties stroomafwaarts bepaalt. Een recycler die de stap van het verkleinen beheerst, krijgt invloed op de hele fabriek.
Waarom het verpulveren van kwaliteit de recyclingeconomie stimuleert
Stroomafwaartse processen zijn meedogenloos wat betreft de deeltjesgrootte. Rotatiegieten vereist bijvoorbeeld PE-poeder in een smal bereik, doorgaans van ongeveer 200 tot 500 micron, zodat de hars gelijkmatig smelt en versmelt zonder gaatjes. Masterbatch en polymeercompounds geven de voorkeur aan fijne poeders met stabiel vloeigedrag. Wanneer een vergruizer een brede deeltjesgrootteverdeling produceert, scheidt het poeder zich af in silo's, stroomt slecht door de doseerapparatuur en laat grove deeltjes achter die niet volledig smelten. Het resultaat is afgekeurde onderdelen, extra energieverbruik en verloren marge. Het meten van de verdeling met standaard zeefanalyse voordat het poeder de fabriek verlaat, is de enige betrouwbare manier om te weten wat het volgende proces daadwerkelijk zal opleveren.
Overmatig slijpen is even duur. Het fijner duwen van materiaal dan het proces vereist, verbruikt extra kracht en versnelt de slijtage van messen, schijven en zeven. Bij te weinig slijpen ontstaan daarentegen te grote deeltjes die opnieuw moeten worden verwerkt, waardoor de lijncapaciteit effectief wordt gehalveerd. De juiste kunststofrecyclingtechnologie voor verkleining is daarom degene die de beoogde fijnheid bij de nominale doorvoer behoudt, met stabiele temperatuurregeling en voorspelbare slijtage. In de praktijk betekent dit dat het rotorontwerp, de geometrie van de slijpschijf en de zeefconfiguratie moeten worden afgestemd op het polymeer en de beoogde toepassing, in plaats van een generieke machine te kopen en er het beste van te hopen.
| Materiaal | Typische toepassing | Doelfijnheid | Kritieke parameter |
|---|---|---|---|
| PE-schroot | Rotatiepoeder | 200 tot 500 micron | Uniformiteit en flow |
| PVC-schroot | Fijn poeder voor stijve profielen | 150 tot 300 micron | Warmtebeheersing en slijtage |
| PA- en PP-schroot | Gerecycled technisch poeder | 300 tot 800 micron | Werking bij omgevingstemperatuur |
De tabel vat de typische situaties samen waarmee een recycler te maken krijgt. Elke rij verwijst naar een andere machineconfiguratie. Daarom levert één enkele universele vergruizer zelden acceptabele resultaten op voor alle drie de materiaalfamilies. Productie-ervaring met elk polymeertype is wat een ontwerp dat werkt onderscheidt van een ontwerp dat zijn leven onder onderhoud doorbrengt.
Het afstemmen van de apparatuur op het polymeer
PE-terugwinning voor rotatiegieten
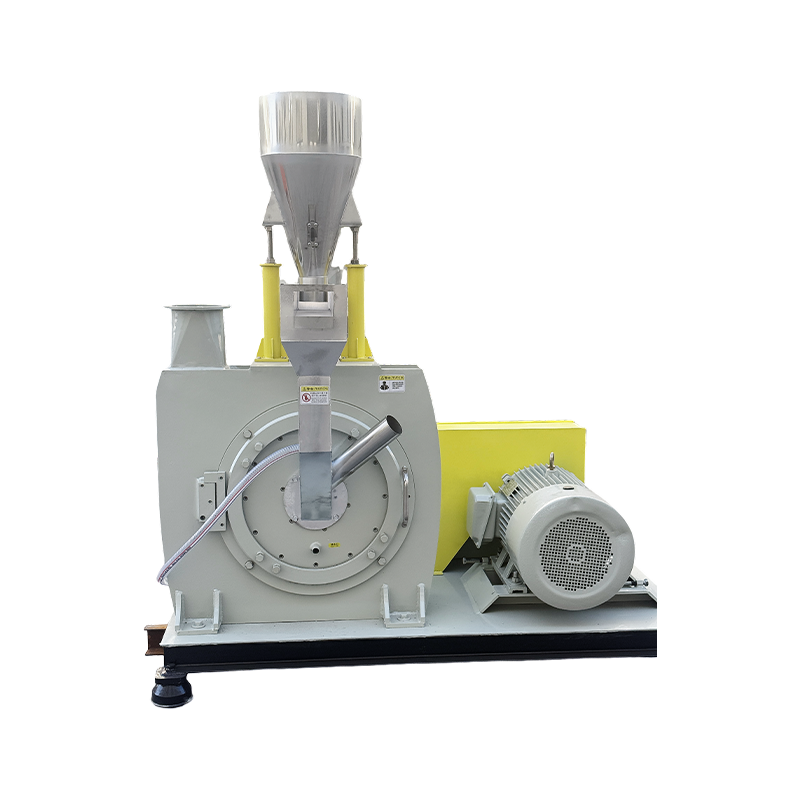
Rotatiegieten is een van de meest veeleisende recyclingtoepassingen voor PE. Het poeder moet een smalle deeltjesgrootteverdeling hebben, omdat grove deeltjes onvolkomenheden in het oppervlak veroorzaken en fijn stof een slechte vloei veroorzaakt. Moderne schijfvergruizers met hogesnelheidsrotoren en nauwkeurig bewerkte slijpschijven kunnen PE-poeder met een hoge doorvoer produceren, terwijl de vereiste uniformiteit behouden blijft. Een toegewijd PE-rotatiegietpoedervergruizer met hoge uniformiteit is een praktische investering voor recyclers die rotatiegietlijnen voeden, omdat de poederconsistentie zich direct vertaalt in lagere uitvalpercentages in het gegoten onderdeel. Operators moeten ook kijken of de machine de enigszins onregelmatige geometrie van gerecycleerde vlokken aankan zonder vast te lopen, aangezien de vorm van de vlokken verschilt van die van nieuwe pellets.
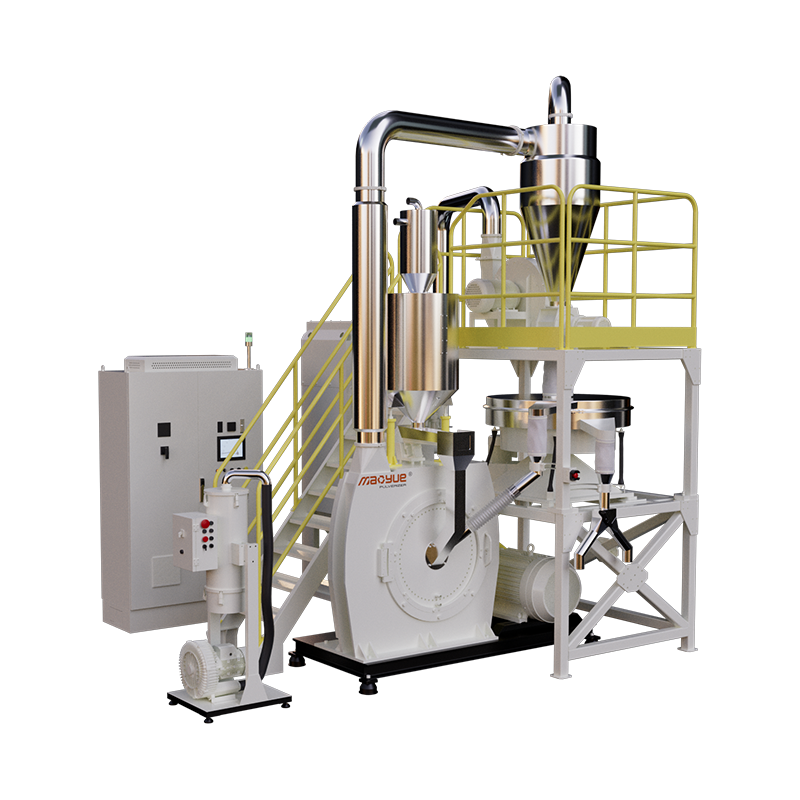
 PE Rotomolding Poeder Hoge Uniformiteit 600 Verstuiver Leveranciers, Fabriek - Changz Changzhou Mao Yue Intelligent Equipment Co., Ltd. is PE Rotomolding Powder High Uniformity 600 Pulverizer Leveranciers en fabriek in China,... Bekijk Product →
PVC-schroot en het belang van slijtvastheid
PVC is hittegevoelig en inherent schurend. Wanneer het wordt verpulverd, verhoogt de wrijving aan het schijfoppervlak de temperatuur, en als het materiaal oververhit raakt, wordt het afgebroken, waardoor corrosieve stoffen vrijkomen die de maalkamer aantasten. Dit is de reden waarom PVC-recyclinglijnen een vergruizer nodig hebben met een royale rotor, stabiele warmteafvoer en slijtvast gereedschap. EEN slijtvaste PVC vergruizer maakt gebruik van gelegeerde stalen messen en geharde schijven om de levensduur tussen onderhoudsintervallen te verlengen, wat de grootste kostenfactor is bij het slijpen van gechloreerde polymeren. Bovendien moet het voer droog en vrij van metaaldeeltjes zijn, omdat de zachte punt van PVC het gemakkelijk maakt dat verontreinigingen in het maaloppervlak dringen en de inkerving versnellen.
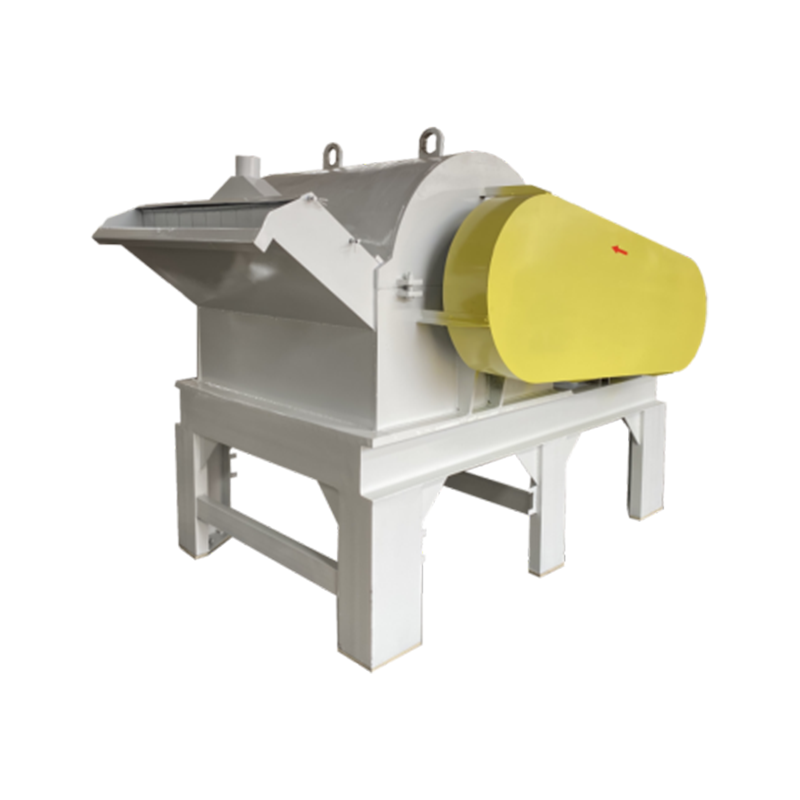
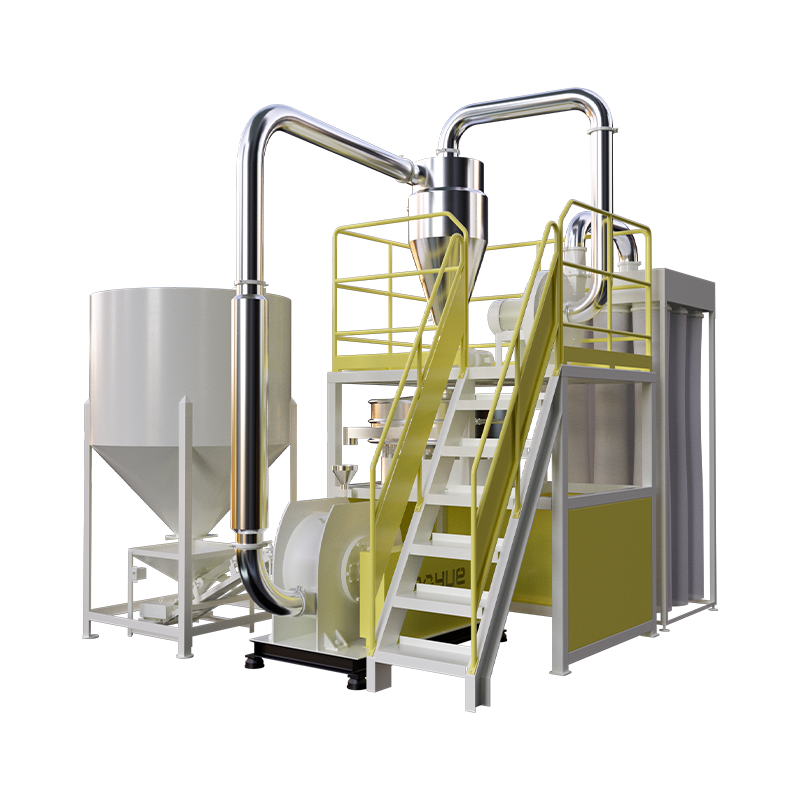 Model 850 PVC slijtvaste brekerleveranciers, fabriek - Changzhou Mao Yue Inte Changzhou Mao Yue Intelligent Equipment Co., Ltd. is Model 850 PVC slijtvaste brekerleveranciers en fabriek in China, aangepast model 85... Bekijk Product →
PA- en PP-techniekschroot
Polyamide en polypropyleen zijn taaie, taaie materialen. De conventionele praktijk vereist cryogene koeling met vloeibare stikstof om het polymeer bros te maken vóór het malen, een proces dat aanzienlijke kosten per ton met zich meebrengt en de installatie ingewikkeld maakt met cryogene opslag en hantering. Een alternatief is slijpen op omgevingstemperatuur, waarbij de machinegeometrie en rotorsnelheid zijn ontworpen om het materiaal koel te houden door middel van een korte verblijftijd en een efficiënte luchtstroom. Deze aanpak elimineert vloeibare stikstof volledig uit de processtroom. Een omgevingstemperatuur PA PP-molen zonder vloeibare stikstof verlaagt de bedrijfskosten en vereenvoudigt de veiligheidseisen van de fabriek, waardoor het een goede keuze is voor recyclers die technisch schroot verwerken. Het vereist echter wel zorgvuldige aandacht voor de zeefgrootte en de voedingssnelheid, aangezien de machine afhankelijk is van een snelle verwijdering van grondmateriaal om warmteopbouw te voorkomen.
 500PA/PP omgevingstemperatuurslijper vereist geen leveranciers van vloeibare stikstof, feit Changzhou Mao Yue Intelligent Equipment Co., Ltd. is een 500PA / PP omgevingstemperatuurslijper vereist geen leveranciers van vloeibare stikstof en facto ... Bekijk Product →
Selectiecriteria voor recyclingactiviteiten
Het kiezen van een vergruizer voor een recyclinglijn is een aankoopbeslissing die zich in de loop van de jaren terugbetaalt, dus de vergelijking moet verder gaan dan de initiële prijs. De volgende factoren onderscheiden een machine die winstgevend poeder produceert van een machine die marge verbruikt in energie en stilstand.
- Doorvoer met gespecificeerde fijnheid. Controleer of de fabrikant fijnheids- en capaciteitscijfers publiceert onder dezelfde omstandigheden als u zult gebruiken. Vraag welk percentage van de output binnen het beoogde deeltjesgroottevenster blijft.
- Energie per ton. Het vermalen van kunststoffen is energie-intensief. Verschillen van 10 tot 20 procent in het specifieke energieverbruik veranderen direct de kosten van het poeder, en bij een hoge benutting kan dat verschil binnen een jaar een betere machine opleveren.
- Kosten en levensduur van slijtageonderdelen. Messen, schijven en rotoren zijn verbruiksartikelen. Controleer of het gehard gelegeerd staal is en of de leverancier deze in eigen beheer vervaardigt, want dat heeft invloed op zowel de prijs als de doorlooptijd.
- Temperatuurbeheer. Voor PVC en elke hittegevoelige formulering bepaalt het ontwerp van de maalkamer en de luchtstroom of u een stabiele output krijgt of frequente harsdegradatie.
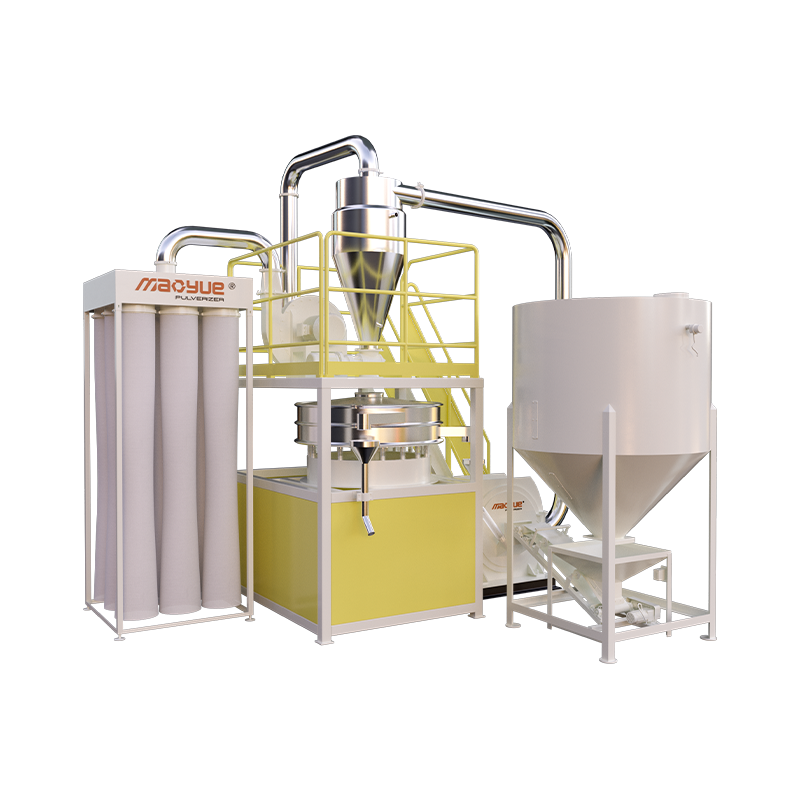
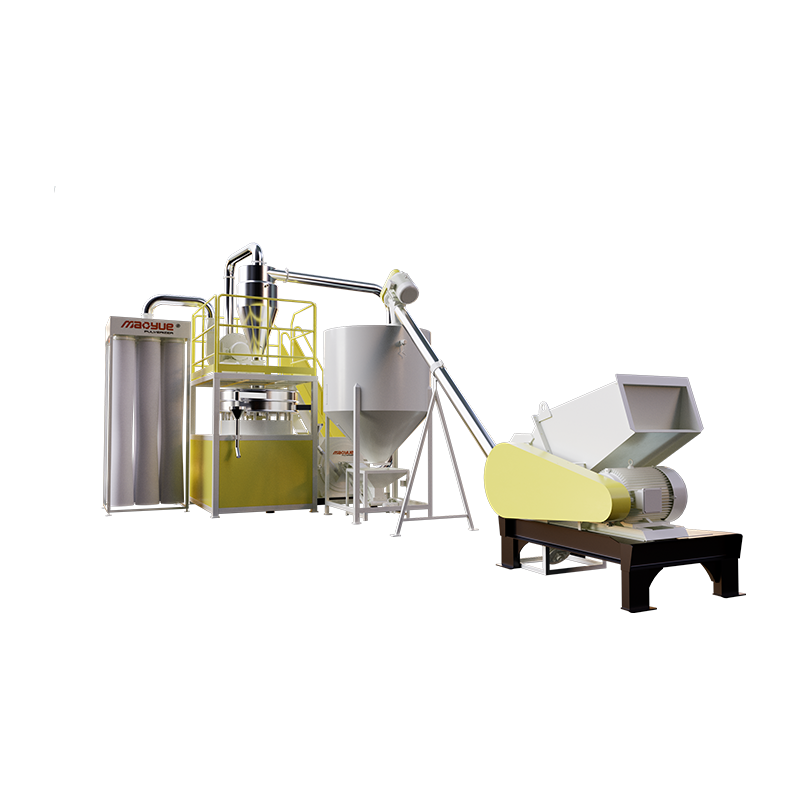
- Integratie. Een vergruizer is onderdeel van een lijn. Toevoer, stofopvang en stroomafwaarts transport moeten samen worden beschouwd, niet als een bijzaak.
Kopers die een gedetailleerd overzicht willen van machinetypen en prijzen, vinden een plastic vergruizergids met soorten, toepassingen en kooptips handig voordat ze offertes aanvragen. Het is ook de moeite waard om met een fabrikant van vergruizers met tientallen jaren productie-ervaring en het produceren van eigen messen en schijven, omdat dit de levering van reserveonderdelen verkort en de onderhoudskosten gedurende de levensduur van de machine verlaagt. Een leverancier met meerdere bewerkingswerkplaatsen en een speciaal productiecentrum voor bladen kan sneller reageren wanneer slijtageonderdelen moeten worden vervangen, en die reactiesnelheid is belangrijker in een 24-uurs recyclinglijn dan in een batchbewerking met een laag verbruik.
De keuze tussen mechanische en chemische plasticrecyclingtechnologieën hoeft geen of-of-beslissing te zijn. Bij de meeste recyclingactiviteiten is de vergruizer het punt waarop beide routes economisch levensvatbaar of niet levensvatbaar worden. Een machine die de fijnheid vasthoudt, de temperatuur regelt en het energieverbruik onder controle houdt, zal zelfs schroot van lage waarde omzetten in poeder waarvoor verwerkers bereid zijn te betalen. Stem de apparatuur af op het polymeer, plan slijtage en de recyclinglijn zal de marge opleveren die de industrie verwacht.