

 Ik denk dat dit het geval is
Als uw plasticpoeder op maandag een stabiele brug in de trechter vormt en de schroef op dinsdag onder water zet, heeft u een probleem met de vloeibaarheid en geen machineprobleem. Dezelfde vergruizer kan een batch produceren die netjes wordt afgevoerd en de volgende batch blijft hangen, wat inconsistente dosering, pieken en afgekeurde onderdelen veroorzaakt. In de praktijk is de stroombaarheid van het poeder de eigenschap die bepaalt of uw stroomafwaartse proces soepel verloopt of stopt vanwege handmatige knock-down. In deze handleiding wordt uitgelegd wat vloeibaarheid betekent, welke variabelen u moet controleren en waar u op moet letten bij het beoordelen van een vergruizer op vrijstromend poeder.
Wat de vloeibaarheid van poeder eigenlijk betekent
In tegenstelling tot dichtheid of deeltjesgrootte is vloeibaarheid geen enkele intrinsieke materiaaleigenschap. Het is een afgeleide eigenschap die beschrijft hoe een poeder zich gedraagt als een bulksamenstel onder een specifieke reeks apparatuuromstandigheden. Een poeder dat goed vloeit in een grote silo kan zich in een kleine trilgoot heel anders gedragen. Daarom beschouwen ervaren verwerkers de vloeibaarheid als een systeemeigenschap: materiaal plus apparatuur plus omgeving.
Bij het verpulveren van plastic is het doel om een poeder te produceren dat consistent wordt aangevoerd, de trechters leeglopen zonder overbruggingen, en het materiaal door schroeven en pijpen wordt getransporteerd en sterft zonder te stijgen. Wanneer u kleverige, geagglomereerde batches ziet, heeft u te maken met een gebrek aan stroombaarheid. Het begrijpen van de onderliggende factoren is de eerste stap om dit probleem op te lossen. Voor een diepere blik op de machinekant, zie onze wat is een plastic vergruizer overzicht.
Factoren die de poederstroom bij het verpulveren van plastic bevorderen
De volgende factoren zijn het belangrijkst wanneer u thermoplastische kunststoffen tot poeder verwerkt.
Deeltjesgrootteverdeling (PSD)
PSD is de sterkste voorspeller van flow. Een smalle verdeling rond D50 vermindert het aantal fijne deeltjes dat de gaten tussen grotere deeltjes opvult en verhoogt de interne wrijving. Als uw D90/D50-verhouding te hoog is, krijgt u een brede verdeling met te hoge boetes, wat de cohesie verhoogt en doorstromingsverstoppingen veroorzaakt. Wanneer u een vergruizer koopt, vraag dan naar een representatieve PSD-curve. Voor rotatiegiet- en masterbatch-toepassingen is een smalle spanwijdte van 2,0 tot 3,0 een praktisch doel.
Deeltjesvorm en oppervlaktetextuur
Onregelmatige, schilferige deeltjes grijpen in elkaar en zijn bestand tegen stroming. Kogelvormige of ronde deeltjes bewegen vrijer. Een uitgebalanceerd blad- en schijfontwerp creëert deeltjes met lagere aspectverhoudingen, waardoor mechanische vergrendeling wordt verminderd. Bovendien verhoogt een ruw oppervlak de wrijvingsweerstand, terwijl een glad oppervlak deze vermindert. Daarom is de keuze van het maalmechanisme van belang.
Vocht en temperatuur
Oppervlaktevocht creëert vloeistofbruggen tussen deeltjes, waardoor de cohesie dramatisch toeneemt. Zelfs een kleine verandering van 0,1% naar 0,3% water kan een vrijstromend poeder in een kleverige massa veranderen. De temperatuur heeft ook invloed op thermoplastische materialen: als de molen heet wordt, kan het poeder zacht worden, aan elkaar lassen en vloeien. Daarom is malen bij omgevingstemperatuur zonder vloeibare stikstof een aanzienlijk voordeel voor PA- en PP-materialen.
Elektrostatische lading
Plastic poeders zijn isolatoren en nemen gemakkelijk statische lading op. Tegengesteld geladen deeltjes trekken elkaar aan, vormen aggregaten en blijven aan metalen oppervlakken plakken. Het gebruik van geaarde apparatuur, een goed antistatisch ontwerp en de juiste rotorsnelheid kunnen dit effect onderdrukken.
Hoe de vloeibaarheid van poeder te meten
Wat je niet meet, kun je niet beheren. Met gestandaardiseerde tests kunt u uw poeder vergelijken met acceptatiecriteria en apparatuur op zinvolle wijze specificeren.
| Methode | Meting | Vrij stromend bereik | Praktische opmerking |
|---|---|---|---|
| Hoek van rust | Poolhoek na het gieten | 25-35 graden | Eenvoudig, maar gevoelig voor valhoogte |
| Hausner-verhouding | Getapte bulkdichtheid / beluchte bulkdichtheid | Minder dan 1,25 | Goede indicator voor poeders in bakken en trechters |
| Carr-index | (Tapt - Belucht) / Getapt x 100 | Minder dan 20% | Vereist een zorgvuldig tapprotocol |
| Doorstroomsnelheid van de opening | Massastroom door een gedefinieerde opening per tijd | Direct gemeten | Meest representatief voor lijnen met schroefvoeding |
Rusthoek geeft een snelle kwalitatieve controle. De Hausner-ratio en de Carr-index geven nuttige ranglijsten voor het ontwerp van de trechter. De openingsstroom vertelt u hoe het materiaal daadwerkelijk door een schroef of klep wordt gevoerd. Voor aanschaf vraagt u ze alle drie aan voor hetzelfde poeder dat u wilt verwerken. Vergelijk de resultaten met de bovenstaande vrij vloeiende bereiken en gebruik de gegevens als onderdeel van uw acceptatietest.
Hoe apparatuurontwerp de poederstroom verbetert
De juiste vergruizer doet meer dan alleen het verkleinen van de deeltjesgrootte. Het controleert de gehele deeltjespopulatie en thermische geschiedenis. Dit zijn de ontwerpkenmerken die de doorstroming direct verbeteren:
- Instelbare schijfsnelheid en -afstand — Een grotere opening produceert grover poeder, dat mogelijk beter vloeit, maar mogelijk niet aan uw procesvereisten voldoet. Een smallere opening geeft een fijner poeder, maar kan meer fijne deeltjes genereren. Het vermogen om dit evenwicht te optimaliseren is essentieel.
- Slijtvaste messen en schijven van gelegeerd staal — Versleten gereedschappen creëren ongelijkmatige deeltjesvormen en overtollige fijne deeltjes, waardoor de vloeiconsistentie wordt verstoord. Geharde componenten behouden hun geometrie, waardoor de PSD vele tonnen stabiel blijft.
- Temperatuurregeling — Verpulveren bij omgevingstemperatuur voorkomt warmtegerelateerde agglomeratie zonder dat daarvoor vloeibare stikstof nodig is. Dit is vooral waardevol voor PP en PA, waar cryogeen malen de kosten en complexiteit verhoogt.
- Luchtclassificatie of geïntegreerde screening — Het verwijderen van te grote en ultrafijne fracties uit de uitlaatstroom verscherpt de PSD en verbetert direct de stroom.
Bij de verwerking van PA of PP verlaagt een molen op omgevingstemperatuur die niet afhankelijk is van vloeibare stikstof bijvoorbeeld de bedrijfskosten, terwijl er een poeder wordt geproduceerd dat vrijstromend blijft op de plaats van gebruik. Bij rotatiegieten is de hoge uniformiteit de reden dat het poeder de mal consistent zal vullen en netjes zal ontvormen.
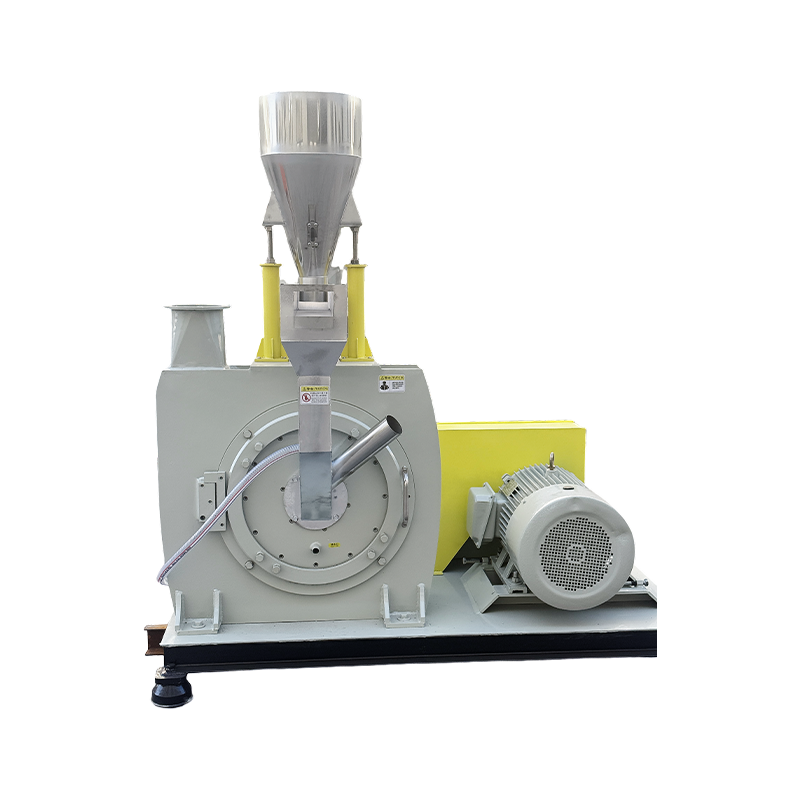
 Omgevingstemperatuur PA/PP-vergruizer zonder vloeibare stikstof Deze vergruizer verwerkt PA en PP bij omgevingstemperatuur, waardoor de kosten voor vloeibare stikstof worden geëlimineerd en vrijstromend poeder wordt geproduceerd. De efficiënte slijpschijf en gecontroleerde temperatuur voorkomen degradatie en smelthechting, waardoor het kosteneffectief is voor kleine tot middelgrote bewerkingen. Bekijk Product →
Fijne PVC-poeders: een speciaal geval
Het verpulveren van PVC brengt zijn eigen uitdagingen op het gebied van de vloeibaarheid met zich mee. Het doel is vaak een fijn poeder met een groot oppervlak, dat inherent meer samenhangend is. Tegelijkertijd wordt PVC afgebroken als de maalzone te heet wordt. Een fijnpoederverpulveraar moet een smalle PSD in evenwicht brengen met een gecontroleerde temperatuur om het poeder te laten stromen. Zoek naar een machine met een zeer efficiënte slijpschijf met een grotere rotor, omdat deze het materiaal snel afvoert en overmatig frezen voorkomt.
Wanneer het systeem de juiste deeltjespopulatie produceert, krijg je een poeder dat door de cycloon en in het filterhuis stroomt zonder verstoppingen, en dat is precies waar de vloeibaarheid het belangrijkst is.
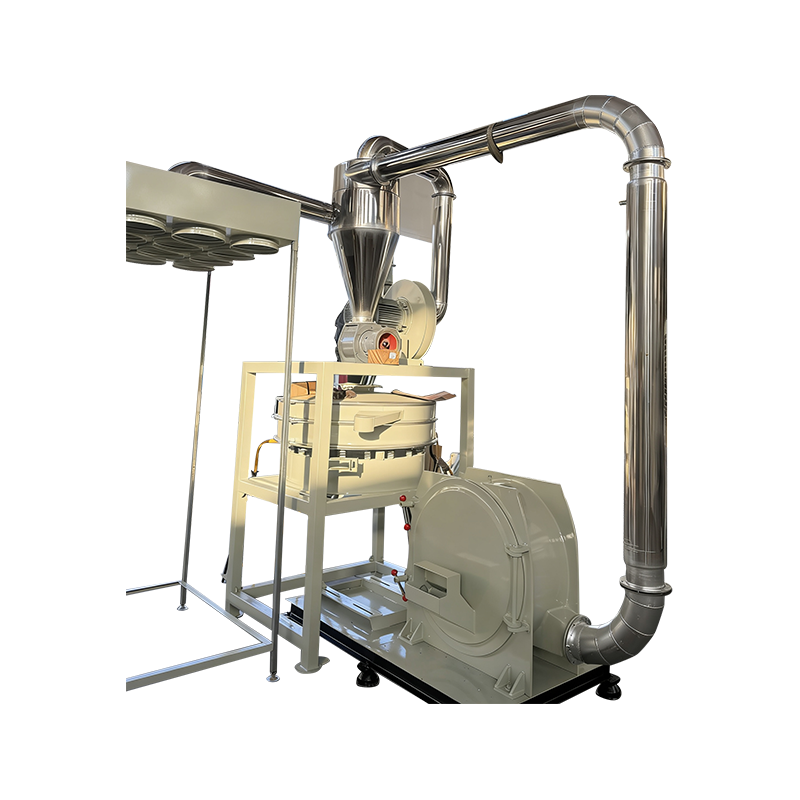
 Fijne PVC-poedervergruizer met hoge capaciteit voor grootschalige recycling Deze 900 mm vergruizer is ontworpen voor PVC-recycling met een hoog rendement en levert tot 1300 kg/u met duurzame lichtmetalen schijven die 1500-2200 uur meegaan. Dubbelcircuitkoeling en trillingsdemping zorgen voor stabiel, kleurstabiel poeder, zelfs bij 24/7 continu gebruik. Bekijk Product →
Wat u moet controleren voordat u een vergruizer koopt
Wanneer u offertes van fabrikanten van vergruizers vergelijkt, gebruik dan de volgende checklist om te voorkomen dat u een beslissing neemt die alleen op de prijs is gebaseerd. Voor een bredere context over selectiefactoren, lees onze kunststof vergruizergeleider .
- Vraag een PSD-rapport aan voor uw daadwerkelijke materiaal op uw doelcapaciteit. Kijk naar D50, D90 en de overspanning.
- Vraag om een vloeibaarheidstest op het resulterende poeder. Een leverancier die gegevens over de rusthoek en de Hausner-ratio kan verstrekken, laat zien dat zij de downstream-implicaties begrijpen.
- Inspecteer de maalcomponenten — Zijn de messen en schijven van gehard gelegeerd staal? Wat is de verwachte levensduur in tonnen? Wat zijn de vervangingskosten?
- Controleer de thermische prestaties — Controleert de machine de lager- en kamertemperatuur? Werkt het bij warmtegevoelige materialen op omgevingstemperatuur?
- Kijk naar de stabiliteit van de doorvoer — Een machine die bij de eerste batch te veel maalt en later te weinig maalt, geeft u een bewegende standaard voor vloeibaarheid. Vraag om een capaciteitsgarantie met tolerantie, zoals ±5% op de D90.
Rotatiegietpoeder met hoge uniformiteit is een goede testcase. Als de apparatuur een stabiele, uniforme deeltjespopulatie produceert, zult u minder productverspilling en meer herhaalbare cyclustijden zien.
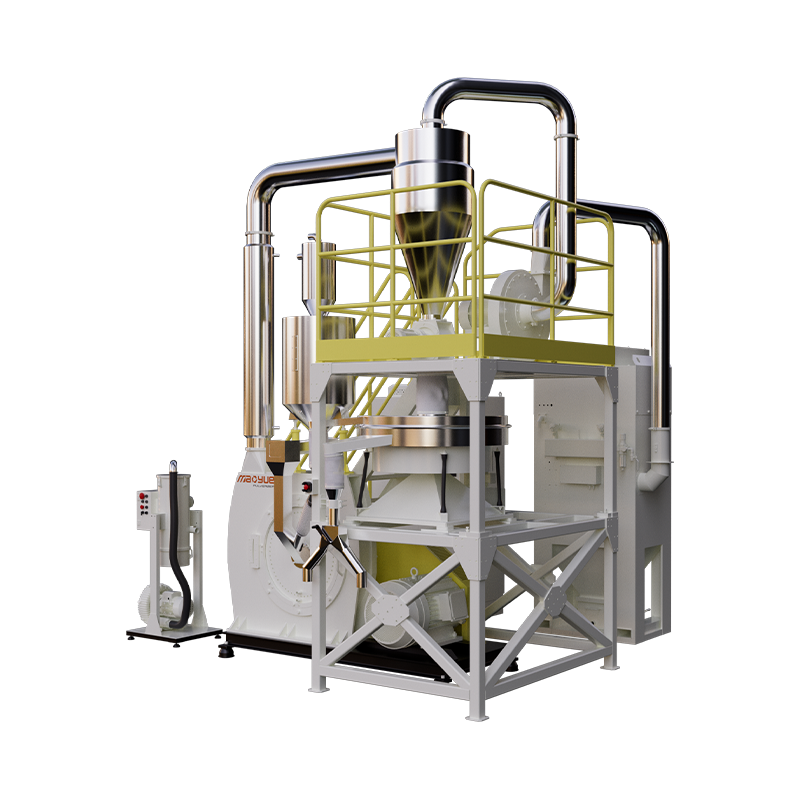 Zeer uniforme PE Rotomolding-verpulveraar voor grootschalige productie Deze 800-model vergruizer is ontworpen voor rotatiegieten en produceert 600-1500 kg/u met deeltjesgroottes van 20-100 mesh. De nauwkeurig geslepen DC53-schijven zorgen voor een smalle deeltjesverdeling, waardoor productdefecten zoals ruwe oppervlakken en ongelijkmatige dikte worden verminderd. Bekijk Product →
De vloeibaarheid van poeder heeft een directe invloed op de productie-uptime, productkwaliteit en procesveiligheid. Het is geen cosmetische maatstaf; het is het verschil tussen een silo die leegloopt en een silo die een hamer nodig heeft. Door te begrijpen waarom de stroming mislukt, hoe u dit moet meten en welke apparatuurfuncties dit voorkomen, kunt u een vergruizer specificeren die een consistent, vrij stromend poeder levert, en niet alleen maar een kleinere.
Wanneer u uw volgende machine beoordeelt, gebruik dan de hier beschreven tests en bereiken als uw acceptatiebasislijn, en zorg ervoor dat de leverancier kan bewijzen dat zijn apparatuur die prestaties zal behouden gedurende de levensduur van de schijf en de messenset.