

 Ik denk dat dit het geval is
Een rotatiegieterij wisselt van harsleverancier en binnen een week begint het poeder boven de voedingsschroef een brug te vormen. De gebruikelijke reacties zijn om het harder te laten drogen, een vibrator op de trechter te bevestigen of de nieuwe hars de schuld te geven. Een poedervloeibaarheidstest vervangt dat gokken met cijfers die u in een aankoopspecificatie kunt schrijven.
De test meet hoe een bulkpoeder zich gedraagt onder de belasting die uw apparatuur uitoefent, niet hoe het eruit ziet in een zak of aanvoelt tussen uw vingers. Twee poeders met identieke zeefresultaten kunnen heel verschillend worden afgevoerd, en de kloof is meestal meetbaar lang voordat het een afgekeurde batch wordt.
Wat een poedervloeibaarheidstest eigenlijk meet
Vloeibaarheid is het vermogen van een poeder om te bewegen op de manier waarop een specifiek apparaat het nodig heeft: uit een trechter, door een schroeftoevoer, over een mal, naar een extruder. Die definitie is bewust apparatuurspecifiek gemaakt, waardoor een enkel nummer zelden de discussie tussen leverancier en klant beslecht.
- Cohesie — hoe sterk deeltjes elkaar vasthouden zonder externe belasting. Boetes, vocht en oppervlaktekleefkracht verhogen het allemaal.
- Interne wrijving — weerstand als deeltjes langs elkaar glijden. Hoekige, gemalen deeltjes genereren er meer van dan ronde deeltjes.
- Wrijving van de muur — weerstand waar poeder en staal elkaar ontmoeten, die bepaalt of een trechter een kegel van 60 graden of een kegel van 70 graden nodig heeft.
- Samendrukbaarheid en permeabiliteit — hoeveel bulkdichtheid verandert onder belasting, en hoe gemakkelijk lucht door het bed beweegt. Beide hebben invloed op overstromingen en rattenholen.
De omstandigheden zijn net zo belangrijk als de methode. Een resultaat gemeten bij 10 kPa consolidatie zegt weinig over afvoer bij 1 kPa in een ondiepe hopper. Vermeld altijd de spanning, het vochtgehalte en de deeltjesgrootteverdeling naast de debietwaarde; zonder hen kan het aantal niet worden gereproduceerd of vergeleken.
Testmethoden en wat ze allemaal opleveren
De meeste laboratoria kiezen tussen een snelle indextest voor routinecontroles en een schuiftest voor ontwerpwerk. In onderstaande tabel staat wat de gangbare methoden daadwerkelijk opleveren.
| Methode | Wat het teruggeeft | Praktische opmerkingen |
|---|---|---|
| Rusthoek | Hoophoek in graden | Snel en goedkoop; geen spanningscontrole en gevoelig voor giettechniek |
| Getapte dichtheid, Carr-index, Hausner-ratio | Samendrukbaarheid in procenten, of een verhouding | Tien minuten met een maatcilinder; blind voor wrijving en doorlaatbaarheid |
| Opening of trechterstroom | Seconden om een standaard kopje te legen | Fijn voor korrels; samenhangende plastic poeders blokkeren vaak eenvoudigweg |
| Afschuifcel, direct of ring (ASTM D6128, ASTM D6773) | Cohesie, flow function, internal and wall friction angles | Basis voor trechterontwerp; getrainde operator en een paar honderd gram monster |
| Dynamische reometrie | Energie of koppel per bladcyclus | Goed voor ranking- en beluchtingsstudies; niet overdraagbaar naar silo-ontwerp |
| Roterende trommel of lawine | Lawinehoek en -spreiding | Geschikt voor dunnelaagvloeiing, zoals het verspreiden van poeder in een mal |
| Wrijving van de muur | Wrijving van de muur angle against a named steel | Heeft het echte muurmateriaal en de oppervlakteafwerking nodig |
Twee praktische opmerkingen. Trechtermethoden die goed werken voor korrels lopen vaak vast met samenhangende plastic poeders, dus een geblokkeerde trechter is eerder een resultaat dan een mislukte test. Shear cell-gegevens zijn slechts zo goed als monstervoorbereiding: als een monster te lang wordt gedroogd, kan een borderline-poeder er veel beter uitzien dan het zich op de fabrieksvloer gedraagt.
Cijfers omzetten in een Pass or Fail-regel
Grenswaarden die in normen en leerboeken worden gepubliceerd, zijn conventies die zijn ontleend aan grote steekproefsets, en niet aan natuurkundige wetten. Ze zijn nuttig als screeningfilters en mogen nooit de enige zin in een specificatie zijn.
| Indicator | Vrij stromend (typisch) | Samenhangend (typisch) |
|---|---|---|
| Hausner-ratio | onder 1,25 | boven 1,40 |
| Carr-samendrukbaarheidsindex | onder de 15 procent | boven de 25 procent |
| Rusthoek | onder de 30 graden | boven de 40 graden |
| Stromingsfunctie ff (afschuifcel) | boven de 10 | onder 4 |
Lees de stroomfunctie zorgvuldig door. Tussen ongeveer 4 en 10 is een poeder gewoonlijk verwerkbaar in een correct geproportioneerde trechter; onder de 4, verwacht boogvorming; onder de 2 zal het materiaal alleen bewegen onder invloed van beluchting, trillingen of mechanische hulp. Houd de consolidatiespanning verbonden aan het resultaat, want een cohesief poeder getest bij 20 kPa is niet vergelijkbaar met een vrij stromend poeder getest bij 1 kPa.
Noem voor een aankoopspecificatie één indexmethode voor routinematige partijcontroles en één afschuiftest voor het kwalificatiemonster. Vermeld vervolgens de conditioneringsroutine, de testspanning en het acceptabele bereik in hetzelfde document.
Waarom gemalen plastic poeders een speciaal geval zijn
Vorm is belangrijker dan de gemiddelde grootte. Een vergruizer knipt en knipt, dus de output is hoekig en bevat meestal een plaatachtige fractie. De in elkaar grijpende wrijving is daarom hoger dan bij een gesproeidroogd of gekristalliseerd poeder van dezelfde D50, en twee monsters kunnen een gemiddelde grootte delen terwijl ze zich totaal verschillend gedragen in dezelfde trechter.
Boetes domineren het gedrag. Bij rotatiegietkwaliteiten is een bescheiden stijging van de fractie onder de 100 micron vaak voldoende om de Hausner-ratio van ongeveer 1,2 naar de band van 1,35 naar 1,45 te verplaatsen, waar de overbrugging begint. Rapporteer de deeltjesgrootteverdeling en het stromingsresultaat samen, nooit zonder elkaar.
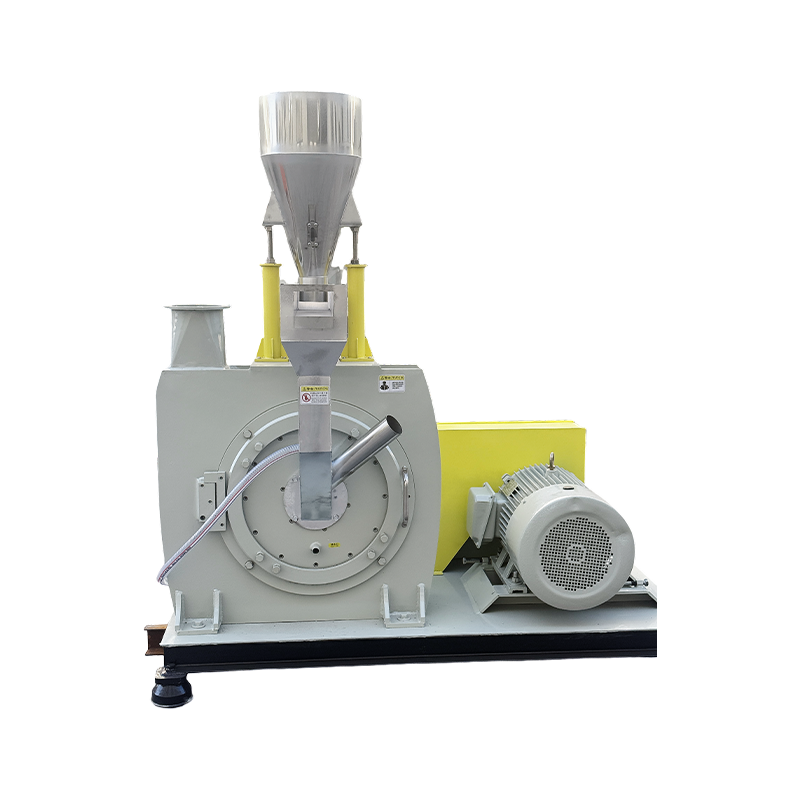
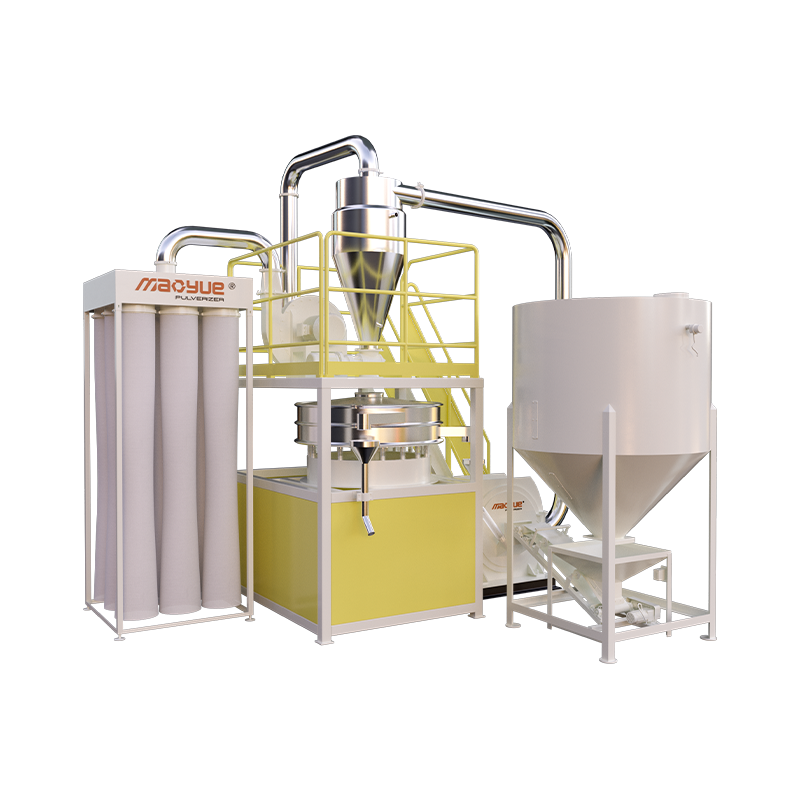
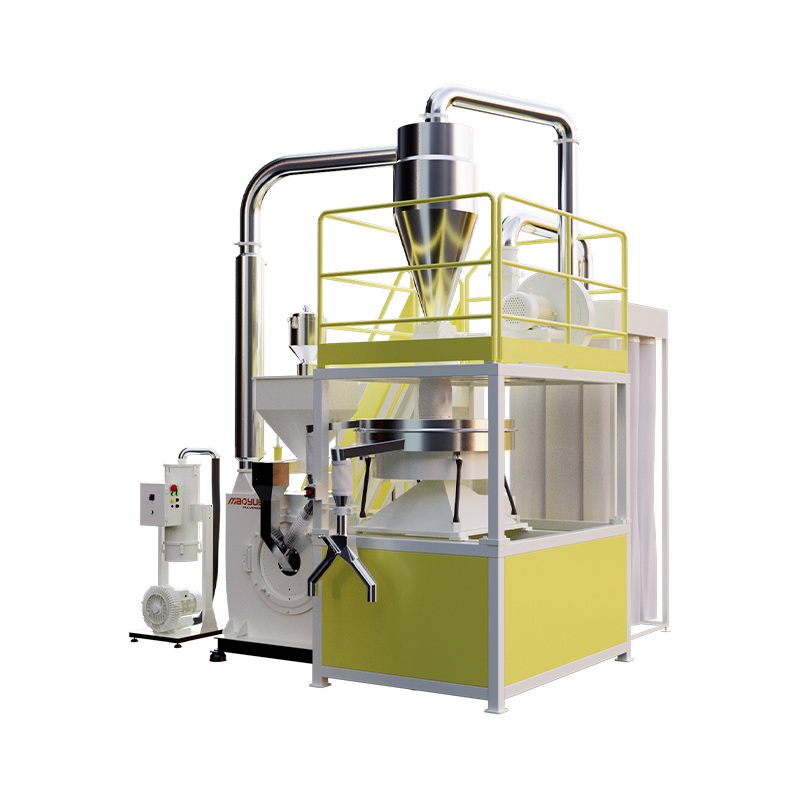 PE Rotomolding-poedervergruizer Model 600 Een schijfvergruizer van 600 mm voor PE-rotatievormpoeder, met instelbare fijnheid en temperatuurgecontroleerd malen voor een consistente, stroomgerichte productie. Bekijk Product →
Chemie voegt zijn eigen effecten toe. Polyamide neemt vocht uit de lucht op en wordt binnen enkele uren na het slijpen merkbaar hechter. Polypropyleen is minder hygroscopisch, maar genereert statische elektriciteit bij pneumatisch transport, waardoor hetzelfde symptoom ontstaat: vastlopen en ratelen, om een geheel andere reden.
Geformuleerde verbindingen zijn nog harder. Masterbatch en zwaar gevulde verbindingen dragen wassen, stearaten en pigmentagglomeraten op het deeltjesoppervlak. De stroomresultaten kunnen tussen batches afwijken, zelfs als de basishars en de maalinstellingen niet zijn veranderd, waardoor een opgeslagen referentiemonster het meest bruikbare item in het laboratorium is.
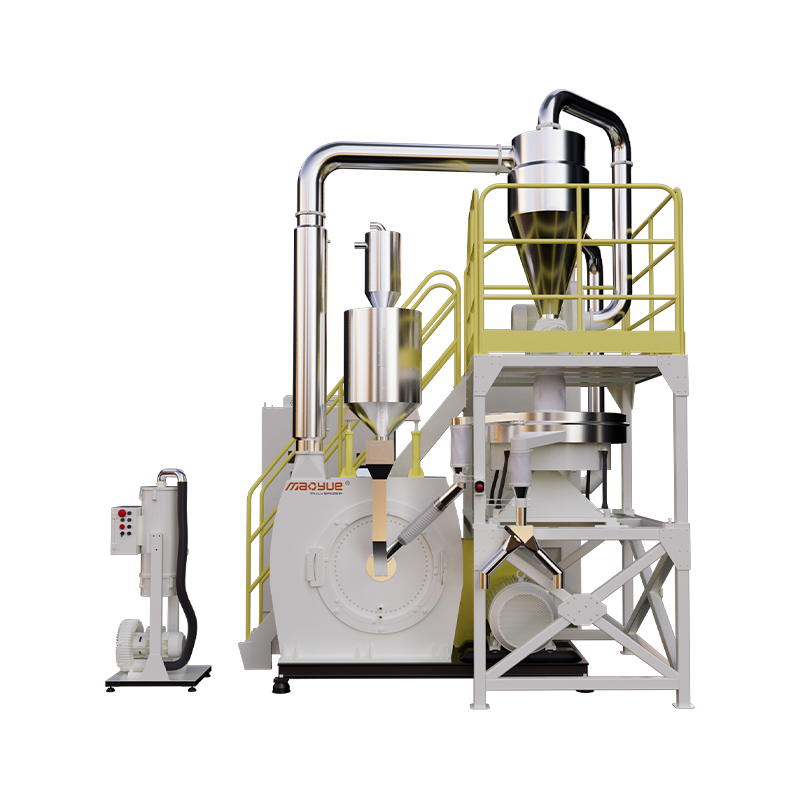 Masterbatch-vergruizer met hoge capaciteit uit de 800-serie Voor masterbatch- en gevulde compoundlijnen waarbij de stroom van partij tot partij belangrijk is, biedt deze vergruizer met hoge capaciteit invertersnelheidsregeling en dubbele koeling. Bekijk Product →
Van testresultaat tot vergruizerinstelling
Stroomgegevens worden nuttig wanneer ze wijzen op een machineaanpassing. Als de cohesie toeneemt omdat de fijne fractie is gegroeid, zit de oplossing meestal in de classificatie, zeefconditie, voedingssnelheid of de speling en scherpte van de maalelementen. De staat en het ontwerp van de slijpschijf verschuift de hele distributie, dus een vervanging van messen of schijven moet altijd worden gevolgd door een nieuwe stroomcontrole in plaats van te veronderstellen dat de output onveranderd blijft.
De thermische geschiedenis telt ook. Het omgevingsslijpen van polyamide en polypropyleen zonder vloeibare stikstof houdt de bedrijfskosten laag, maar bij heet malen kunnen de deeltjesoppervlakken rond worden en enigszins samensmelten. Dat kan de afvoer verbeteren en tegelijkertijd de bulkdichtheid en de dispergeerbaarheid verminderen, dus beide eigenschappen horen thuis in de acceptatiecriteria. Apparatuur die is gebouwd voor verwerking op kamertemperatuur weerspiegelt deze afweging in het koel- en voedingsontwerp.
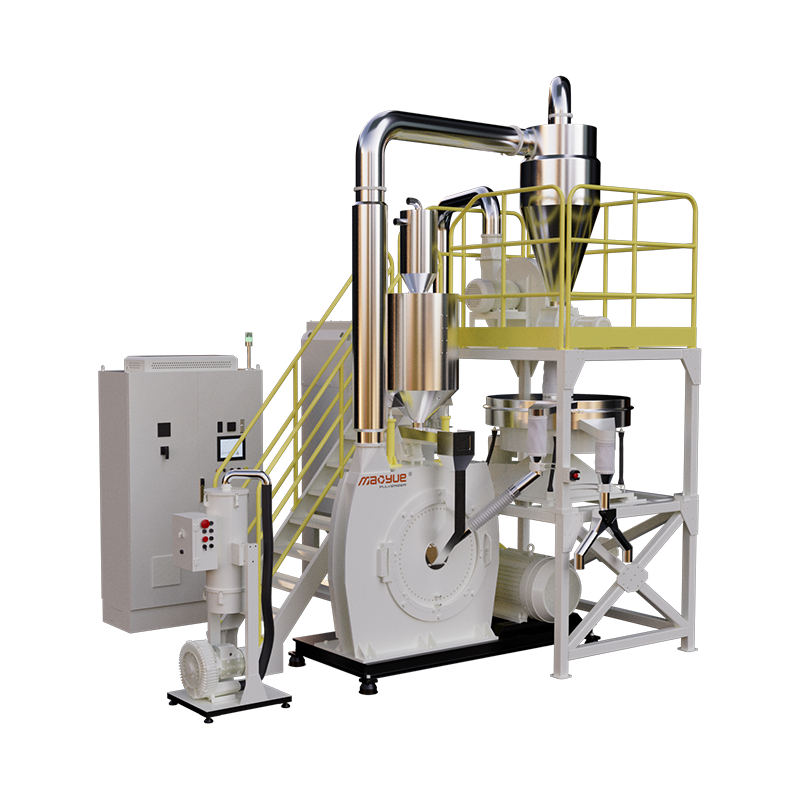 800PA/PP energiebesparende kunststof vergruizer op kamertemperatuur Voor PA/PP-slijpen waarbij de hittegeschiedenis de poederkwaliteit beïnvloedt, combineert deze vergruizer op kamertemperatuur een hoge capaciteit met dubbele koeling en een temperatuurregeling van ±2°C. Bekijk Product →
Hieruit volgt een eenvoudige onderhoudstrigger: test het eerste geproduceerde poeder na een nieuwe messenset en herhaal dit vervolgens met vaste tussenpozen. Wanneer de cohesie of de fijne fractie buiten de afgesproken bandbreedte komt, verdient de tooling aandacht. Dat kost veel minder dan een afgewezen productiepartij, en het verandert de stroomtest in een planningsinstrument in plaats van een post-mortem.
Bemonstering, conditionering en een testplan dat u volgende week kunt uitvoeren
De meeste slechte reproduceerbaarheid komt van bemonstering, niet van instrumenten. Neem het monster uit de daadwerkelijke processtroom in plaats van uit de bovenkant van een zak, sluit het onmiddellijk af en noteer naast de stroomwaarde ook het vocht, de bulkdichtheid en de deeltjesgrootteverdeling. Als u nog steeds de machineopties beperkt, vindt u dit overzicht van soorten vergruizers en kooptips is een verstandig uitgangspunt voordat u zich aan een specificatie vastlegt.
- Definieer eerst de beslissing: trechterontwerp, partijacceptatie of monitoring van gereedschapsslijtage.
- Conditie monsters gedurende 24 uur bij 23 graden Celsius en 50 procent relatieve vochtigheid, controleer vervolgens opnieuw de vochtigheid.
- Voer de gekozen indexmethode drie keer per monster uit en rapporteer het gemiddelde en bereik; verschillen van minder dan ongeveer 10 procent zijn meestal ruis.
- Test het kwalificatiemonster in een afschuifcel bij de consolidatiespanning die in uw apparatuur is gemeten of geschat.
- Test opnieuw na één, vier en twaalf weken opslag om tijdconsolidatie en aankoeking vast te stellen.
- Bewaar een verzegeld referentiemonster van elke goedgekeurde partij, zodat toekomstige vergelijkingen een basislijn hebben.
Vloeigedrag is een van de weinige kwaliteitskenmerken die u kunt meten voordat een enkel onderdeel wordt gegoten, en het is goedkoop vergeleken met een afgekeurde batch. Kies de methode die past bij de beslissing die voor u ligt, leg elke keer de omstandigheden vast en bekijk de trend over de verschillende partijen heen. De reisrichting vertelt je meer dan welke aflezing dan ook.