

 Ik denk dat dit het geval is
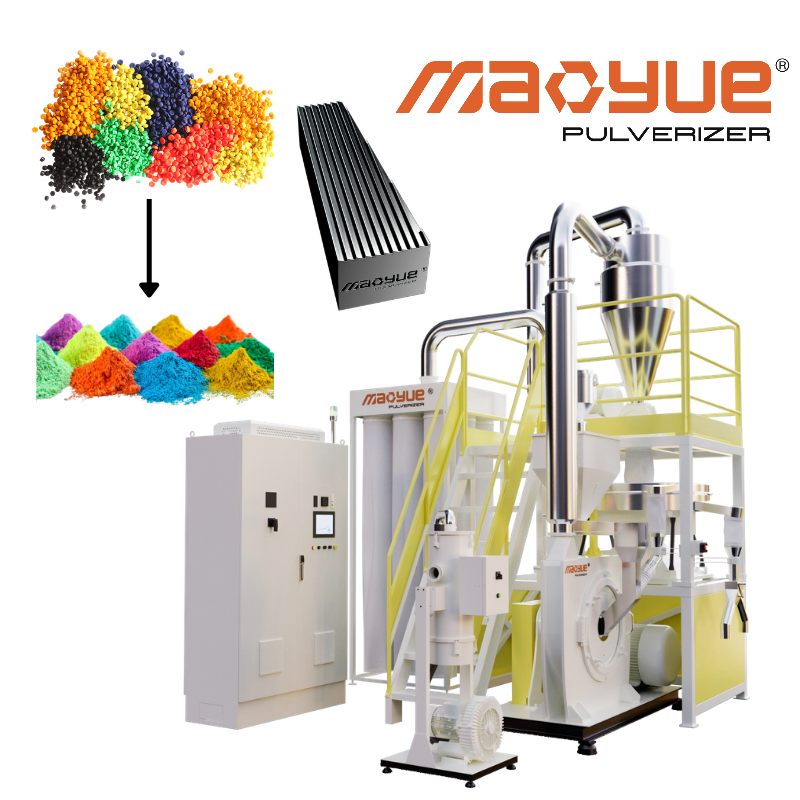
Tijdens het verpulveren van de kleurmasterbatch kunnen sommige fabrikanten constateren dat hun verpulveraars normaal werken, maar dat de hoeveelheid opgevangen poeder lager is dan verwacht. Een deel van het poeder kan zich ophopen in de transportleidingen, aan de oppervlakken van de apparatuur blijven kleven of door de luchtstroom naar het stroomafwaartse stofopvangsysteem worden getransporteerd.
Onvoldoende poederopvang duidt niet noodzakelijkerwijs op een afname van de verpulveringscapaciteit. Het probleem kan te maken hebben met de deeltjesgrootteverdeling, de transportluchtstroom, cycloonscheiding, statische elektriciteit, verwerkingstemperatuur of filtratie- en ontladingsomstandigheden.
Voor fabrikanten van kleurmasterbatches is het belangrijker hoeveel teruggewonnen poeder voldoet aan de beoogde deeltjesgrootte en de vereisten voor verdere verwerking, en of de output van gekwalificeerd poeder stabiel kan blijven.
In dit artikel worden zes veelvoorkomende oorzaken van problemen met het verzamelen van kleurenmasterbatchpoeder uitgelegd, diagnostische methoden en de poederterugwinningsindicatoren waarmee kopers rekening moeten houden bij de aanschaf van apparatuur.
https://youtube.com/shorts/Xar9KV6QA28
Wat zijn de meest voorkomende tekenen van problemen met het verzamelen van kleur-masterbatch-poeder?
Problemen met het verzamelen van poeder die zich in verschillende stadia van het systeem voordoen, vertonen vaak verschillende symptomen.
Deze symptomen kunnen helpen identificeren waar een afwijking optreedt, maar ze kunnen de oorzaak ervan niet direct bevestigen.
Bovendien gaat poeder dat niet in de hoofdinzamelcontainer terechtkomt, niet noodzakelijkerwijs verloren. Er kan wat fijn poeder worden opgevangen door de stofafscheider. Of het tot gekwalificeerd poeder kan worden gerekend, hangt ervan af of het voldoet aan de vereiste kwaliteitsspecificaties.
Zes hoofdoorzaken van problemen met het verzamelen van kleurmasterbatchpoeders
Overmatige boetes beïnvloeden de poederafscheiding
De deeltjesgrootteverdeling van kleurmasterbatchpoeder beïnvloedt hoe deeltjes bewegen en scheiden binnen een luchtstroom.
Wanneer het aandeel fijne deeltjes te hoog is, wordt een deel van het poeder mogelijk niet effectief gescheiden door de cycloonafscheider en kan het in plaats daarvan met de luchtstroom meereizen naar het stroomafwaartse stofopvangsysteem, waardoor de filtratiebelasting toeneemt.
De speling van de slijpschijf, schijfslijtage, voedingsomstandigheden en materiaalformulering kunnen allemaal het aandeel fijne deeltjes beïnvloeden.
Daarom kunnen problemen met het verzamelen van poeder soms het gevolg zijn van een mismatch tussen de deeltjesgrootteverdeling die tijdens het verpulveren wordt geproduceerd en de bedrijfsomstandigheden van het stroomafwaartse scheidingssysteem.
Onstabiele of onjuist geconfigureerde transportluchtstroom
Het pneumatische transportsysteem transporteert poeder naar de cycloonafscheider en stroomafwaartse verzamelapparatuur.
Wanneer de transportsnelheid onvoldoende is, kan poeder zich in horizontale pijpleidingen en ellebogen nestelen. Een overmatige luchtstroom kan daarentegen de overdracht van fijne deeltjes vergroten en de scheidingsprestaties van de cycloon beïnvloeden.
De lay-out van de pijpleiding, luchtlekkage en veranderingen in de filterweerstand kunnen ook de stabiliteit van de luchtstroom beïnvloeden.
Het verbeteren van het poedertransport vereist een evenwicht tussen de transportprestaties en de stroomafwaartse scheidingsefficiëntie, in plaats van simpelweg de ventilatorsnelheid te verhogen.
Cycloonafscheider komt niet overeen met de werkelijke poederkenmerken
Een cycloonafscheider maakt gebruik van centrifugale krachten die worden gegenereerd door de roterende luchtstroom om deeltjes uit de luchtstroom te scheiden.
De scheidingsprestaties zijn afhankelijk van de deeltjesgrootte, deeltjesdichtheid, omstandigheden van de inlaatluchtstroom, de geometrie van de apparatuur en de omstandigheden van de poederafvoer.
Voor relatief fijne poeders of poeders met een lage dichtheid kunnen ongeschikte bedrijfsomstandigheden ervoor zorgen dat meer deeltjes in het stroomafwaartse filtratiesysteem terechtkomen.
Bovendien kunnen luchtlekkage via de roterende luchtsluis, geblokkeerde afvoeruitlaten of poederophoping in de trechter de effectieve poederopvangprestaties verminderen.
Statische elektriciteit veroorzaakt hechting van poeder
Tijdens het verpulveren van kleurenmasterbatch en pneumatisch transport kan wrijving tussen deeltjes en tussen deeltjes en apparatuuroppervlakken statische elektriciteit genereren.
Elektrostatische krachten kunnen ervoor zorgen dat poeder zich hecht aan pijpleidingen, cycloonafscheiders en oppervlakken van opvangapparatuur, waardoor de materiaalresten en de reinigingsvereisten toenemen.
Dit gedrag kan worden beïnvloed door de polymeerdrager, de deeltjesgrootte, de luchtvochtigheid van de omgeving en materialen die in contact komen met het poeder.
Poederophoping wordt echter niet noodzakelijkerwijs veroorzaakt door statische elektriciteit. Temperatuurgerelateerde adhesie en afwijkingen in de luchtstroom moeten ook worden onderzocht. Voor systemen waarin een brandbare stofatmosfeer kan voorkomen, moeten de risico's op stofbrand en explosie worden beoordeeld volgens de toepasselijke veiligheidsnormen.
Een te hoge temperatuur veroorzaakt agglomeratie en adhesie van het poeder
Wrijvingswarmte die ontstaat tijdens het verpulveren kan ertoe leiden dat bepaalde kleurmasterbatchformuleringen hun verzachtings- of kleverigheidsbereik benaderen.
Zodra poeder begint te hechten of te agglomereren, kan de stroombaarheid ervan afnemen, waardoor het waarschijnlijker wordt dat het zich ophoopt bij pijpleidingellebogen, cycloonafvoeruitlaten en verzameltrechters.
Bij hittegevoelige formuleringen kan de temperatuuropbouw tijdens continu gebruik de problemen met het verzamelen van poeder geleidelijk verergeren. Daarom moeten zowel de verwerkingstemperatuur als de toestand van het poeder worden gecontroleerd.
Filterverstopping en slechte poederafvoer
Wanneer er zich teveel poeder ophoopt op de filteroppervlakken, de pulsjetreiniging onvoldoende is of de filtermedia ongeschikt zijn, kan de filtratieweerstand toenemen en de stabiliteit van de luchtstroom in het systeem beïnvloeden.
Ondertussen kan het gebeuren dat reeds gescheiden poeder niet goed wordt afgevoerd vanwege trechteroverbrugging, verstopping van de roterende luchtsluis of andere afwijkingen bij de afvoer.
In deze situaties doet het probleem zich voor in de filtratie- of afvoerfase. Het simpelweg aanpassen van de speling tussen de slijpschijven of het verhogen van de doorvoer van de vergruizer zal het probleem niet oplossen.
Hoe kunt u vaststellen waar kleurmasterbatchpoeder verloren gaat?
Voordat u de vergruizer of het poederopvangsysteem aanpast, is het belangrijk om vergelijkbare testomstandigheden vast te stellen en te bepalen waar het materiaal door het systeem gaat.
Er moeten twee situaties worden onderscheiden:
-
Verminderde verpulveringscapaciteit: de hoeveelheid materiaal die daadwerkelijk per tijdseenheid wordt verwerkt, neemt af.
-
Onvoldoende poederterugwinning: Er is materiaal in het verwerkingssysteem terechtgekomen, maar een deel van het poeder kan niet goed worden teruggewonnen bij de aangewezen verzamelpunten.
Deze problemen kunnen zich tegelijkertijd voordoen, maar vereisen verschillende metingen om ze te kunnen identificeren.
Stap 1: Breng een materiaalbalans tot stand om de poederstroom te volgen
Nadat u de testgrenzen hebt gedefinieerd, registreert u de totale voedingsmassa, het op elk verzamelpunt verzamelde poeder, het afgewezen materiaal van de screening en de meetbare materiaalresten in de apparatuur.
Een volledige materiaalbalans moet rekening houden met veranderingen in de materiaalinventaris binnen het systeem:
Materiaalinvoer = teruggewonnen poeder Andere gemeten materiaalopbrengsten Werkelijke materiaalverliezen Nettotoename van systeemmateriaalinventaris
Werkelijke verliezen kunnen bestaan uit niet-opgevangen stof, gelekt materiaal en ander materiaal dat niet direct kan worden teruggewonnen.
Als niet alle verliezen direct kunnen worden gemeten, kunnen ze worden geschat via een materiaalbalans, waarbij rekening wordt gehouden met weegfouten en niet-gemeten materiaal.
Bij continue productietests moet bijzondere aandacht worden besteed aan de vraag of de hoeveelheid materiaal die in de apparatuur wordt vastgehouden consistent is aan het begin en het einde van de test. Anders kunnen normale veranderingen in de systeeminventaris ten onrechte worden geïnterpreteerd als poederverliezen.
Stap 2: Verifieer mogelijke oorzaken op basis van symptomen ter plaatse
Het doel van de diagnose is niet om elk onderdeel tegelijkertijd aan te passen, maar om de waarschijnlijke oorzaak van het verzamelprobleem te identificeren op basis van beschikbaar bewijsmateriaal.
Stap 3: Pas de belangrijkste variabelen aan en vergelijk de resultaten
Nadat u het prioritaire inspectiegebied heeft geïdentificeerd, houdt u de grondstof, de toevoersnelheid en andere bedrijfsomstandigheden zo consistent mogelijk en past u één belangrijke variabele tegelijk aan.
Vergelijk bijvoorbeeld het volgende na het aanpassen van de transportluchtstroom:
-
Of de poederophoping in pijpleidingen is afgenomen.
-
Of de door de cycloonafscheider en stofafscheider opgevangen poederhoeveelheden zijn veranderd.
-
Of het filterverschildruk stabiel blijft.
-
Of het uiteindelijke herstel van gekwalificeerd poeder is verbeterd.
Een aanpassing kan alleen met meer vertrouwen als effectief worden beschouwd als veranderingen in systeemresiduen, poederterugwinning en gekwalificeerde poederproductie gezamenlijk de verbetering ondersteunen.
Anders kan de aanpassing eenvoudigweg poeder van het ene verzamelpunt naar het andere overbrengen.
Hoe de efficiëntie van poederherstel te meten
Het totale verzamelde poeder vertegenwoordigt niet volledig de werkelijke productiewaarde van een kleurenmasterbatch-verpulveringssysteem.
Bij de evaluatie van apparatuur moeten fabrikanten rekening houden met de schijnbare poederterugwinningssnelheid, de gekwalificeerde poederterugwinningssnelheid en de gekwalificeerde poederproductie per tijdseenheid.
Schijnbaar poederherstelpercentage
Schijnbaar poederterugwinningspercentage (%) = Totale massa van teruggewonnen poeder tijdens de test ÷ Totale massa van tijdens de test toegevoerd materiaal × 100 procent
Als bijvoorbeeld 100 kg kleurmasterbatch in het systeem wordt ingevoerd en 94 kg poeder wordt teruggewonnen op de aangewezen verzamelpunten, bedraagt het schijnbare terugwinningspercentage 94%.
De overige 6 kg gaat echter niet noodzakelijkerwijs geheel verloren. Een deel van het materiaal kan in de apparatuur achterblijven, terwijl een deel tijdens de screening kan worden afgewezen.
Daarom moet deze indicator samen met de materiële balans worden geïnterpreteerd.
Gekwalificeerd poederherstelpercentage
Gekwalificeerd poederterugwinningspercentage (%) = massa van het teruggewonnen poeder dat voldoet aan de doelspecificaties ÷ totale massa van het tijdens de test toegevoerde materiaal × 100 procent
Deze indicator laat zien hoeveel van het inputmateriaal uiteindelijk bruikbaar poeder wordt dat aan de vereiste specificaties voldoet.
Onder identieke testomstandigheden verwerken twee systemen bijvoorbeeld elk 100 kg kleurmasterbatch:
De bovenstaande cijfers zijn hypothetische voorbeelden die worden gebruikt om het verschil tussen deze indicatoren uit te leggen. Het zijn geen echte Maoyue-testresultaten.
Hoewel Systeem A in totaal meer poeder verzamelt, produceert Systeem B een grotere hoeveelheid poeder die aan de doelspecificaties voldoet.
Daarom duidt een hogere totale poederterugwinningssnelheid niet noodzakelijkerwijs op betere feitelijke productieprestaties.
Kopers moeten ook verifiëren of het teruggewonnen poeder voldoet aan de vereiste deeltjesgrootteverdeling, vloeibaarheid en stroomafwaartse verwerkingsvereisten.
Gekwalificeerde poederoutput
Gekwalificeerde poederopbrengst (kg/u) = Poedermassa die voldoet aan de doelspecificaties tijdens de test ÷ Effectieve testtijd (u)
De gekwalificeerde poederoutput weerspiegelt de werkelijke productiecapaciteit van apparatuur onder specifieke materiaal-, poederspecificaties en bedrijfsomstandigheden.
Voor klanten die een continue productie plannen, is het ook belangrijk om te bepalen of de gekwalificeerde poederproductie stabiel blijft over verschillende gebruiksperioden.
Een systeem kan bijvoorbeeld tijdens een korte test een hooggekwalificeerde poederopbrengst bereiken, maar de opbrengst kan tijdens continu gebruik aanzienlijk afnemen vanwege temperatuuropbouw, verhoogde filtratieweerstand of ontladingsproblemen.
In dergelijke gevallen kunnen testresultaten op de korte termijn niet direct de productiecapaciteit op de lange termijn weergeven.
Bij het vergelijken van verschillende apparatuuroplossingen moeten kopers waar mogelijk consistente grondstoffen, testomstandigheden en gekwalificeerde poederacceptatiecriteria gebruiken, in plaats van de prestaties uitsluitend te beoordelen op basis van de nominale capaciteit of de hoeveelheid poeder die tijdens een enkele test is verzameld.
Hoe u de efficiëntie van de kleurmasterbatch-poederinzameling kunt verbeteren
Verbeteringen moeten gebaseerd zijn op werkelijke diagnostische resultaten, met als doel het verminderen van onnodige materiaalretentie, terwijl de poederkwaliteit en stabiele gekwalificeerde poederoutput behouden blijven.
Het is belangrijk om te onderkennen dat deze fasen elkaar beïnvloeden.
Een toenemende luchtstroom kan bijvoorbeeld de ophoping van poeder in pijpleidingen verminderen, maar ook het aandeel fijne deeltjes dat de stofafscheider binnendringt vergroten.
Daarom moeten de algehele systeemherstelprestaties na elke aanpassing nog steeds worden geverifieerd.
Hoe moeten kopers een kleuren-masterbatch-verpulveringssysteem beoordelen?
Voor fabrikanten die van plan zijn een kleurenmasterbatch-verpulveringslijn te installeren of te upgraden, mogen het motorvermogen en de nominale capaciteit alleen dienen als voorlopige referenties voor de uitrustingskeuze.
Belangrijker nog is dat kopers moeten verifiëren of het systeem de vereiste gekwalificeerde poederopbrengst en herstelprestaties kan bereiken onder gespecificeerde materiaalomstandigheden, doelpoederspecificaties en continue bedrijfsomstandigheden.
Vóór het testen moeten kopers de grondstof, de doeldeeltjesgrootte, de gekwalificeerde poederacceptatiecriteria, de testduur en prestatie-eisen definiëren.
Als er een complete verpulverings- en poederopvanglijn wordt aangeschaft, moeten kopers ook bevestigen of de testapparatuur transport-, scheidings- en verzamelconfiguraties heeft die vergelijkbaar zijn met die van de voorgestelde productielijn.
Resultaten van een op zichzelf staande verpulveringstest kunnen niet direct de herstelprestaties van een complete productielijn weergeven.
Hoe helpt Mao Yue klanten bij het verbeteren van de kleur-masterbatch-poederinzameling?
De prestaties van de kleurmasterbatch-poederverzameling zijn niet alleen afhankelijk van cycloonafscheiders of stofafscheiders, maar ook van de deeltjesgrootteverdeling, poedertemperatuur en stromingseigenschappen die tijdens het verpulveren worden gegenereerd.
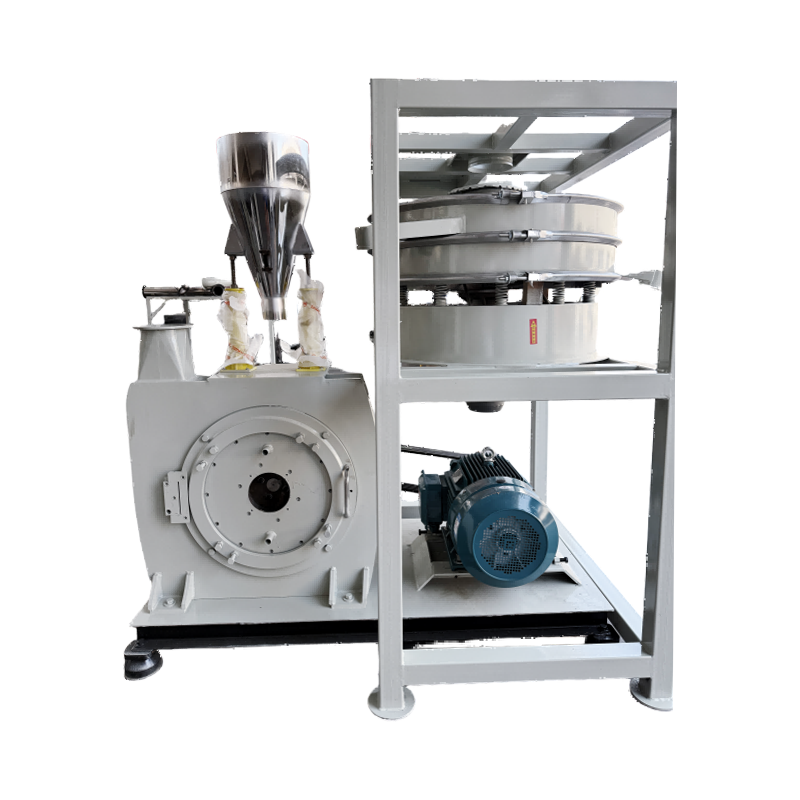
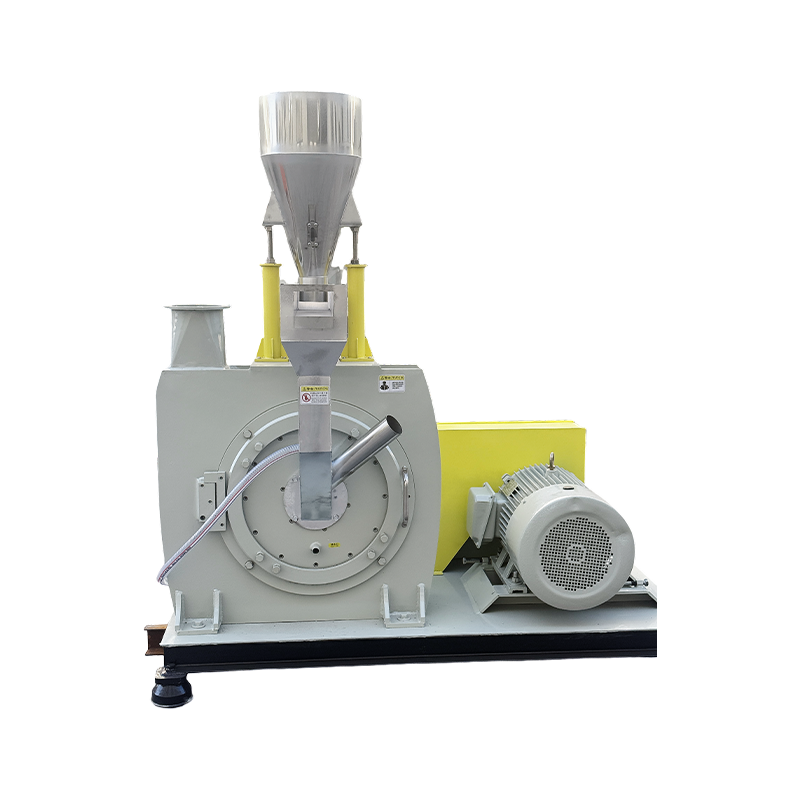
Daarom moet bij het evalueren van projecten voor het verpulveren van kleurenmasterbatch Mao Yue houdt rekening met kernslijpcomponenten, feitelijke poederkarakteristieken en stroomafwaartse verzamelconfiguraties om klanten te helpen de belangrijkste omstandigheden te identificeren die van invloed zijn op de gekwalificeerde poederproductie en poederterugwinning.
De interne productie van slijpschijven ondersteunt de poederkwaliteit en de compatibiliteit van het opvangsysteem
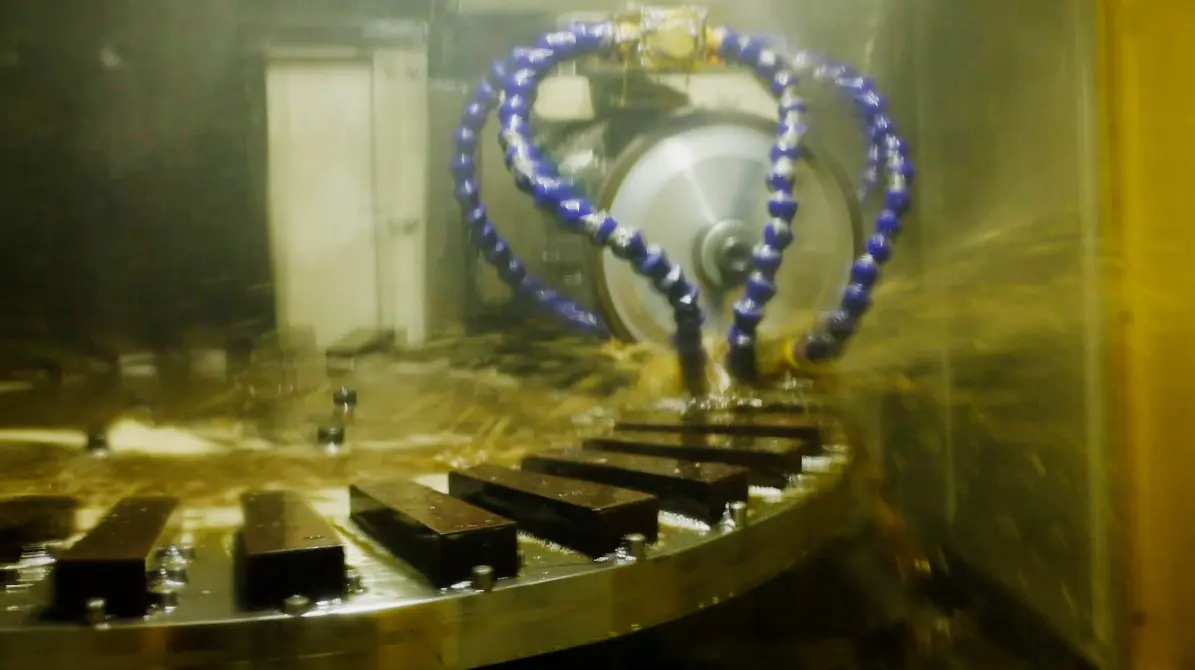
Mao Yue produceert interne verpulveringscomponenten, waaronder slijpschijven en messen, en beschikt over precisiebewerkings- en inspectiemogelijkheden.
De tandgeometrie van de slijpschijf, de nauwkeurigheid van de bewerking, de pasvorm van de installatie en de slijtageconditie kunnen allemaal de werkelijke verpulveringsprestaties beïnvloeden.
Voor projecten met overmatige fijne deeltjes of een onstabiele deeltjesgrootteverdeling kan Mao Yue evalueren of de speling van de slijpschijf, de slijtage en de structurele compatibiliteit bijdragen aan het probleem, op basis van materiaaleigenschappen, schijfontwerp en bedrijfsomstandigheden.
Het voordeel van de interne productie van componenten is de mogelijkheid om de productie van slijpschijven, de compatibiliteit van reserveonderdelen en de daadwerkelijke verpulveringsvereisten met elkaar te verbinden, waardoor klanten meer directe technische ondersteuning en langdurige onderhoudshulp krijgen.
Geïntegreerde evaluatie van de productielijn vermindert de discrepantie tussen verpulveren en poederinzameling
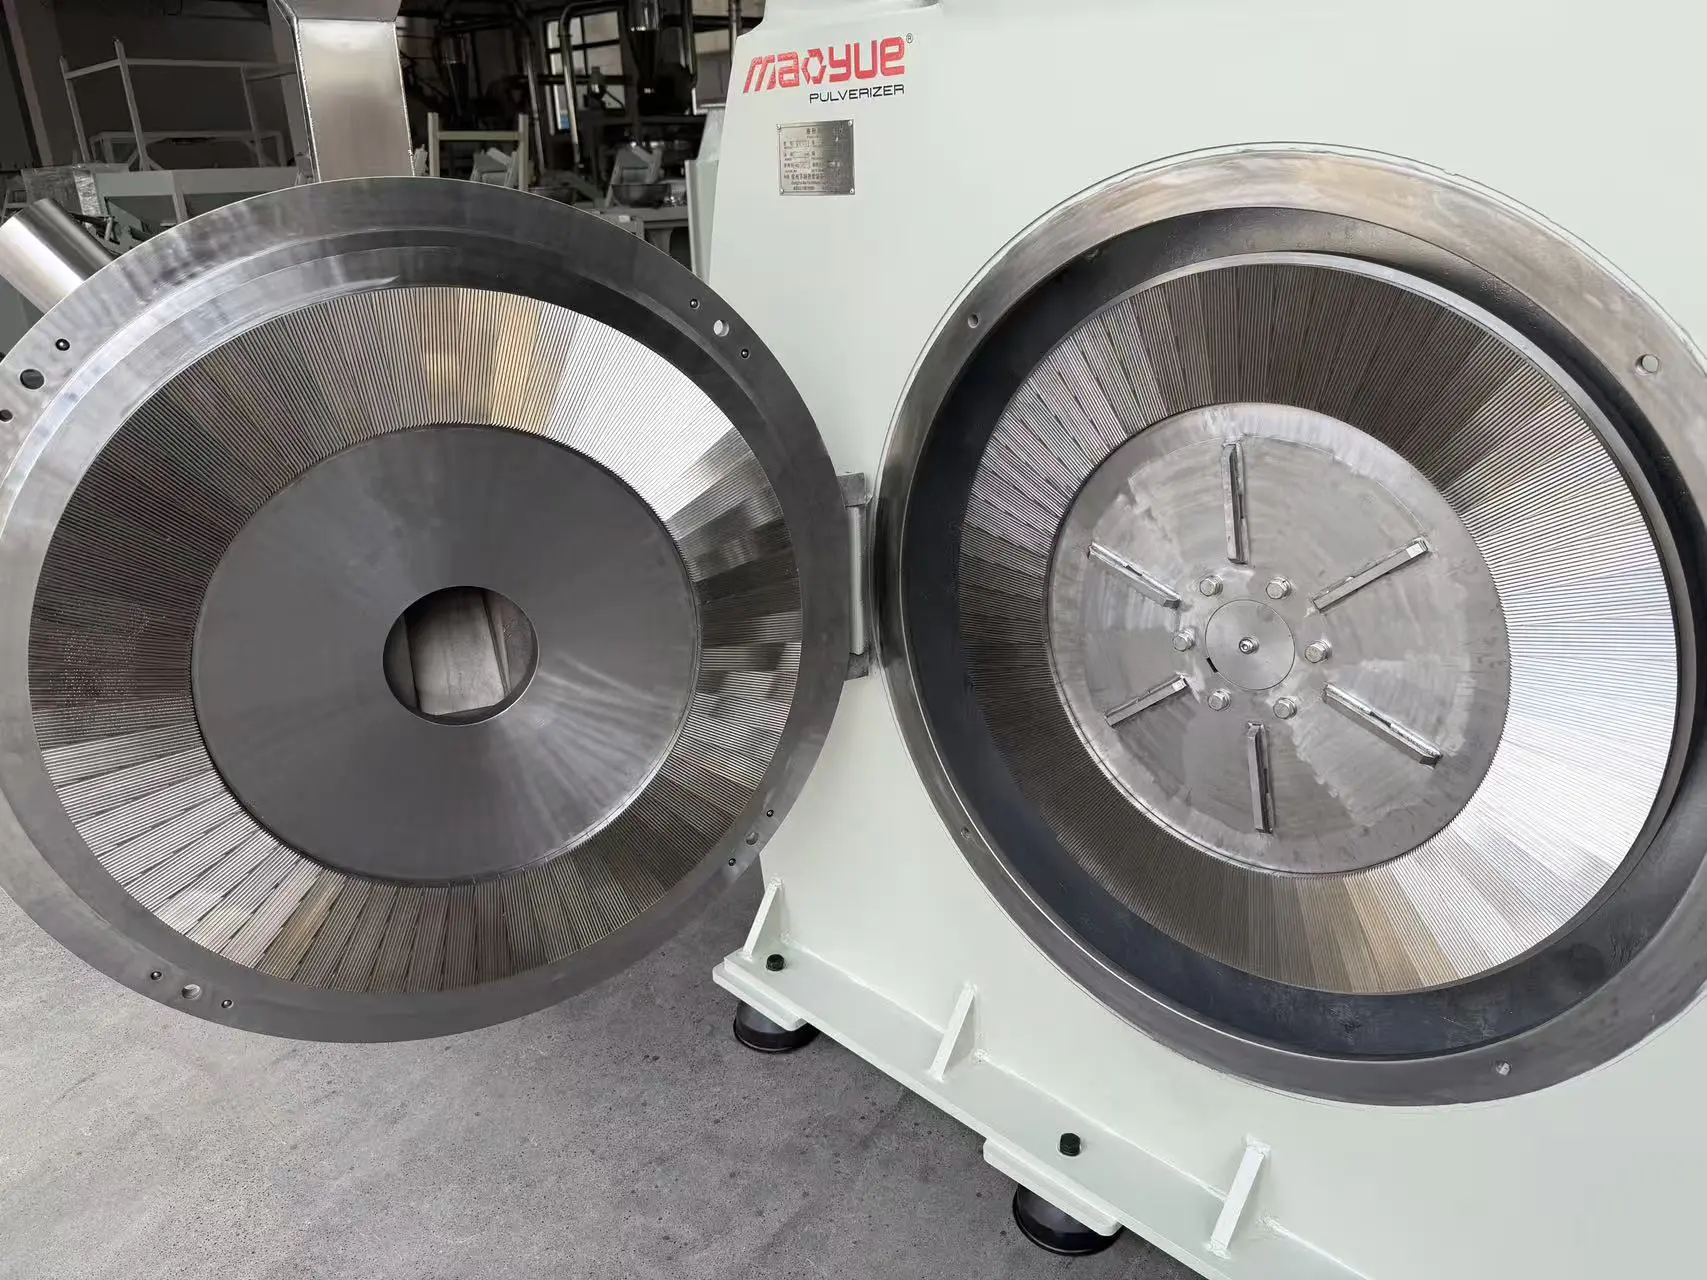
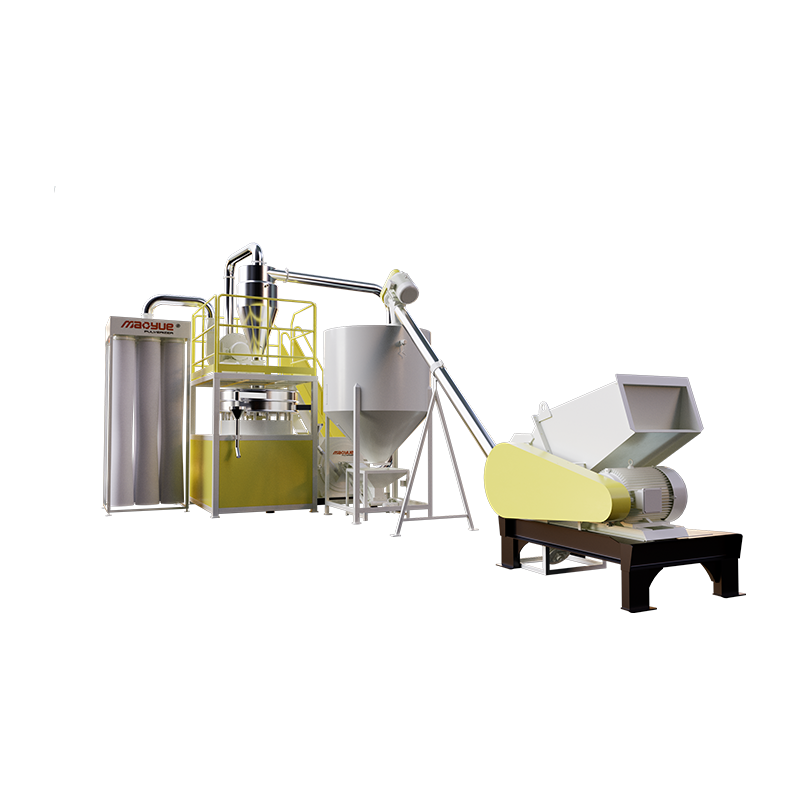
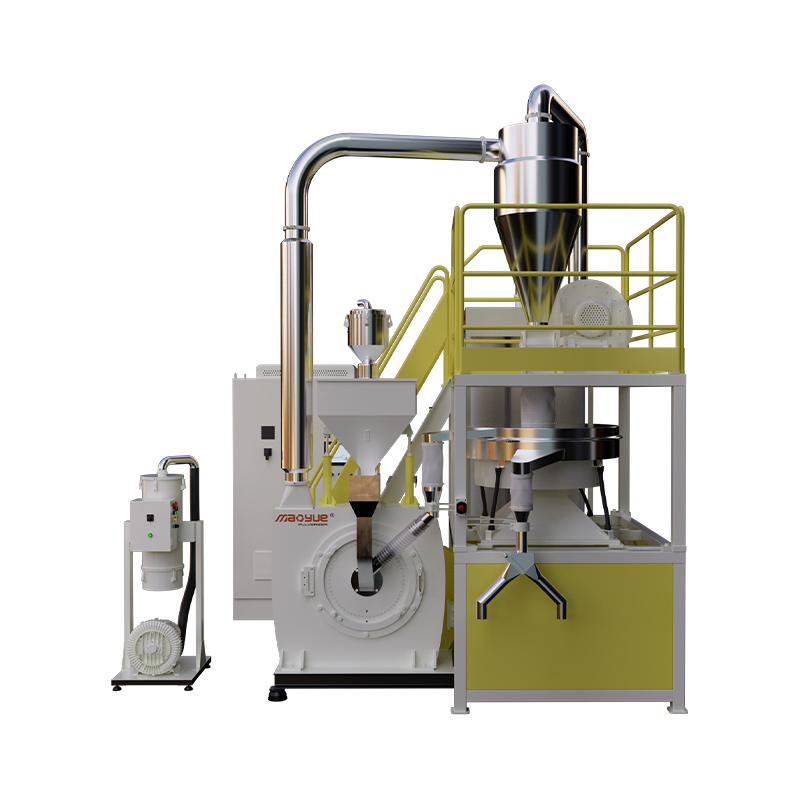
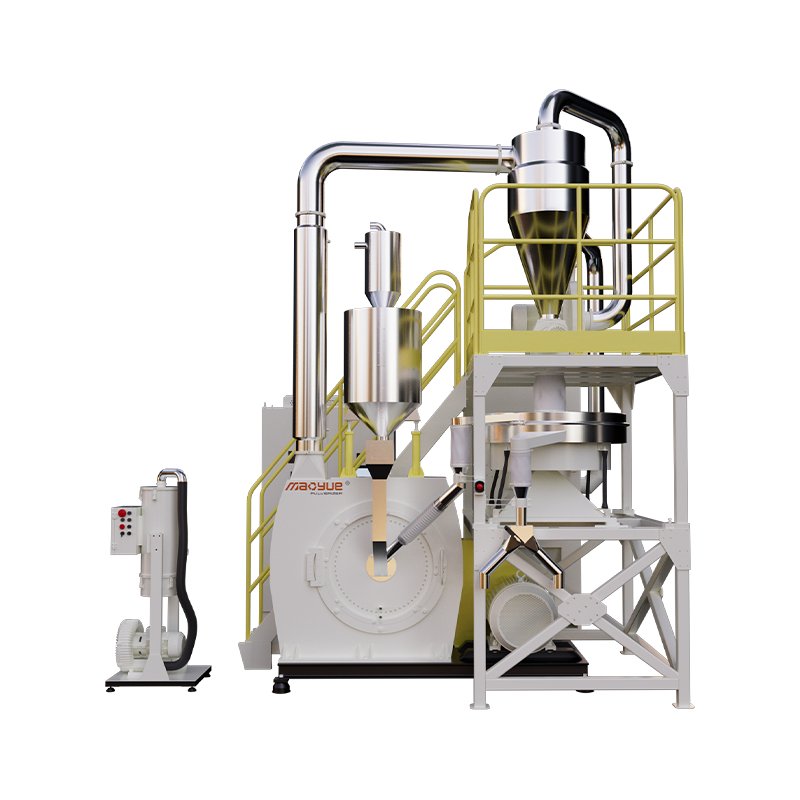
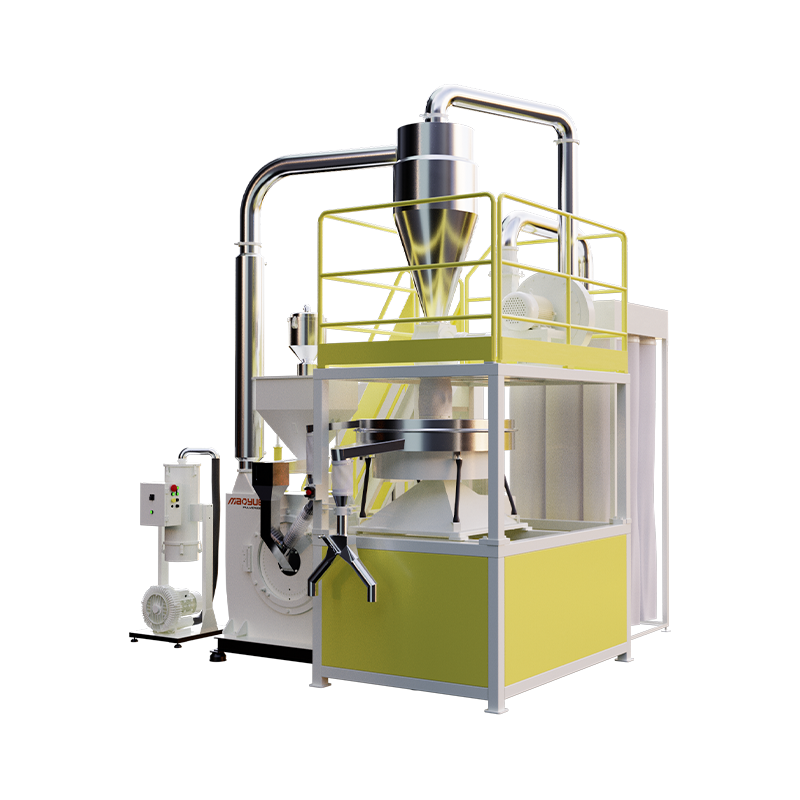
Afhankelijk van de eisen van de klant kan Mao Yue apparatuurconfiguraties leveren die betrekking hebben op toevoer, verpulvering, koeling, pneumatisch transport, cycloonscheiding, pulsstraalstofopvang, zeven en poederafvoer.
Voor projecten die moeilijkheden ondervinden bij het verzamelen van poeder, is het doel van geïntegreerde systeemevaluatie niet simpelweg het toevoegen van meer opvangapparatuur.
In plaats daarvan moet worden bepaald of het tijdens het verpulveren geproduceerde poeder consistent kan worden getransporteerd, gescheiden en afgevoerd door het stroomafwaartse systeem.
Door de vergruizer en de stroomafwaartse verzamelapparatuur als een geïntegreerd systeem te evalueren, kunnen klanten beter bepalen of er verbeteringen nodig zijn in het verpulveringsproces, de transport- en scheidingsconfiguratie, of de filtratie- en afvoeromstandigheden.
Voor nieuwe productielijnen helpt deze systeemgerichte aanpak potentiële problemen tijdens de aankoopfase te identificeren.
Voor bestaande upgrades van productielijnen helpt het bij het bepalen van meer gerichte verbeteringsmaatregelen.
Feitelijke materiaaltests verifiëren de gekwalificeerde poederopbrengst en herstelprestaties
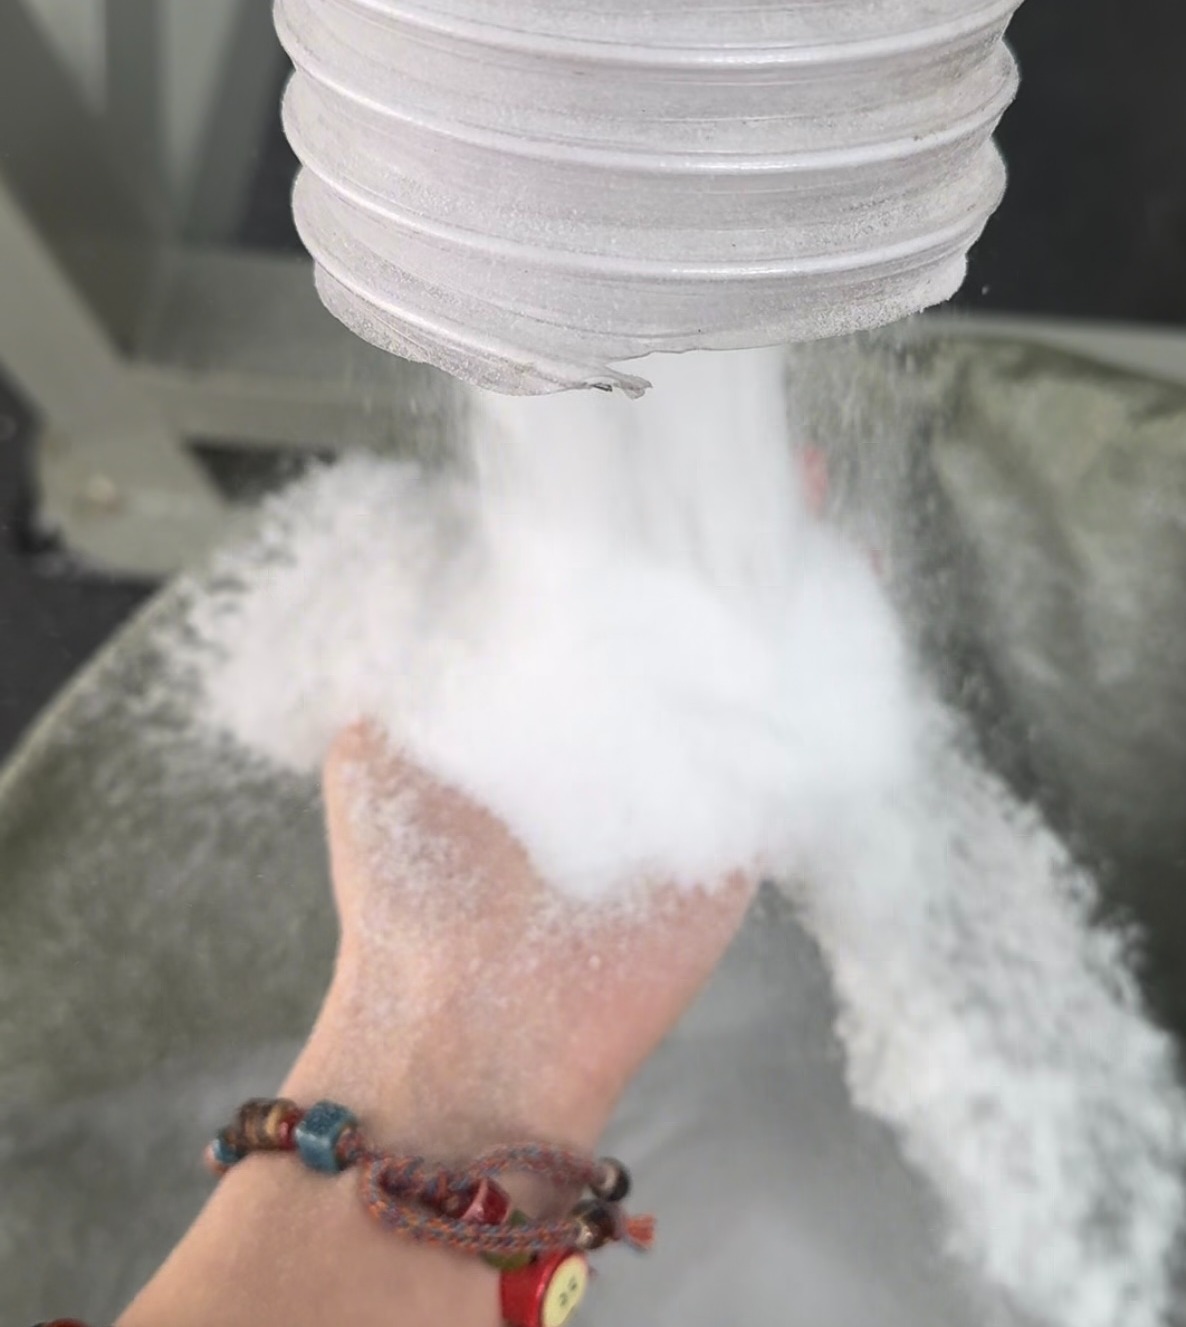
Verschillende kleur masterbatch-formuleringen kunnen variëren wat betreft hardheid, thermische eigenschappen, vloeibaarheid en neiging tot hechting.
Zelfs als de beoogde maaswijdte identiek is, kan niet worden aangenomen dat hun verpulverings- en opvangprestaties hetzelfde zijn.
Mao Yue ondersteunt verpulveringsproeven met behulp van de werkelijke materialen van klanten en kan de deeltjesgrootteverdeling, verwerkingstemperatuur, werkelijke doorvoer en continue bedrijfsprestaties evalueren op basis van de beschikbare testapparatuur en meetomstandigheden.
Bij inkoopprojecten waarbij het terugwinnen van poeder een grote zorg is, moet het testen verder gaan dan het vaststellen of het materiaal kan worden verpulverd.
De belangrijkste vraag is hoeveel gekwalificeerd poeder consistent kan worden geproduceerd en teruggewonnen.
Metingen zoals poeder verzameld op individuele verzamelpunten, systeemresiduen en filtratieomstandigheden moeten afhangen van de mogelijkheden van de daadwerkelijke testopstelling.
Voor prestatie-indicatoren van volledige productielijnen die niet rechtstreeks kunnen worden geverifieerd via standalone verpulveringstests, is verdere evaluatie op basis van de voorgestelde productielijnconfiguratie noodzakelijk.
Door testomstandigheden, meetbare prestatie-indicatoren en acceptatievereisten te definiëren, helpt Maoyue klanten beter geïnformeerde beslissingen te nemen over de aanschaf van apparatuur, in plaats van uitsluitend te vertrouwen op de nominale capaciteit of specificaties van apparatuurmodellen.
Veelgestelde vragen over Color Masterbatch-poedercollectie
Kan het verhogen van de ventilatorsnelheid de poederverzameling verbeteren?
Niet noodzakelijkerwijs.
Het vergroten van de luchtstroom kan de poederafzettingen in transportleidingen verminderen, maar het kan ook de overdracht van fijne deeltjes vergroten of ervoor zorgen dat de cycloonafscheider buiten de geschikte omstandigheden werkt.
Aanpassingen van de luchtstroom moeten gebaseerd zijn op daadwerkelijke metingen.
Kan het vervangen van slijpschijven problemen met het verzamelen van kleur-masterbatch-poeder oplossen?
Het vervangen of aanpassen van slijpschijven kan de poederopvang alleen verbeteren als wordt bevestigd dat de toestand van de schijf of de verpulveringsparameters bijdragende factoren zijn.
Als de hoofdoorzaak een ongeschikte cycloonafscheider, een abnormale luchtstroom of een verstopt filter is, kan het vervangen van de maalschijven alleen de opvangprestaties mogelijk niet verbeteren.
Waarom kan de gekwalificeerde poederopbrengst laag blijven, zelfs als het totale poederterugwinningspercentage hoog is?
Omdat niet al het teruggewonnen poeder noodzakelijkerwijs voldoet aan de beoogde deeltjesgrootte en de vereisten voor verdere toepassing.
Sommige poeders kunnen te fijn, te grof of geagglomereerd zijn.
Daarom moeten het totale teruggewonnen poeder, het aandeel gekwalificeerd poeder en de gekwalificeerde poederproductie afzonderlijk worden gemeten.
Conclusie: Poederterugwinning hangt af van de compatibiliteit van het complete verpulveringssysteem
Problemen met het verzamelen van kleurenmasterbatchpoeder kunnen uit meerdere fasen bestaan, waaronder verpulveren, transporteren, scheiden, filtreren en afvoeren.
Door de oorzaak van het probleem te identificeren via analyse van de materiaalbalans en bedrijfsgegevens ter plaatse, kunnen fabrikanten doelgerichtere verbeteringen doorvoeren.
Voor kopers van apparatuur bieden de gekwalificeerde poederopbrengst, het gekwalificeerde poederterugwinningspercentage en de continue operationele stabiliteit een zinvollere beoordeling van de geschiktheid van het systeem dan alleen de nominale capaciteit.
Heeft u problemen met het verzamelen van kleurmasterbatchpoeder? Neem contact op met Mao Yue voor een evaluatie van het verpulverings- en opvangsysteem
Als uw kleurenmasterbatch-verpulveringslijn last heeft van poederophoping in pijpleidingen, problemen bij het verzamelen van fijn poeder of onvoldoende gekwalificeerde poederoutput, deel dan uw grondstoftype, beoogde deeltjesgrootte, vereiste capaciteit en informatie over de bestaande apparatuur met Mao Yue.
Het technische team van Mao Yue kan u helpen bij het evalueren van geschikte vergruizerconfiguraties, poederopvangsystemen en daadwerkelijke materiaaltestplannen op basis van uw productievereisten.