

 Ik denk dat dit het geval is
Functie en cruciale rol van verpulveringsschijven
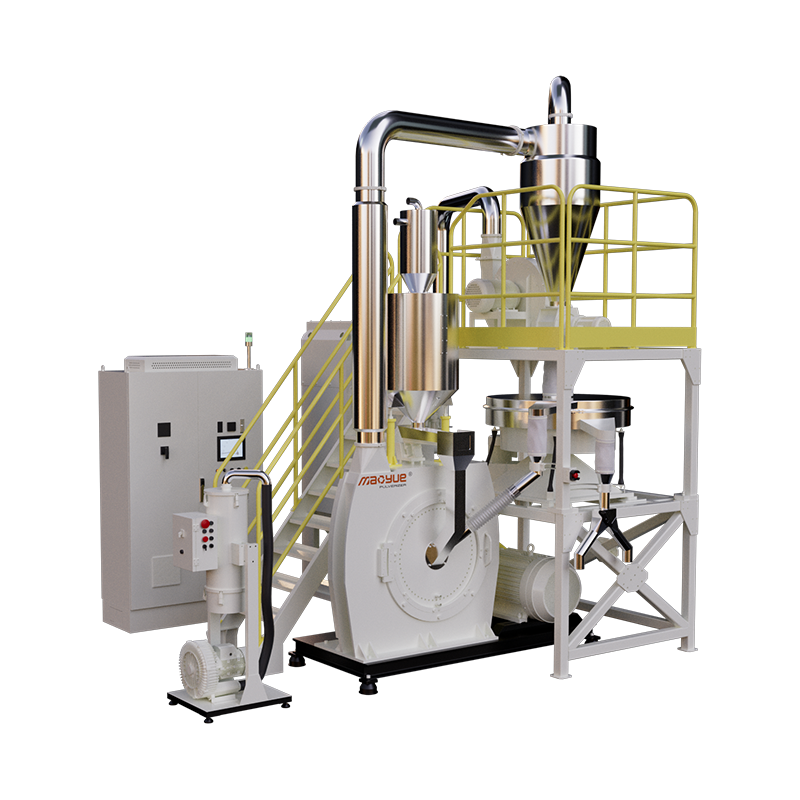
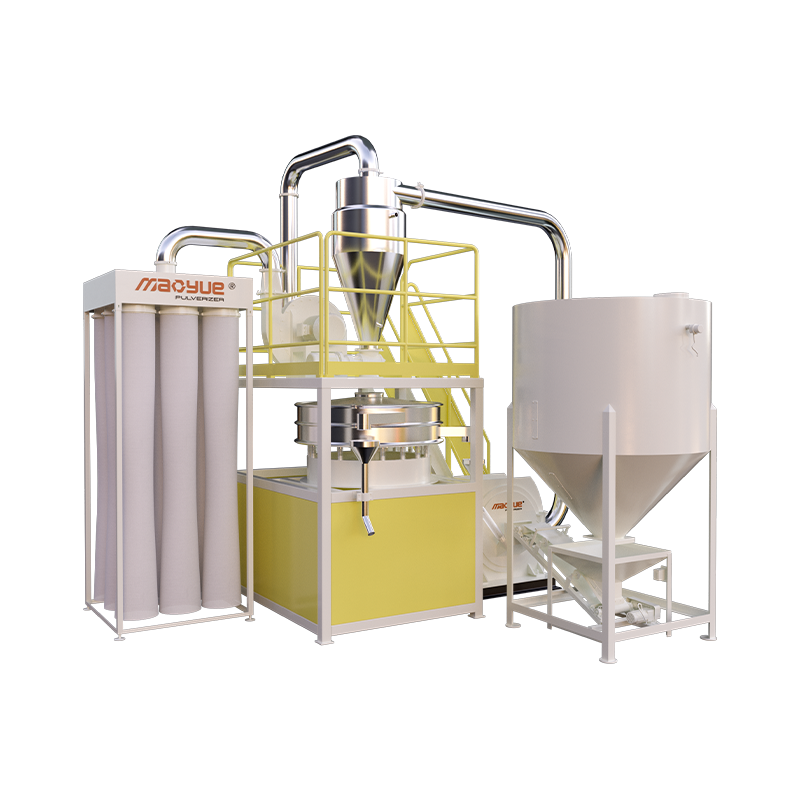
A vergruizer schijf is een slijtvast roterend onderdeel in maalmolens dat druk- en schuifkrachten uitoefent om vaste stoffen in bulk zoals steenkool, kalksteen of mineralen te reduceren tot fijn poeder voor industriële verwerking. Deze schijven dienen als de primaire interface tussen mechanische energie-invoer en materiaalverkleining, waardoor de doorvoerefficiëntie, deeltjesgrootteverdeling en operationele kosten rechtstreeks worden bepaald. De slijtagesnelheid van de schijven varieert doorgaans van 0,5 mm tot 3 mm per 1.000 bedrijfsuren afhankelijk van de abrasiviteit van het materiaal en de schijfmetallurgie, waardoor ze het vaakst vervangen verbruiksartikel zijn in verticale walsmolens en schijfvergruizers. Het selecteren van de juiste schijfgeometrie, legeringssamenstelling en hardoplaspatroon is essentieel voor het behouden van de doelfijnheid (bijvoorbeeld 70-90% overschrijding van 200 mesh voor steenkool) terwijl ongeplande stilstand en specifiek energieverbruik tot een minimum worden beperkt.
Schijfconfiguraties en toepassingsspecifieke ontwerpen
Vergruizerschijven zijn geen universele componenten; hun ontwerp moet overeenkomen met de kenmerken van het voedermiddel, het molentype en de productiedoelstellingen. Drie primaire configuraties domineren industriële toepassingen:
- Platte slijpschijven: Gebruikt in Raymond-type molens voor zachte tot middelharde materialen (steenkool, gips); zijn voorzien van vervangbare voeringsegmenten die zijn vastgeschroefd op een gietstalen basisplaat voor kosteneffectief onderhoud.
- Bandvormige schijven: Werkzaam in de verticale walsmolens van Loesche en Pfeiffer voor ruw cementmeel en slakken; het gebogen profiel past bij de rolcontouren om een optimale drukverdeling in de knijpzone te creëren over diameters van 1.200–2.000 mm.
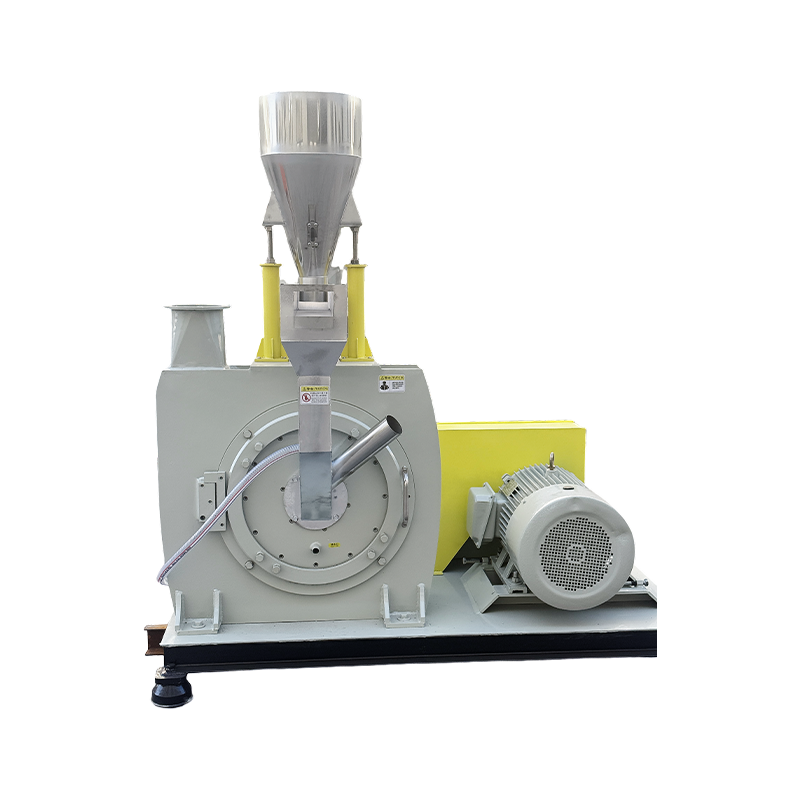
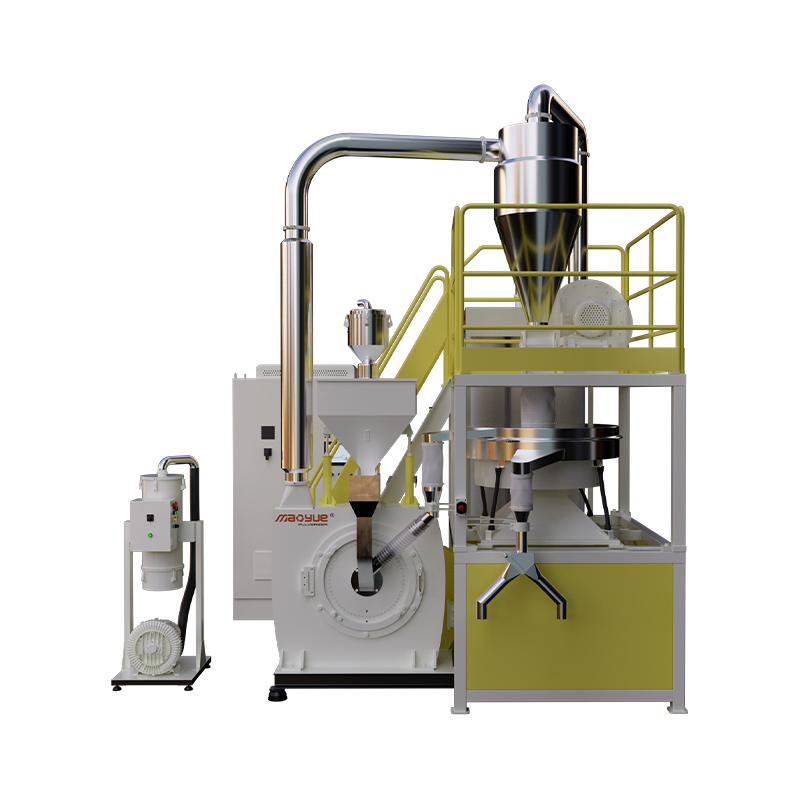
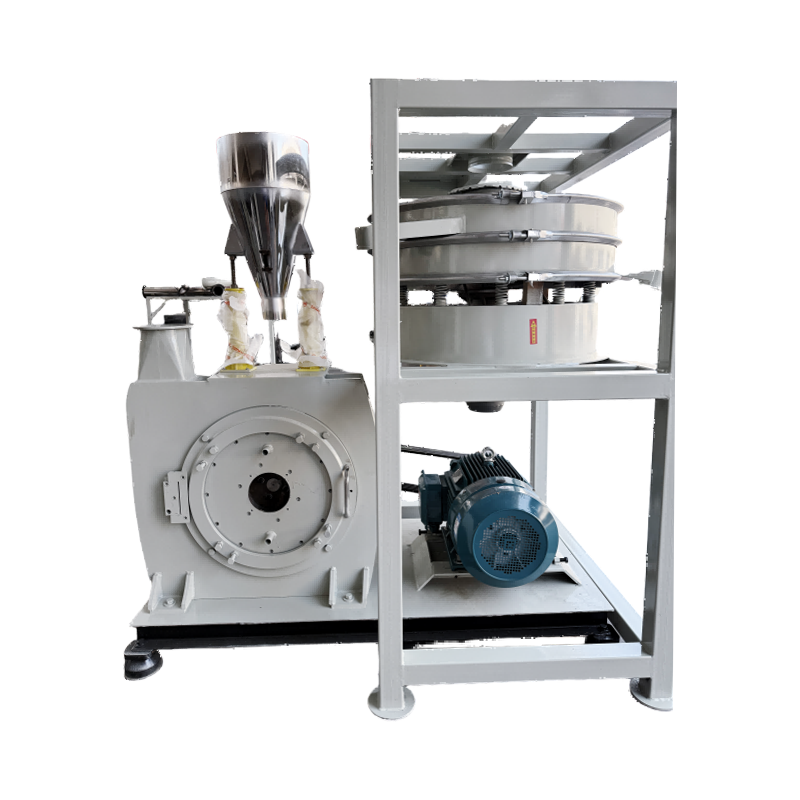
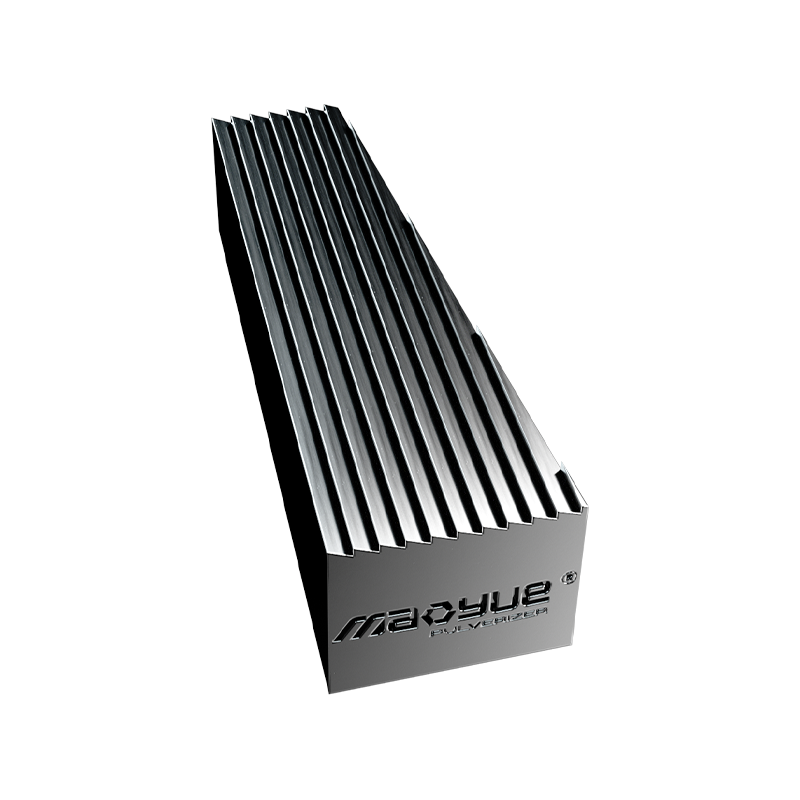
- Gekartelde/getande schijven: Gevonden in slagschijfvergruizers voor kunststoffen, chemicaliën en voedselverwerking; in elkaar grijpende tanden genereren afschuivingsdominante verkleining bij 3.000–6.000 tpm voor warmtegevoelige materialen.
Geometrie-impact op prestatiestatistieken
De topografie van het schijfoppervlak heeft een directe invloed op de slijpefficiëntie. Gegroefde of geribbelde patronen verhogen de materiaalretentietijd en de recirculatieverhouding, waardoor de fijnheidscontrole wordt verbeterd, maar het stroomverbruik met 8-15% toeneemt. Gladde profielen verminderen het specifieke energieverbruik met 5–10%, maar kunnen een grovere productverdeling opleveren. Moderne computationele vloeistofdynamica (CFD)-modellering maakt aangepaste groefgeometrieën mogelijk die zijn geoptimaliseerd voor specifieke grondstoffen, wat resulteert in een opbrengst doorvoerverbeteringen van 10–20% ten opzichte van generieke ontwerpen zonder de motorbelasting te verhogen.
Materiaalkeuze en strategieën voor slijtagebescherming
De levensduur van de schijf hangt volledig af van metallurgische keuzes die zijn afgestemd op de schurende omstandigheden. Basismaterialen zorgen voor structurele integriteit, terwijl oppervlaktebehandelingen bestand zijn tegen erosie en impactvermoeidheid.
| Materiaal systeem | Hardheid (HRC/HV) | Beste applicatie | Relatieve kostenfactor |
|---|---|---|---|
| Ni-hard gietijzer | 45–55 HRC | Steenkool, silicaarme mineralen | 1,0x (basislijn) |
| Hoog chroomwit ijzer | 58–65 HRC | Cementklinker, ijzererts | 2,5–3,0x |
| Wolfraamcarbide-overlay | 1.200–1.600 hoogspanning | Zand met een hoog silicagehalte, bauxiet | 4,0–6,0x |
| Keramisch-metaalcomposiet | 1.800–2.200 hoogspanning | Extreme slijtage-impact | 8,0–12,0x |
Hardfacing versus economie van massieve legering
Voor schijven met een grote diameter (>1.500 mm) blijkt het hardoplassen van versleten oppervlakken met lasafzettingen van wolfraamcarbide vaak voordeliger dan volledige vervanging. Een goed uitgevoerde overlay herstelt de oorspronkelijke afmetingen 30-50% van de kosten voor nieuwe schijven terwijl de levensduur met 8.000–15.000 extra uren wordt verlengd. Deze aanpak vereist echter een nauwkeurig thermisch beheer tijdens het lassen om scheuren in het basismetaal te voorkomen; Een warmtebehandeling na het lassen is verplicht voor schijven met een dikte van meer dan 60 mm.
Slijtagemonitoring en beslissingscriteria voor vervanging
Proactief schijfbeheer voorkomt catastrofale storingen en zorgt voor een consistente productkwaliteit. Belangrijke indicatoren die aanleiding geven tot inspectie of vervanging zijn onder meer:
- Trillingsamplitudetoename: Een stijging van de uitgangstrilling >25% duidt op ongelijkmatige slijtage of losraken van het segment; onmiddellijke uitschakeling vereist als de acceleratie groter is dan 7,1 mm/s RMS volgens ISO 10816-3.
- Afwijking stroomverbruik: Het specifieke energieverbruik dat >10% boven de basislijn stijgt, duidt op een verminderde slijpefficiëntie als gevolg van versleten profielgeometrie.
- Productfijnheidsafwijking: De grove fractie (200 mesh) die de specificatielimieten overschrijdt, ondanks aanpassingen van de classificatie, duidt op onvoldoende diepte van de compressiezone.
- Visuele inspectiedrempels: De maximaal toegestane slijtagediepte varieert per ontwerp; typische limieten zijn 40–60 mm voor platte schijven en 25–35 mm voor bandprofielen voordat reconditionering oneconomisch wordt.
Implementeer ultrasone diktekartering tijdens geplande uitval om de slijtageprogressie kwantitatief te volgen. Het documenteren van de slijtagepercentages ten opzichte van het verwerkte tonnage maakt een voorspellende vervangingsplanning mogelijk, waardoor de stilstandtijd bij noodgevallen met gemiddeld wordt verminderd 60-80 uur per jaar per molen volgens benchmarkstudies uit de sector.