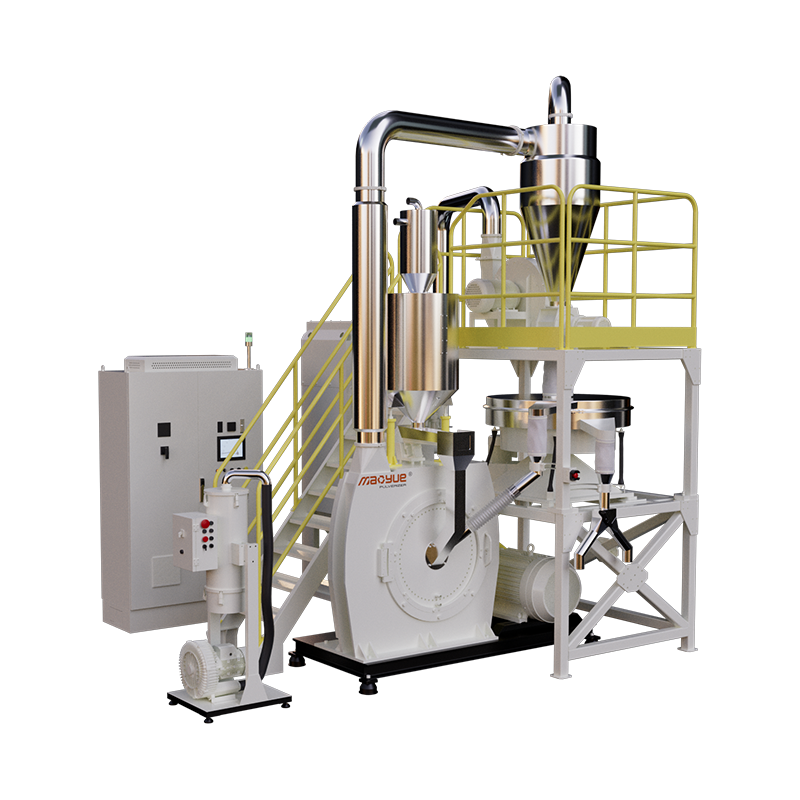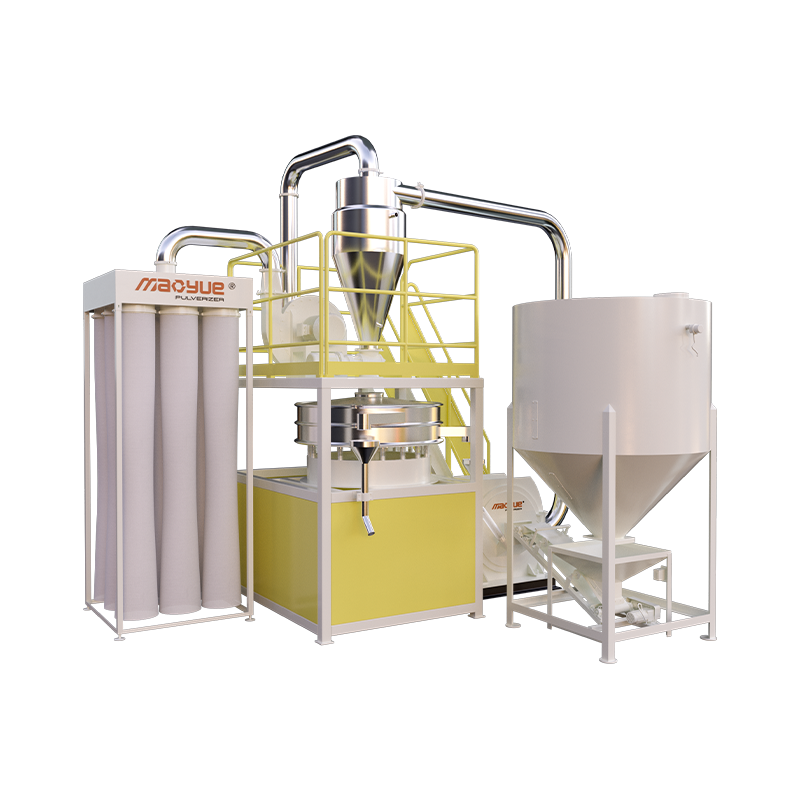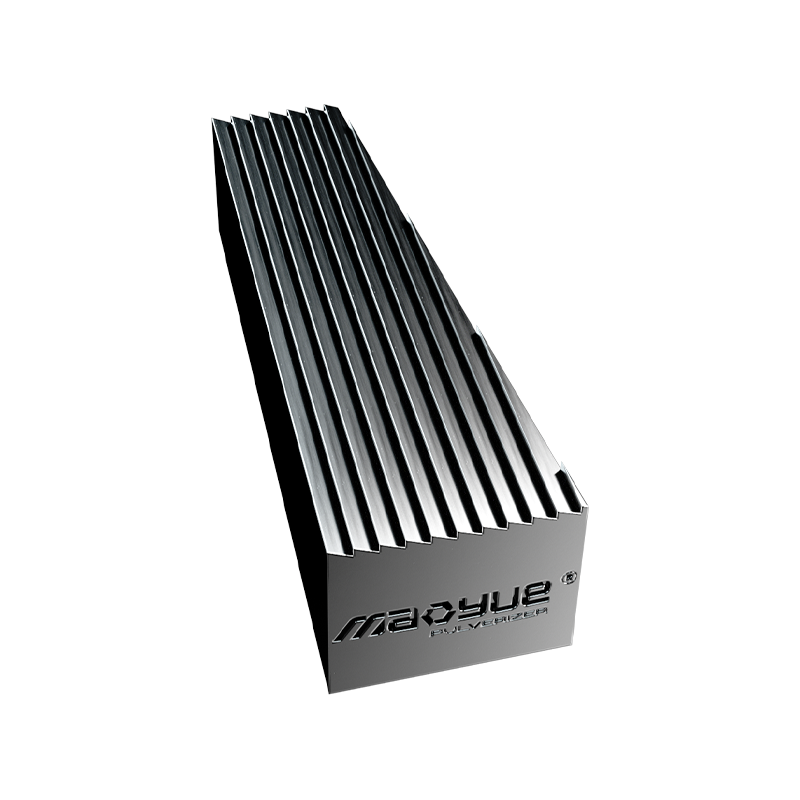


 Ik denk dat dit het geval is
Selecteren van de juiste vergruizerschijf voor de beoogde deeltjesgrootte
De vergruizer schijf is de belangrijkste bepalende factor voor de uiteindelijke deeltjesgrootteverdeling, doorvoercapaciteit en energie-efficiëntie in apparatuur voor mechanische verkleining. Het kiezen van een schijfprofiel dat past bij de brosheid van uw materiaal en de beoogde maaswijdte is belangrijker dan alleen motorvermogen. Een niet-passende schijf kan de productie met wel 40% verminderen en de slijtage verdrievoudigen, ongeacht de machinespecificaties.
Voor de meeste industriële toepassingen, variërend van kunststoffen tot mineralen, wordt de optimale schijfconfiguratie bereikt 85-95% opbrengst binnen ±10% van het doelgaas terwijl het specifieke energieverbruik onder de 0,15 kWh/kg blijft. Deze balans wordt bereikt door nauwkeurige uitlijning van schijfgeometrie, rotatiesnelheid en spleetinstellingen in plaats van bruut slijpen.
Schijfgeometrieprofielen en hun toepassingen
Vergruizerschijven zijn niet uitwisselbaar; elk profiel genereert verschillende breukmechanica die geschikt is voor specifieke materiaalklassen. Het begrijpen van deze verschillen voorkomt dure vallen en opstaan testen en zorgt voor een consistente productkwaliteit.
| Schijftype | Beste materiaalklasse | Typisch mesh-bereik | Belangrijkste voordeel |
|---|---|---|---|
| Getand / Impact | Broze mineralen, keramiek | 20-80 mesh | Hoge doorvoer, grove controle |
| Gekarteld / geschoren | Kunststoffen, elastomeren, vezels | 40-200 mesh | Zuivere snede, minimale warmteontwikkeling |
| Gegolfd / slijtage | Voedsel, chemicaliën, pigmenten | 100-400 mesh | Fijn poeder, smalle PSD |
| Glad / compressie | Wasachtige of olieachtige stoffen | Variabel | Voorkomt verstopping en schilfering |
Waarom gekartelde schijven de plastic recycling domineren
Dermoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at 15-30° hellingshoeken om materiaal schoon te snijden, te genereren 60% minder warmte dan getande alternatieven. Dit thermische beheer voorkomt smelten en opnieuw agglomereren, wat de belangrijkste oorzaak is van schermverblinding bij de verpulvering van plastic.
Materiaalkeuze voor slijtvastheid en verontreinigingsbeheersing
Schijfmetallurgie heeft een directe invloed op de levensduur, productzuiverheid en bedrijfskosten. Het optimale materiaal balanceert hardheid tegen taaiheid op basis van de schurende werking van de grondstof en wettelijke vereisten.
- D2 gereedschapsstaal: Standaardkeuze voor algemeen slijpen; biedt goede slijtvastheid tegen redelijke kosten. Typische levensduur van 800-1.200 uur op niet-schurende kunststoffen voordat deze opnieuw moeten worden aangebracht.
- Wolfraamcarbide getipt: Essentieel voor silicarijke mineralen, glasgevulde polymeren of keramische poeders. Verlengt de levensduur met 5-8x vergeleken met D2-staal, maar kost vooraf 3-4x meer. Te rechtvaardigen wanneer de downtimefrequentie de maandelijkse intervallen overschrijdt.
- Roestvrij staal (316L/420): Verplicht voor voedsel-, farmaceutische en chemische toepassingen waarbij ijzerverontreiniging onaanvaardbaar is. Lagere slijtvastheid dan gereedschapsstaal, maar voldoet aan de FDA/USP-conformiteit. Verwacht 30-50% kortere levensduur versus D2 onder gelijkwaardige omstandigheden.
- Keramisch gecoat: Opkomende optie die de taaiheid van het stalen substraat combineert met de oppervlaktehardheid van aluminiumoxide/zirkoniumoxide. Vermindert metaal-op-metaal contact en statische opbouw bij fijne poedertoepassingen. Beste voor <100 micron doelen waar elektrostatische adhesie opbrengstverlies veroorzaakt.
Aanpassing van gaten en operationele optimalisatie
De inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
Instellingen voor basislijnafstand instellen
Begin met door de fabrikant aanbevolen tussenruimten als initiële instelpunten en verfijn vervolgens empirisch. Voor gegolfde schijven gericht op 200 mesh, begin bij 0,010-0,015 inch (0,25-0,38 mm) . Verminder in stappen van 0,002 inch terwijl u het stroomverbruik bewaakt; een >15% stroompiek duidt op overmatig slijpen of schijfcontact. Documenteer de goede plek waar de opbrengst piekt zonder overmatig energieverbruik.
Compensatie voor progressieve slijtage
Naarmate de schijfranden bot worden, neemt de effectieve snijspeling toe, zelfs als de mechanische spleet constant blijft. Implementeer een slijtageregistratieprotocol: meet elke deeltjesgrootteverdeling 50 bedrijfsuren en pas de opening 0,001-0,003 inch strakker aan om de specificatie te behouden. Wanneer aanpassing de doel-PSD niet langer herstelt, plan dan een herstel of vervanging. Door deze drift te negeren, kunnen te grote deeltjes passeren, waardoor de processen verderop in de keten worden vervuild en klanten worden afgewezen.
Onderhoudsprotocollen om de levensduur van schijven te maximaliseren
Proactief onderhoud verlengt de levensduur van de schijf tot ver buiten de reactieve vervangingscycli. De meeste voortijdige storingen zijn het gevolg van vermijdbare operationele misstanden en niet van normale slijtage.
- Dagelijkse visuele inspectie: Controleer vóór het opstarten op afgebroken tanden, gebarsten segmenten of ingebedde vreemde voorwerpen. Eén enkele metaalverontreiniging kan een hele set schijven binnen enkele minuten vernietigen.
- Lagertemperatuurbewaking: Versleten lagers veroorzaken axiale slingering, waardoor ongelijkmatige schijfslijtagepatronen ontstaan. Vervang de lagers als de temperatuur hoger wordt 70°C boven omgevingstemperatuur of trillingen overtreffen 4,5 mm/s RMS.
- Koelsysteemverificatie: Zorg ervoor dat de lucht- of waterkoelingscircuits vrij zijn. Oververhitting verzacht de schijfranden en versnelt de slijtage exponentieel; een 20°C stijging boven de ontwerptemperatuur kan de resterende levensduur halveren.
- Consistentie van de voedingssnelheid: Hongervoeding veroorzaakt schijf-op-schijf-contact; overvoeding veroorzaakt stalomstandigheden. Zorg voor een constante belasting 80-90% van de nominale stroomsterkte voor optimale slijtage-eigenschappen.
- Geplande vernieuwing: Wacht niet op een volledige mislukking. Licht slijpen bij 60-70% slijtagediepte herstelt de geometrie tegen 20% van de vervangingskosten en voorkomt catastrofale schade aan bijpassende componenten.