

 Ik denk dat dit het geval is
Kleurmasterbatch-poederagglomeratie en materiaalplakken tijdens het verpulveren kunnen de poederconsistentie, het materiaaltransport en de continue productie beïnvloeden. Tijdens het slijpen kan het materiaal aan de slijpschijven blijven kleven, zich ophopen in de maalkamer of na het afvoeren klonten vormen.
Deze problemen kunnen verband houden met de eigenschappen van de polymeerdrager, verschillen in formulering, wrijvingswarmte, onstabiele voeding, onvoldoende koeling of veranderingen in de toestand van de slijpschijf.
Om agglomeratie te verminderen, is het belangrijk om te identificeren waar het plakken optreedt, de mogelijke bijdragende factoren te onderzoeken en te verifiëren of aanpassingen de poederkwaliteit en productiestabiliteit verbeteren door middel van daadwerkelijke materiaaltests.
Waarom heeft Color Masterbatch-poeder de neiging te agglomereren tijdens het verpulveren?
Kleur masterbatch-formuleringen variëren, dus agglomeratie moet worden onderzocht op basis van het feitelijke materiaal in plaats van aan te nemen dat alle formuleringen zich tijdens het verpulveren op dezelfde manier gedragen.
Wrijvingswarmte veroorzaakt verzachting van polymeren
Bij mechanisch verpulveren ontstaat warmte door wrijving tussen het materiaal en de slijpoppervlakken. Wanneer de temperatuur het verzachtings- of kleverigheidsbereik van een bepaalde formulering nadert, kunnen sommige polymeerdragers plakkerig worden en moeilijker effectief af te breken.
Het verzachte materiaal kan zich hechten aan de slijpschijven of kameroppervlakken. Fijn poeder kan zich vervolgens op deze afzettingen ophopen en geleidelijk grotere klonten vormen.
Verschillen in grondstofeigenschappen en formuleringen
Verschillende polymeerdragers reageren verschillend op temperatuur en mechanische krachten. Pigmenten, vulstoffen, wassen, smeermiddelen en andere additieven kunnen ook de verpulveringsprestaties beïnvloeden.
Daarom zijn de maalomstandigheden die geschikt zijn voor de ene kleur masterbatch-formulering mogelijk niet geschikt voor een andere. Feitelijke materiaaltesten zijn nodig om geschikte bedrijfsomstandigheden te bepalen.
Onstabiele voeding of materiaalaccumulatie
Overmatige voeding kan de materiaalbelasting en de warmteontwikkeling vergroten, terwijl fluctuerende voedingssnelheden het maalproces instabiel kunnen maken.
Als materiaal sneller de maalkamer binnenkomt dan het kan worden verwerkt en afgevoerd, kan ophoping optreden. Deze afzettingen kunnen extra poeder verzamelen en het risico op agglomeratie vergroten.
Onvoldoende koelcapaciteit
Als de koelluchtstroom onvoldoende is, de koeldoorgangen geblokkeerd zijn of het koelsysteem niet aan de werkelijke productiebelasting kan voldoen, kan er zich tijdens continu gebruik warmte ophopen.
Poeder dat goed presteert tijdens een korte machinetest kan tijdens een langere productie nog steeds kleefproblemen krijgen. Temperatuurveranderingen tijdens continu bedrijf leveren daarom meer nuttige informatie op dan waarnemingen die alleen tijdens het opstarten worden gedaan.
Slijpschijfconditie en schijfafstandinstellingen
Slijtage van de slijpschijf, oneffen werkoppervlakken of ongeschikte instellingen voor de schijfafstand kunnen de slijpefficiëntie en wrijvingsomstandigheden veranderen. Afhankelijk van de materiaaleigenschappen en bedrijfsparameters kunnen deze veranderingen de temperatuur, de output en de deeltjesgrootteverdeling beïnvloeden.
De toestand van de slijpschijf moet daarom samen met de voedings- en koelprestaties worden geëvalueerd om te bepalen of mechanische veranderingen de productie beïnvloeden.
Hoe kunnen agglomeratie en plakken worden verminderd tijdens het verpulveren van kleurmasterbatch?
Een effectieve aanpak is om de materiaaleigenschappen te matchen met geschikte maalomstandigheden en koelcapaciteit, en vervolgens de resultaten te verifiëren door middel van gerichte tests.
Stap 1: Test het werkelijke kleurenmasterbatchmateriaal
Begin met het testen van het materiaal dat bedoeld is voor productie. Registreer de polymeerdrager, de beschikbare formuleringsinformatie, de voergrootte, de doelfijnheid en de vereiste output.
Observeer tijdens het testen waar het kleven optreedt en vergelijk het resulterende poeder met de beoogde deeltjesgrootteverdeling. Dit helpt bepalen of het belangrijkste probleem verband houdt met materiaaleigenschappen, warmteaccumulatie, voedingsomstandigheden of maalprestaties.
Stap 2: Stem de slijpomstandigheden af op de materiaaleigenschappen

Controleer de spleet van de slijpschijf, de voedingssnelheid, het eventueel instelbare toerental en de beoogde fijnheid.
Als het materiaal plakkerig wordt, mag u de schijfafstand niet automatisch verkleinen of de maalintensiteit verhogen. Onder bepaalde omstandigheden kunnen deze aanpassingen de wrijving en temperatuur verhogen.
Pas één belangrijke parameter tegelijk aan en vergelijk de resultaten voor en na elke wijziging. Het doel is om de vereiste fijnheid te bereiken en tegelijkertijd onnodige warmteontwikkeling en materiaalophoping te vermijden.
Stap 3: Beheers de temperatuurstijging tijdens continue productie

Bewaak temperatuurveranderingen tijdens het opstarten en langdurig gebruik. Als het plakken ernstiger wordt naarmate de gebruiksduur toeneemt, vergelijk dan het temperatuurverloop met de locatie en omvang van materiaalafzettingen.
Controleer ook de koelluchtstroom, de watercirculatie indien van toepassing, en de staat van de koelkanalen. Afhankelijk van het materiaal, de machineconfiguratie en de productiebelasting kan luchtkoeling of gecombineerde lucht-en-waterkoeling helpen de warmte te verwijderen die ontstaat tijdens het verpulveren.
Het verhogen van de koelcapaciteit elimineert echter niet automatisch agglomeratie. De geschiktheid van de koelconfiguratie moet nog steeds worden geverifieerd onder feitelijke materiaal- en bedrijfsomstandigheden.
Stap 4: Zorg voor een stabiele invoer en materiaalafvoer

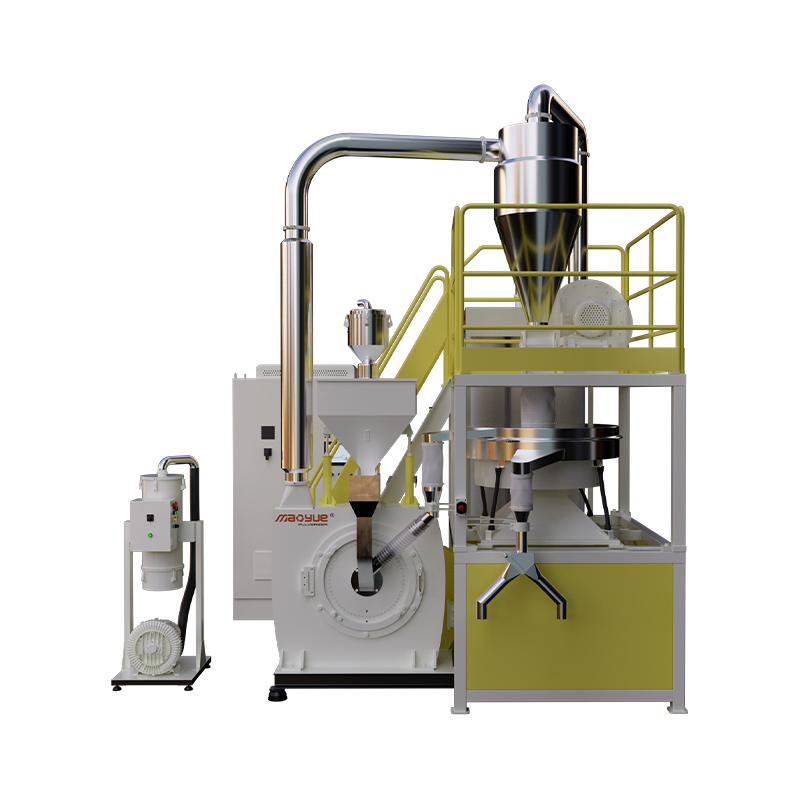
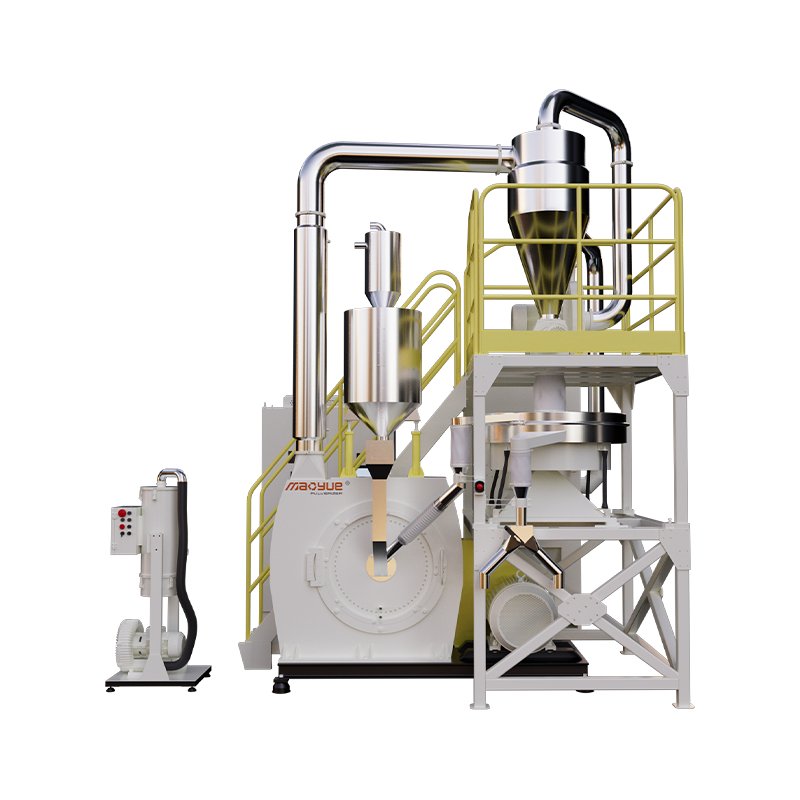
Houd de invoer stabiel en bevestig dat de transport-, zeef- en verzamelsystemen de daadwerkelijke productie-output aankunnen.
Inspecteer de toevoer- en afvoerdoorgangen, zeefapparatuur en onderdelen voor stofopvang op verstoppingen of materiaalophoping.
Als de maalkamer relatief schoon blijft, maar er klonten verschijnen na het afvoeren, onderzoek dan de stroomafwaartse transport-, zeef-, verzamel- en materiaalbehandelingsomstandigheden in plaats van aan te nemen dat het probleem uitsluitend in de maalkamer ontstaat.
Stap 5: Inspecteer de staat van de slijpschijf en controleer de resultaten

Controleer de slijtage van de slijpschijf, de uniformiteit van het werkoppervlak en eventuele veranderingen in de schijfafstand. Vergelijk na elke aanpassing de bedrijfsresultaten, indien mogelijk, onder consistente omstandigheden.
Focus op de volgende indicatoren:
-
Poedertemperatuur op consistente bemonsteringspunten
-
Locaties voor het plakken en afzetten van materiaal
-
Deeltjesgrootteverdeling en het aandeel te grote deeltjes
-
Werkelijke output tijdens continue productie
-
Poederafvoer en transportstabiliteit
Een effectieve aanpassing zou vastlopen of agglomeratie moeten verminderen en tegelijkertijd aan de vereiste fijnheids- en outputdoelstellingen moeten voldoen. Continue productietests gedurende een passende periode zijn ook noodzakelijk om te bevestigen dat de verbetering kan worden gehandhaafd.
Gids voor het oplossen van problemen met kleurmasterbatch-poederagglomeratie: waar doet het probleem zich voor?
Deze observaties zijn aanwijzingen voor het oplossen van problemen in plaats van definitieve diagnoses. Meerdere factoren kunnen bijdragen aan hetzelfde probleem, dus gericht testen is noodzakelijk om de werkelijke oorzaken te identificeren.
Hoe kunnen Mao Yue-verpulveraars de agglomeratie van kleur-masterbatch-poeder helpen aanpakken?
Kleurmasterbatch-poederagglomeratie kan het gevolg zijn van verschillen in polymeerdragers, formuleringen en productieomstandigheden. Door daadwerkelijke materiaaltests, het afstemmen van de apparatuurconfiguratie en de interne productie van belangrijke werkende componenten, Mao Yue helpt klanten de geschiktheid van machines te beoordelen voordat ze kopen en beter geïnformeerde beslissingen te nemen over de selectie van apparatuur.

Feitelijke materiaaltesten voor een beter geïnformeerde selectie van apparatuur
Masterbatch-formuleringen met verschillende kleuren kunnen tijdens het verpulveren verschillende temperatuurstijgingen, plakneigingen en poedereigenschappen vertonen. Machinespecificaties alleen kunnen de daadwerkelijke productieprestaties niet accuraat voorspellen.
Mao Yue ondersteunt materiaalproeven met behulp van de daadwerkelijke kleurmasterbatchmaterialen van klanten. Op basis van de beoogde fijnheid en outputvereisten evalueren de tests de toestand van het poeder, de output, temperatuurveranderingen en waarneembare kleefkracht onder de overeengekomen testomstandigheden.
Deze tests helpen klanten vóór de aankoop de geschiktheid van machines voor hun specifieke materialen te beoordelen en bieden een meer praktische basis voor de selectie van apparatuur dan alleen op algemene specificaties te vertrouwen.
Stem apparatuur- en procesconfiguraties af op de productievereisten
Voor de selectie van apparatuur is meer nodig dan alleen rekening houden met de fijnheid en output van het doel. Materiaaleigenschappen, voedingsomstandigheden, koelvereisten en stroomafwaartse opvangsystemen moeten ook worden geëvalueerd.
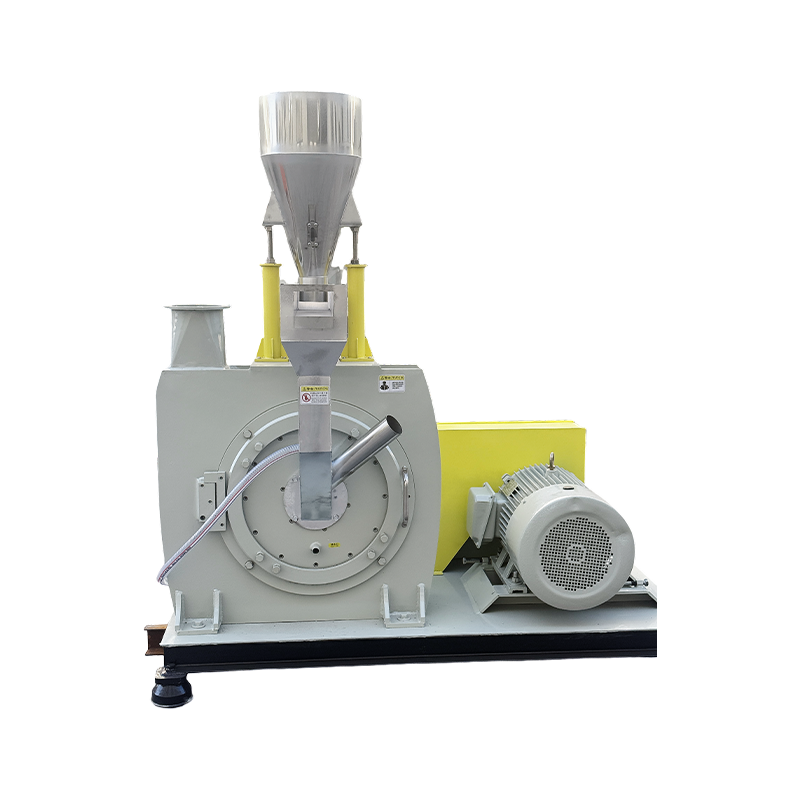
Op basis van materiaaltestresultaten en productievereisten beoordeelt Mao Yue geschikte slijpschijfconfiguraties, voedingsmethoden, koeloplossingen en materiaalopvangsystemen. Afhankelijk van de toepassing kan luchtkoeling of gecombineerde lucht- en waterkoeling worden overwogen, waarbij de geschiktheid wordt beoordeeld aan de hand van de werkelijke bedrijfsprestaties.
Deze materiaal- en procesgebaseerde aanpak helpt klanten te begrijpen hoe verschillende configuraties de poederkwaliteit, productiecapaciteit en operationele stabiliteit kunnen beïnvloeden vóór de aankoop, waardoor de onzekerheid wordt verminderd bij het selecteren van apparatuur die uitsluitend op theoretische capaciteit of standaardconfiguraties is gebaseerd.
Eigen productie van slijpschijven en belangrijke componenten

Slijpschijven en bladen zijn kritische onderdelen van kunststof vergruizers van het schijftype. Hun werkgeometrie, oppervlakteconditie en slijtage kunnen de slijpprestaties, de opbrengst en de deeltjesgrootteverdeling beïnvloeden.
Mao Yue produceert zijn eigen slijpschijven en messen en behoudt daarbij de controle over het ontwerp van de belangrijkste componenten, de productieprocessen en de inspectie. Dit helpt bij het beheren van de consistentie van de productie en maakt de staat van de slijpschijf tot een belangrijke factor om te onderzoeken wanneer de productieprestaties veranderen.
Wanneer variaties in de deeltjesgrootte, fluctuaties in de opbrengst of een grotere hechting optreden, kunnen de materiaaleigenschappen, bedrijfsparameters en de toestand van de belangrijkste componenten samen worden geëvalueerd om te bepalen of slijtage van de slijpschijf of veranderingen in de arbeidsomstandigheden bijdragende factoren zijn, in plaats van alle agglomeratieproblemen automatisch toe te schrijven aan de machine of de temperatuur.
Voor klanten die continue productie op lange termijn nodig hebben, biedt deze controle over de productie en inspectie van belangrijke componenten een betrouwbaardere basis voor apparatuuronderhoud, beoordeling van de productieconditie en daaropvolgende procesaanpassingen.
Koop een kleurenmasterbatch-verpulveringsoplossing voor uw materiaal
Bij kleurmasterbatch-poederagglomeratie kunnen meerdere factoren betrokken zijn, waaronder materiaaleigenschappen, maalomstandigheden en configuratie van de apparatuur. Een passende oplossing moet gebaseerd zijn op de daadwerkelijke materiaal- en productievereisten.
Neem contact op met Mao Yue met uw kleurenmasterbatchtype, invoergrootte, doelfijnheid, verwachte output en huidige agglomeratieproblemen om een daadwerkelijke materiaalproef te regelen. Onder overeengekomen testomstandigheden kan Mao Yue de poederfijnheid, output, temperatuurveranderingen en waarneembare hechting evalueren om de selectie van apparatuur en configuratie-matching te ondersteunen.