

 Ik denk dat dit het geval is
Tijdens het verpulveren van de kleurenmasterbatch kan een machine bij het opstarten een normale uitvoer behouden, maar kan de productie geleidelijk afnemen na een periode van continu gebruik. In andere gevallen lijken de bedrijfsomstandigheden misschien onveranderd, maar varieert de hoeveelheid opgevangen poeder tussen de productieperioden.
Instabiele output maakt productieplanning, daadwerkelijke capaciteitsbeoordeling en continu productiebeheer moeilijker. Een afname van het uiteindelijke verzamelde poeder betekent echter niet noodzakelijkerwijs dat de motor van de vergruizer onvoldoende kracht heeft of dat de maalschijven versleten zijn.
Mogelijke oorzaken zijn onstabiele voeding, materiaalhechting, veranderingen in de toestand van de slijpschijf, temperatuurschommelingen en verstoppingen in het afvoer- of poederopvangsysteem. Het oplossen van problemen moet beginnen door vast te stellen welke fase verantwoordelijk is voor de verandering, voordat wordt besloten of de bedrijfsparameters moeten worden aangepast of componenten moeten worden vervangen.
Wat zijn de meest voorkomende symptomen van een onstabiele Masterbatch-verpulveraaruitvoer van kleuren?
De timing en kenmerken van outputveranderingen kunnen helpen de mogelijke oorzaken te beperken.
Deze symptomen zijn aanwijzingen voor het oplossen van problemen in plaats van definitieve diagnoses. Bedrijfsgegevens en feitelijke materiële omstandigheden moeten ook worden gecontroleerd om de onderliggende oorzaak te identificeren.
Veelvoorkomende oorzaken van outputfluctuaties bij kleur-masterbatch-verpulveraars
Onstabiele invoer of een discrepantie tussen invoersnelheid en verwerkingscapaciteit

Onvoldoende voeding beperkt de daadwerkelijke doorvoer van de machine, terwijl frequente veranderingen in de voedingssnelheid schommelingen in de maalbelasting en -capaciteit kunnen veroorzaken.
Wat te controleren:
-
Of de materiaaltoevoer nu continu is of wordt beïnvloed door overbruggingen, blokkades of periodieke onderbrekingen.
-
Of veranderingen in de voedingssnelheid samenvallen met veranderingen in de output.
-
Of de huidige aanvoeromstandigheden geschikt zijn voor de materiaalvorm en de verwerkingscapaciteit van de machine.
Aanbevolen acties:
Controleer eerst de bedrijfstoestand van het voersysteem. Pas vervolgens de voedingssnelheid aan op basis van de werkelijke verwerkingsprestaties. Als de productie blijft afnemen nadat de toevoer stabiel is geworden, inspecteer dan het verpulveringsproces en de stroomafwaartse systemen in plaats van simpelweg de toevoersnelheid te verhogen.
Materiaaladhesie of poederagglomeratie
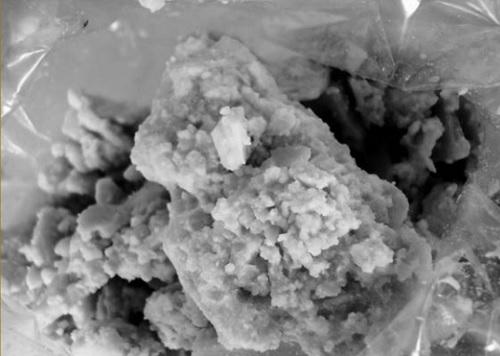
Verschillende polymeerdragers, formuleringen en additieven kunnen de verzachtings-, adhesie- en vloei-eigenschappen van kleurmasterbatch-materialen beïnvloeden. Als materiaal zich hecht aan de oppervlakken van de slijpschijven of aan de binnenwanden van de maalkamer, kan dit zich geleidelijk ophopen en de continue verwerking en afvoer verstoren.
Wat te controleren:
-
Of er zich zichtbare materiaalophoping heeft gevormd op de slijpschijven of in de maalkamer.
-
Of het geloosde poeder agglomeraten bevat.
-
Of de verwerkingsprestaties veranderen nadat een materiaalbatch of formulering is gewijzigd.
Aanbevolen acties:
Evalueer de temperatuur-, voedings- en koelomstandigheden in relatie tot de locatie van materiaalophoping en de waargenomen materiaalconditie. Voor formuleringen die herhaaldelijk adhesie veroorzaken, dient u materiaaltests uit te voeren om geschikte verwerkingsomstandigheden te identificeren, in plaats van een lagere voedingssnelheid als een universele oplossing te beschouwen.
Onjuiste slijpschijfopening of slijtage van kritieke componenten

De opening van de slijpschijf en de toestand van het werkoppervlak beïnvloeden het maalproces en de fijnheid van het resulterende poeder. Een ongeschikte instelling van de tussenruimte, slijtage van de schijf of beschadiging van het oppervlak kunnen de verwerkingsprestaties van de machine veranderen.
Een afnemende productie alleen bewijst echter niet dat de slijpschijven versleten zijn of vervangen moeten worden.
Hoe het probleem te diagnosticeren:
-
Controleer of de opening tussen de slijpschijven voldoet aan de bedienings- en onderhoudsvereisten van het specifieke machinemodel.
-
Inspecteer de slijpschijfoppervlakken op abnormale slijtage of schade.
-
Vergelijk de poederfijnheid en de deeltjesgrootteverdeling voor en na de uitvoerverandering.
-
Als tegelijkertijd abnormale trillingen of geluiden optreden, voer dan verdere inspecties uit volgens de onderhoudsprocedures van de machine.
Aanbevolen acties:
Nadat u de machine heeft uitgeschakeld en de vereiste veiligheids- en onderhoudsprocedures heeft gevolgd, inspecteert u de slijpschijven en bijbehorende onderdelen en controleert u de instelling van de tussenruimte. Vergelijk testresultaten voor en na elke aanpassing. Pas onderdelen alleen aan of vervang ze als inspectieresultaten erop wijzen dat hun toestand of de instelling van de opening de productieprestaties kan beïnvloeden.
Onvoldoende koeling of onstabiele temperatuurregeling

De warmte die wordt gegenereerd tijdens het verpulveren wordt beïnvloed door materiaaleigenschappen, verwerkingsomstandigheden en machinebelasting. Bij materialen die gemakkelijk zacht worden, kunnen temperatuurveranderingen de hechting en de afvoerprestaties verder beïnvloeden.
Een temperatuurstijging duidt niet noodzakelijkerwijs op een storing in het koelsysteem. Het kan ook verband houden met veranderingen in de voedingsbelasting of materiaaleigenschappen.
Wat te controleren:
-
Of de materiaal- of maalkamertemperaturen voor en na de outputverandering aanzienlijk verschillen.
-
Of de lucht- en waterkoelingsystemen naar behoren werken.
-
Of de koeldoorgangen geblokkeerd zijn of de daadwerkelijke koelprestaties zijn veranderd.
Aanbevolen acties:
Vergelijk temperatuurregistraties met output, materiaalhechting en voedingsomstandigheden. Als er naast veranderingen in de verwerkingsprestaties een temperatuurstijging optreedt, onderzoek dan de koelcapaciteit en de bijbehorende bedrijfsomstandigheden om de oorzaak te verifiëren.
Beperkte lozing of poederinzameling

De uiteindelijk verzamelde opbrengst hangt niet alleen af van het verpulveringsproces, maar ook van het poedertransport, de scheiding en de verzamelefficiëntie. Ophoping van materiaal in pijpleidingen, verstoppingen in cycloonafscheiders of verzamelhoppers en afwijkingen aan het stofopvangsysteem kunnen de hoeveelheid uiteindelijk opgevangen poeder verminderen.
Wat te controleren:
-
Of er continu poeder wordt gelost.
-
Of er nu materiaal is opgehoopt in transportleidingen, cycloonafscheiders of verzamelhoppers.
-
Of de luchtstroom-, afdichtings- en stofafzuigapparatuur goed werken.
Aanbevolen acties:
Inspecteer het gehele traject, van afvoer tot uiteindelijke inzameling, om materiaalretentie of -verlies te identificeren. Als de hoofdmachine geen duidelijke verandering in de bedrijfsconditie vertoont terwijl de verzamelde uitvoer blijft afnemen, geef dan prioriteit aan het controleren van het stroomafwaartse systeem om te voorkomen dat een verzamelprobleem verkeerd wordt gediagnosticeerd als onvoldoende verwerkingscapaciteit van de hoofdmachine.
Een mismatch tussen materiaaleigenschappen, apparatuurconfiguratie en productievereisten
Het nominale vermogen van een machine betekent niet dat met elk materiaal en onder alle verwerkingsomstandigheden dezelfde output kan worden behaald. Materiaaleigenschappen, doelfijnheid, vereiste doorvoer en continue bedrijfsvereisten kunnen allemaal de geschiktheid van de apparatuur beïnvloeden.
Tests van korte duur kunnen een eerste inzicht verschaffen in de materiaalverwerkingsprestaties, maar geven mogelijk niet volledig de omstandigheden weer tijdens langdurig gebruik.
Wat te controleren:
-
Of het huidige materiaal overeenkomt met het materiaal dat is gebruikt tijdens de selectietests voor originele apparatuur.
-
Of de werkelijke poedereigenschappen voldoen aan de beoogde fijnheidseisen.
-
Of de bestaande hoofdmachine- en hulpsystemen geschikt zijn voor het vereiste vermogen en de gewenste gebruiksduur.
Aanbevolen acties:
Beoordeel de configuratie van de apparatuur opnieuw aan de hand van de werkelijke materiaal- en productievereisten. Als de geschiktheid van de apparatuur niet voldoende is geverifieerd, definieer dan de vereiste fijnheid, output en bedrijfsomstandigheden voordat u beslist of configuratiewijzigingen nodig zijn.
Hoe u de output van de vergruizer nauwkeurig kunt meten
Na de eerste probleemoplossing is een consistente meetmethode nodig om te bevestigen of de verzamelde output daadwerkelijk is afgenomen en om te helpen identificeren welke fase hiervoor verantwoordelijk is.
Stap 1: Meet de werkelijke poederinzamelingssnelheid
Kies een duidelijk gedefinieerde meetperiode en noteer de werkelijke bedrijfstijd van de machine en het nettogewicht van het opgevangen poeder.
Als de machine bijvoorbeeld 120 kg netto poeder verzamelt tijdens een werkelijke bedrijfstijd van 30 minuten:
Gemiddelde poederopvangsnelheid = 120 kg ÷ 0,5 uur = 240 kg/uur
Dit vertegenwoordigt het gemiddelde poederinzamelingspercentage gedurende die periode. Dit is niet noodzakelijkerwijs gelijk aan de werkelijke materiaaldoorvoer van de vergruizer, omdat een deel van het materiaal tijdelijk in de machine of het transportsysteem kan achterblijven, terwijl ander materiaal verloren kan gaan voordat het het verzamelpunt bereikt.
Stap 2: Vergelijk de gegevens om problemen met de hoofdmachine te onderscheiden van verzamelproblemen
Vergelijk de gegevens die zijn geregistreerd tijdens een stabiele werking met de gegevens die zijn verzameld nadat de productie is gedaald. Bekijk tegelijkertijd de invoer-, temperatuur-, poederconditie- en afvoergegevens.
Waar de omstandigheden het toelaten, kan voor de verificatie een vereenvoudigde materiaalbalans worden gebruikt:
Materiaalinvoer tijdens de periode = Verzameld poeder tijdens de periode Geboekte materiaalverliezen Toename van de materiaalinventaris binnen het systeem
De toename van de materiaalvoorraad wordt berekend als de hoeveelheid materiaal die aan het einde van de meetperiode in het systeem achterblijft, minus de hoeveelheid die aan het begin overblijft. Als de hoeveelheid materiaal dat in het systeem wordt vastgehouden afneemt, kan deze waarde negatief zijn.
De meetperioden en systeemgrenzen moeten consistent zijn over alle termen heen, en er moet ook rekening worden gehouden met meetfouten.
Als de werkelijke doorvoer tijdens de verpulveringsfase niet rechtstreeks kan worden gemeten, moet het resultaat worden gerapporteerd als de gemiddelde poederverzamelingssnelheid in plaats van te worden behandeld als de werkelijke verwerkingscapaciteit van de machine.
Stap 3: Verifieer de oorzaak door middel van gecontroleerde vergelijkende tests
Op basis van de vermoedelijke factoren die in de twee stappen zijn geïdentificeerd, past u één relevante variabele tegelijk aan en herhaalt u de test onder vergelijkbare bedrijfsomstandigheden. Houd de materiaalbatch, de doelfijnheid en de meetmethode waar mogelijk consistent en documenteer alle omstandigheden die niet constant kunnen worden gehouden.
Evalueer samen de volgende indicatoren:
-
Output of gemiddelde poederopvangsnelheid.
-
Poederfijnheid en deeltjesgrootteverdeling.
-
Temperatuurveranderingen en materiaalhechting.
-
Voorwaarden voor lossen en poederopvang.
Een aanpassing mag alleen als effectief worden beschouwd als de verbetering herhaalbaar is en geen andere onaanvaardbare productieproblemen veroorzaakt.
Hoe helpt Mao Yue klanten bij het evalueren van uitvoerproblemen met de vergruizer?
Voor kleurmasterbatchverwerkingsprojecten waarbij outputfluctuaties een probleem vormen, Mao Yue richt zich op meer dan alleen het aanbevelen van een vergruizer. Door daadwerkelijke materiaaltests, het afstemmen van apparatuurconfiguraties, de interne productie van kritische componenten en evaluatie van de volledige verwerkingslijn, helpt Mao Yue klanten te beoordelen of de apparatuur geschikt is voor hun werkelijke productievereisten.

Controleer de geschiktheid van apparatuur door middel van materiaaltests en continue evaluatie van de werking
Mao Yue evalueert apparatuur op basis van de daadwerkelijke materialen en productievereisten van klanten, in plaats van uitsluitend te vertrouwen op materiaalnamen of nominale machinecapaciteit.
Door materiaalmonsters te testen die door klanten zijn aangeleverd en rekening te houden met de doelfijnheid, de verwachte output en de toepassingsvereisten, kan Mao Yue de poederkwaliteit, de deeltjesgrootteverdeling, de vloeibaarheid van het materiaal en temperatuurveranderingen onder de testomstandigheden evalueren.
Voor toepassingen die continu bedrijf vereisen, kunnen de testduur en evaluatiecriteria ook vooraf worden overeengekomen.
Deze testresultaten bieden klanten een betrouwbaardere basis voor het beoordelen van de geschiktheid van apparatuur vóór aankoop.
Zorg ervoor dat de vergruizer en hulpsystemen overeenkomen met de testresultaten

Testresultaten kunnen helpen bepalen welke delen van de productielijn nader moeten worden geëvalueerd. Afhankelijk van de beoogde output en poederspecificaties van de klant, kan de beoordeling van de apparatuurconfiguratie betrekking hebben op de hoofdvergruizer, het toevoersysteem, het koelsysteem, de zeefapparatuur en de poedertransport- en verzameleenheden.
Als het poeder bijvoorbeeld al aan de vereiste fijnheid voldoet, maar de uiteindelijk verzamelde opbrengst laag blijft, moeten de afvoer- en verzamelfasen worden onderzocht in plaats van zich uitsluitend op de hoofdvergruizer te concentreren.
Als temperatuurstijgingen optreden naast de materiaalhechting, moeten de materiaaleigenschappen, de voedingsomstandigheden en de koelconfiguratie samen worden geëvalueerd.
Mao Yue richt zich op het afstemmen van de volledige verwerkingslijn op de materiaal- en productievereisten van de klant, in plaats van eenvoudigweg een machine met een hogere nominale capaciteit te selecteren.
Interne productie van slijpschijven en messen om de productie van kritische componenten te controleren

Mao Yue produceert zijn eigen slijpschijven en messen, waardoor een grotere controle ontstaat over de belangrijkste productie- en inspectieprocessen voor deze cruciale componenten.
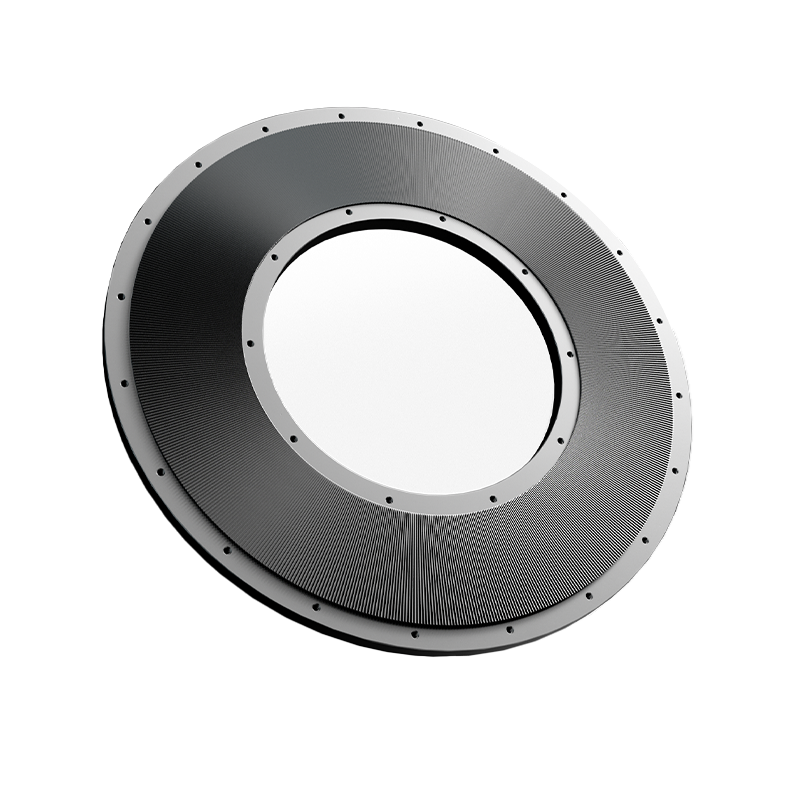
Het ontwerp van de slijpschijf, de nauwkeurigheid van de bewerking, de toestand van het oppervlak en slijtage kunnen allemaal de verpulveringsprestaties tijdens het gebruik beïnvloeden. Door de productie van cruciale componenten te beheren en de staat van componenten te inspecteren, kan Mao Yue meer gerichte technische ondersteuning bieden wanneer klanten de slijtage van slijpschijven, onderhoudsvereisten of vervangingstijdstip beoordelen.
Voor klanten biedt dit een duidelijkere basis voor het begrijpen van de toestand van kritieke slijtageonderdelen en het plannen van onderhoud en vervanging tijdens het gebruik van de machine.
Welke informatie moet u voorbereiden voordat u contact opneemt met een fabrikant van apparatuur?
Als uw kleurenmasterbatch-vergruizer een afnemende output, fluctuerende poederopvangsnelheden of een onstabiele continue werking ervaart, zorg dan dat u de volgende informatie bij de hand heeft ter ondersteuning van een meer gerichte beoordeling:
-
Materiaalinformatie: Polymeerdrager, relevante formuleringsdetails en materiaalbatch.
-
Voedingsomstandigheden: Materiaalvorm, deeltjes- of pelletgrootte, voedingsmethode en geschatte voedingssnelheid.
-
Poedervereisten: Doelfijnheid en vereiste deeltjesgrootteverdeling.
-
Productiedoelen: Benodigde capaciteit in kg/u en verwachte bedrijfsuren per dag.
-
Probleembeschrijving: Initiële productie, daaropvolgende productie, werkelijke bedrijfsduur en wanneer de achteruitgang begint.
-
Bedrijfsomstandigheden: Temperatuurregistraties, materiaalhechting, bedrijfsonderbrekingen of materiaalophoping.
-
Bestaande apparatuur: Verstuivermodel en motorvermogen, koelmethode, afvoerconfiguratie en opstelling voor poederopvang.
Evalueer uw Color Masterbatch-vergruizerconfiguratie
Als uw kleurenmasterbatch-vergruizer tijdens continue productie te maken krijgt met een afnemende output, fluctuerende poederopvangsnelheden of materiaalhechting, Neem contact op met Mao Yue.
Geef uw materiaaltype, doelpoederfijnheid, stroomopbrengst, doelcapaciteit en bedrijfsomstandigheden op. Op basis van uw werkelijke productievereisten kan Mao Yue u helpen de configuratie van de apparatuur te beoordelen en, indien nodig, een materiaaltestplan bespreken.
Testresultaten zijn van toepassing op de specifieke gebruikte materialen en testomstandigheden. De werkelijke productieprestaties kunnen nog steeds worden beïnvloed door de formulering, bedrijfsparameters en omstandigheden ter plaatse.