

 Ik denk dat dit het geval is
PE-rotatievormpoeder kan nog steeds te veel grove deeltjes bevatten, zelfs als de beoogde gemiddelde deeltjesgrootte wordt bereikt. De gemiddelde deeltjesgrootte weerspiegelt de algehele toestand van het poeder, terwijl de grove fractie het aandeel te grote deeltjes vertegenwoordigt dat buiten het beoogde deeltjesgroottebereik valt.
Daarom is de echte vraag niet simpelweg of het PE-poeder fijn genoeg is, maar:
Waar komen deze te grote deeltjes vandaan en hoe kan de grove fractie worden gecontroleerd?
Wat zijn grove deeltjes in PE-rotomoldingpoeder?
In PE-rotatievormpoeder verwijzen grove deeltjes over het algemeen naar te grote deeltjes die buiten het beoogde deeltjesgroottebereik vallen.
Als een specifieke PE-rotatievormtoepassing bijvoorbeeld een doelbereik van 20-40 mesh heeft, kunnen deeltjes die aanzienlijk groter zijn dan dit bereik worden beschouwd als onderdeel van de grove fractie.
De grove fractie is niet gelijk aan de gemiddelde deeltjesgrootte. Een batch poeder kan een gemiddelde deeltjesgrootte hebben die voldoet aan de doelstelling, terwijl deze nog steeds een relatief hoog aandeel te grote deeltjes bevat.
Daarom moet bij de productiecontrole rekening worden gehouden met beide:
Doeldeeltjesgrootte gecontroleerde grove fractie
Hoe kunt u bepalen of PE-poeder te veel grove deeltjes bevat?
Visuele inspectie kan enkele voor de hand liggende grove deeltjes identificeren, maar het aandeel grove deeltjes kan niet nauwkeurig worden bepaald.
Een betrouwbaardere aanpak is het gebruik van dezelfde bemonsterings-, screening- of deeltjesgrootte-analysemethode voor verschillende productiebatches.
Bij de daadwerkelijke productie kunnen de volgende gegevens worden gecontroleerd:
-
Deeltjesgrootteverdeling
-
Grove fractie
-
Doorvoer
-
Poeder temperatuur
-
Slijpende kloof
-
Bedrijfstijd en toestand van de maalcomponenten
Het doel van testen is niet alleen om de grove fractie te bepalen, maar nog belangrijker, om de oorzaak van het probleem te identificeren:
Worden deze extra grote deeltjes gegenereerd tijdens het verpulveringsproces, of blijven ze in het uiteindelijke poeder achter vanwege onvoldoende zeefefficiëntie?
Dit onderscheid bepaalt in welke fase van het proces moet worden bijgestuurd.
Worden er te grote deeltjes gegenereerd tijdens het verpulveren of blijven ze achter bij screening?
Dit is een van de belangrijke stappen bij het diagnosticeren van overmatig grove deeltjes.
Niet alle problemen met grove deeltjes vinden hun oorsprong in de verpulveringskamer.
In sommige gevallen heeft de vergruizer al een deeltjesgrootteverdeling geproduceerd die voldoet aan de beoogde eisen, maar slaagt het zeefsysteem er niet in om te grote deeltjes effectief te verwijderen, waardoor deze in het uiteindelijke poeder terechtkomen.
Daarom moeten deze twee situaties van elkaar worden onderscheiden.
Als er tijdens het verpulveren te grote deeltjes ontstaan:
Focus op controle:
-
Slijpende kloof
-
Conditie schijf en blad
-
Stabiliteit van het voer
-
Verpulverende bedrijfsomstandigheden
In dit geval moet het verpulveringsproces de belangrijkste focus voor aanpassing zijn.
Als er te grote deeltjes achterblijven na het verpulveren:
Focus op controle:
-
Grootte van schermopening
-
Screeningsefficiëntie
-
Staat van het scherm
-
Mogelijke verstopping
-
Poederstroom door het zeefsysteem
In dit geval, als het werkelijke probleem uit het zeefsysteem komt, kan het herhaaldelijk aanpassen van de slijpopening de oorzaak mogelijk niet oplossen.

Waar komen grove deeltjes in PE-rotomoldingpoeder vandaan?
Nadat de bron van de grove deeltjes is geïdentificeerd, kunnen de bijbehorende procesomstandigheden worden gecontroleerd en aangepast.
Kan een overmatige slijpspleet het aantal grove deeltjes vergroten?

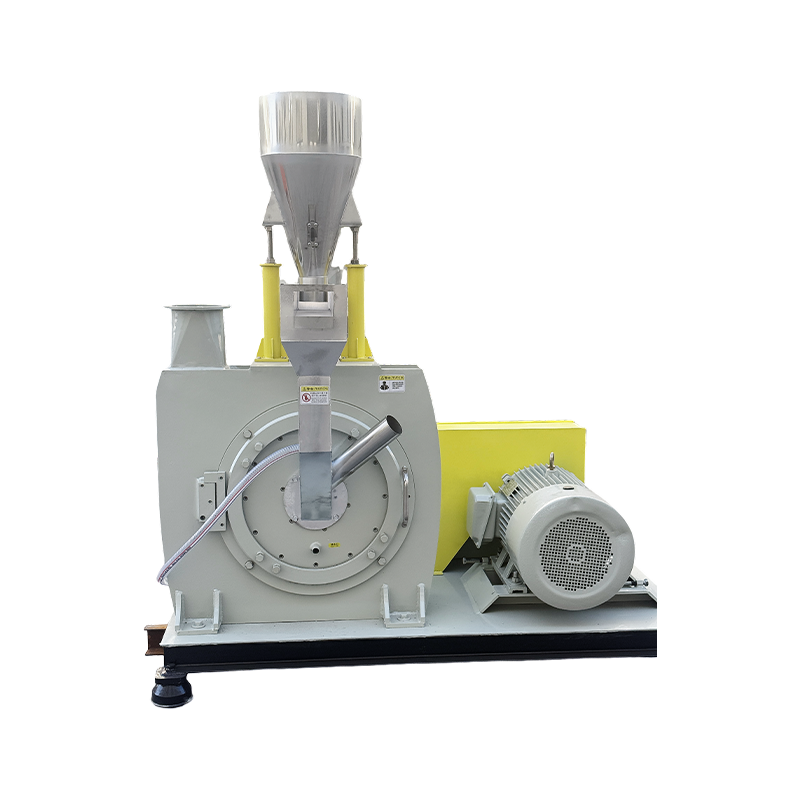
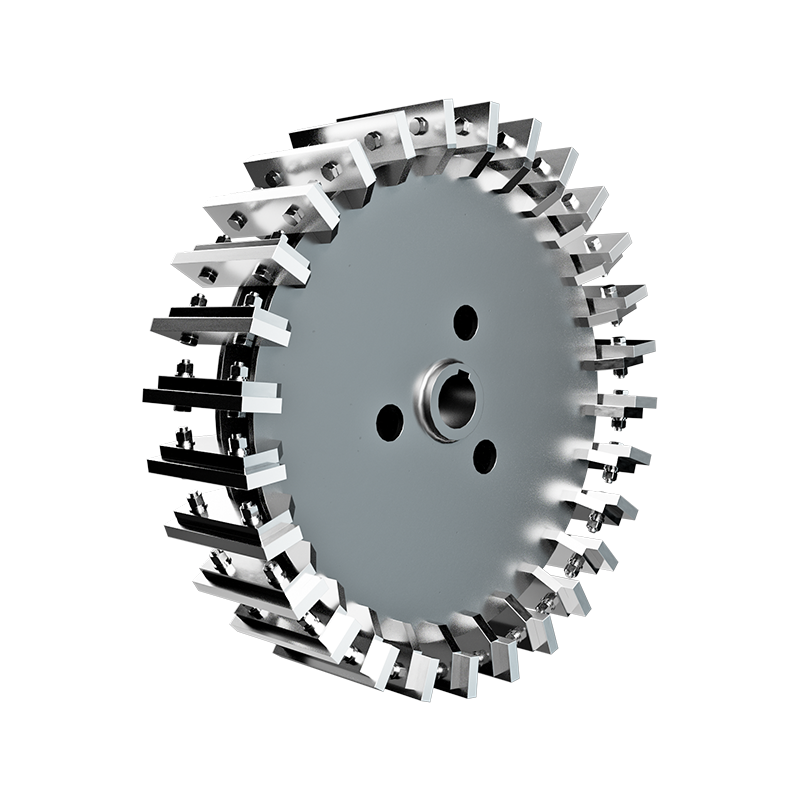
In een kunststof vergruizer van het schijftype passeert PE-materiaal de maalzone tussen de roterende schijf en de stationaire schijf.
Als de maalspleet te groot is, kan een deel van het materiaal de maalzone verlaten zonder voldoende maalwerking te krijgen, waardoor het aandeel te grote deeltjes in het uiteindelijke poeder kan toenemen.
Een kleinere slijpspleet is echter niet altijd beter.
Een te kleine opening kan de wrijving, temperatuurstijging, energieverbruik en schijfslijtage vergroten.
Het doel is om een stabiele maalspleet tot stand te brengen die past bij het PE-materiaal, de voedingsconditie, de beoogde deeltjesgrootte en de doorvoervereisten.
De nadruk moet niet liggen op het bereiken van een zo klein mogelijk gat, maar op het handhaven van geschikte en stabiele verpulveringsomstandigheden voor de daadwerkelijke productie.
Kunnen schijf- en bladslijtage leiden tot overmaatse deeltjes?

Slijpcomponenten behouden niet gedurende hun gehele levensduur exact dezelfde arbeidsgeometrie.
Naarmate de werkranden geleidelijk slijten, kunnen de werkelijke slijpomstandigheden veranderen. Zelfs als de machine normaal blijft werken, kan het aandeel grove deeltjes in het uiteindelijke poeder geleidelijk toenemen.
Daarom moet slijtage niet alleen worden beoordeeld op basis van de vraag of de apparatuur nog kan werken.
Het is nuttiger om te vergelijken:
-
Grove fractie
-
Deeltjesgrootteverdeling
-
Doorvoer
-
Stroomverbruik
-
Poeder temperatuur
-
Slijpende kloof adjustments
Als deze gegevens voortdurend veranderen naarmate de gebruiksduur toeneemt, moet de staat van de slijpschijven en messen worden geïnspecteerd.
De hamvraag is of de maalcomponenten nog steeds de vereiste deeltjesgroottebeheersing kunnen behouden.
Kunnen de deeltjesgrootte en de voerstabiliteit de grove fractie beïnvloeden?

PE-materialen die de vergruizer binnenkomen, kunnen verschillende vormen en deeltjesgroottes hebben, zoals pellets, gerecycled materiaal, productieschroot en voorbewerkt PE-materiaal.
Grote variaties in de deeltjesgrootte van het voer kunnen de maalbelasting veranderen.
Stabiliteit van het voer is net zo belangrijk. Als de voedingssnelheid voortdurend fluctueert, zal ook de materiaalbelasting in de verpulveringskamer veranderen, wat de doorvoer en de deeltjesgrootteverdeling kan beïnvloeden.
Daarom moeten de deeltjesgrootte en de voedingssnelheid samen worden gecontroleerd.
Stabiele toevoer helpt de vergruizer een consistentere maalbelasting en deeltjesgrootteverdeling te handhaven.
Kan een te hoge temperatuur de grove fractie beïnvloeden?

PE is relatief temperatuurgevoelig tijdens mechanisch verpulveren.
Als de materiaaltemperatuur te hoog wordt, kan PE zacht worden, waardoor het verpulveringsproces minder stabiel wordt en mogelijk de controle over de deeltjesgrootte wordt beïnvloed.
Daarom is het doel van het koelsysteem niet simpelweg het bereiken van een zo laag mogelijke temperatuur, maar het handhaven van geschikte en stabiele verwerkingsomstandigheden.
Afhankelijk van het materiaal en de uitrustingsconfiguratie kan luchtkoeling, waterkoeling of een combinatie van beide worden gebruikt.
Het doel is om stabiele verpulveringsomstandigheden en een consistente poederkwaliteit te handhaven.
Kan een onvoldoende screeningsefficiëntie grove deeltjes in het uiteindelijke poeder achterlaten?

Ja. Dit is een belangrijke factor waarmee rekening moet worden gehouden bij het diagnosticeren van overmatige grove deeltjes.
Als het verpulveringsproces al een relatief geschikte deeltjesgrootteverdeling heeft opgeleverd, maar het zeefsysteem er niet in slaagt om te grote deeltjes effectief te verwijderen, kunnen er grove deeltjes in het uiteindelijke PE-poeder achterblijven.
Daarom moet het zeefsysteem worden geëvalueerd als onderdeel van het algehele verpulveringsproces en niet als een volledig afzonderlijke fase worden behandeld.
Hoe kunt u grove deeltjes in PE-rotomoldingpoeder verminderen?
De effectieve manier om grove deeltjes te verminderen is niet om meerdere apparatuurparameters tegelijkertijd te wijzigen.
Identificeer eerst de bron van de grove deeltjes, pas vervolgens de relevante procesomstandigheden aan en verifieer de resultaten aan de hand van feitelijke productiegegevens.
Een praktische aanpak is:
Maatregel
Gebruik een consistente testmethode om de grove fractie en deeltjesgrootteverdeling te meten.
Identificeer de Bron
Bepaal of de te grote deeltjes tijdens het verpulveren ontstaan of na het zeven achterblijven.
Aanpassen
Controleer op basis van de testresultaten de relevante omstandigheden voor verpulveren, voeden, koelen of zeven.
Verifieer
Vergelijk de grove fractie, deeltjesgrootteverdeling, doorvoer en poederconditie voor en na de aanpassing.
Een op data gebaseerde aanpak is betrouwbaarder dan het beoordelen van de poederkwaliteit alleen op basis van visuele inspectie.
Hoe kiest u een PE-vergruizer voor grove deeltjesbeheersing?
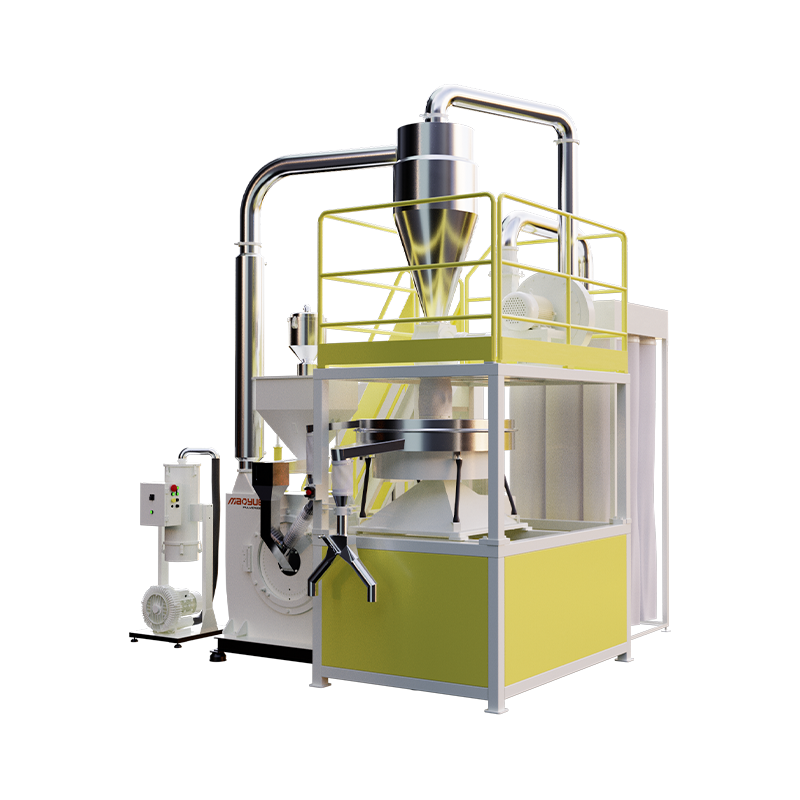
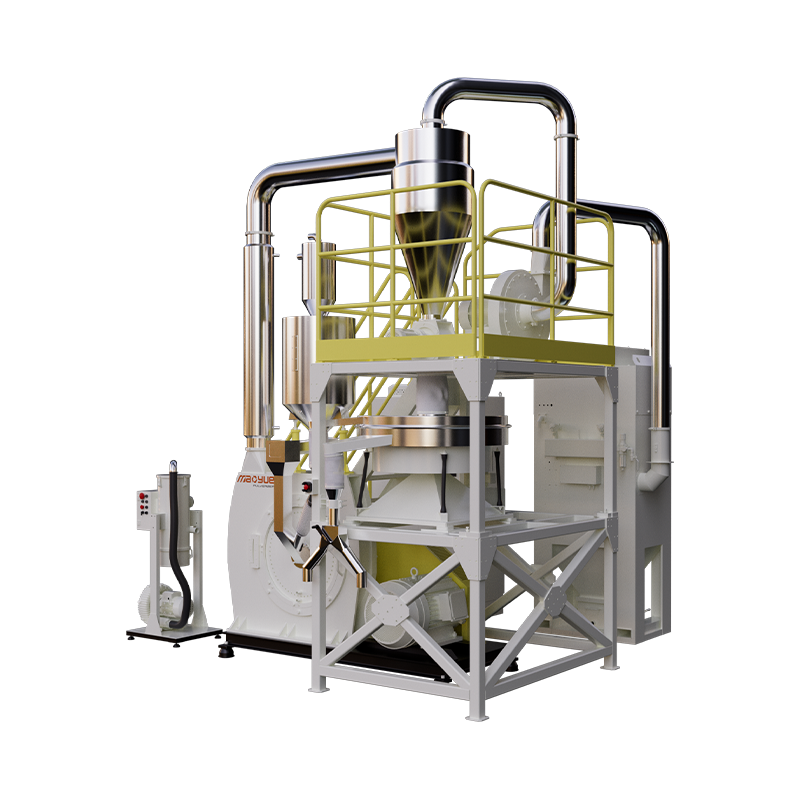
Bij het kiezen van een PE-kunststofvergruizer kunnen alleen het motorvermogen en de theoretische doorvoer niet bepalen of de machine te grote deeltjes effectief kan controleren.
Een meer praktische evaluatie zou zich op vier gebieden moeten concentreren.
Slijpcontrole
Controleer of de maalspleet kan worden aangepast aan het materiaal en de gewenste deeltjesgrootte en tijdens de productie consistent kan worden gehandhaafd.
Conditie van slijponderdeel
Evalueer het materiaal, de bewerkingsprecisie, de warmtebehandeling en de slijtage van de slijpschijven en messen.
Processtabiliteit
Denk aan voedingscontrole, koelomstandigheden en monitoring van bedrijfsparameters.
Screening en collectie
Controleer of het zeefsysteem effectief te grote deeltjes kan scheiden en een stabiele poederopvang kan handhaven.
De belangrijke vraag is:
Kan de PE-vergruizer het beoogde deeltjesgroottebereik en een gecontroleerde grove fractie behouden tijdens continue productie?
Hoe diagnosticeert en lost Mao Yue overmatige grove deeltjes in PE-rotomoldingpoeder op?
Wanneer klanten te veel grove deeltjes in PE-poeder ervaren, mag de oplossing niet beginnen met het eenvoudigweg verhogen van het motorvermogen of het wijzigen van een enkele apparatuurparameter.
Stap 1 is het vaststellen van de relatie tussen het materiaal, de verpulveringsomstandigheden, de deeltjesgrootteverdeling en de screeningresultaten.
Stap 1: Test het werkelijke PE-materiaal
Wanneer materiaaltesten vereist zijn, Mao Yue kan het daadwerkelijke PE-materiaal van de klant gebruiken voor verpulveringstests.
De test kan worden uitgevoerd op basis van de volgende informatie:
-
PE-materiaalsoort
-
Huidige deeltjesgrootte van het voer
-
Doelpoederdeeltjesgrootte
-
Vereiste doorvoer
-
Dagelijkse openingstijden
-
Huidig probleem met grove deeltjes
Dit helpt bepalen of het probleem verband houdt met de materiële toestand, de toevoeromstandigheden of het verpulveringsproces.
Stap 2: Zorg voor geschikte verpulveringsomstandigheden
De verpulveringsomstandigheden moeten worden afgestemd op het eigenlijke PE-materiaal en mogen niet alleen worden geselecteerd op basis van het nominale motorvermogen van de apparatuur.
De evaluatie kan het volgende omvatten:
-
Slijpende kloof
-
Voedingsconditie
-
Koelomstandigheden
-
Slijpbelasting
-
Doeldeeltjesgrootte
Het doel is om stabiele verpulveringsomstandigheden tot stand te brengen die de beoogde deeltjesgrootte bereiken en tegelijkertijd onnodige wrijving, temperatuurstijging en slijtage van componenten vermijden.
Stap 3: Controleer de screeningresultaten
Als het verpulverde materiaal al een relatief goede deeltjesgrootteverdeling heeft, maar het uiteindelijke poeder nog steeds te veel te grote deeltjes bevat, moet het zeefproces verder worden onderzocht.
Dit helpt voorkomen dat de vergruizer herhaaldelijk moet worden aangepast wanneer het werkelijke probleem uit het zeefsysteem komt.
Stap 4: Controleer de resultaten met productiegegevens
Nadat de procesaanpassingen zijn voltooid, moeten de resultaten worden geverifieerd aan de hand van feitelijke productiegegevens.
De volgende gegevens kunnen worden vergeleken:
-
Grove fractie
-
Deeltjesgrootteverdeling
-
Doorvoer
-
Poeder temperatuur
-
Operationele stabiliteit
Hierdoor ontstaat een volledige proceslus:
Werkelijk materiaal → Verpulveringsomstandigheden → Zeven → Gegevens deeltjesgrootte → Procesaanpassing
In plaats van een vergruizer te kiezen die alleen gebaseerd is op het specificatieblad van de apparatuur, is het effectiever om de apparatuur en het proces als geheel te evalueren op basis van de daadwerkelijke poedervereisten.
Conclusie: Grove deeltjesbeheersing is een procesbeheersingsprobleem
Overmatige grove deeltjes in PE-rotatiegietpoeder zijn niet simpelweg een kwestie van ‘niet fijn genoeg’ van het poeder.
Effectieve beheersing van grove deeltjes vereist aandacht voor zowel het verpulverings- als het zeefproces, terwijl een evenwicht wordt gehandhaafd tussen de doeldeeltjesgrootte, de gecontroleerde grove fractie en de productiestabiliteit.
Een stabiel PE-rotatiegietpoederproductieproces moet uiteindelijk het volgende bereiken:
Doeldeeltjesgrootte gecontroleerde grove fractie Stable Production Consistent Powder Quality
Bevat uw PE-rotomoldingpoeder te veel grove deeltjes?
Als uw PE-rotatiegietpoeder te veel te grote deeltjes bevat, kunt u Maoyue uw feitelijke productie-informatie verstrekken.
Wij raden aan om:
-
PE-materiaalsoort
-
Huidige deeltjesgrootte van het voer
-
Doelpoederdeeltjesgrootte
-
Vereiste doorvoer
-
Bestaand vergruizermodel, indien beschikbaar
-
Testgegevens voor grove deeltjes of deeltjesgrootte, indien beschikbaar
Als u al over testgegevens over de deeltjesgrootte beschikt, kunt u deze samen met de bovenstaande informatie meesturen.
Als u niet over volledige testgegevens beschikt, kunt u eenvoudig uw PE-materiaal, de gewenste poederdeeltjesgrootte en de vereiste doorvoer opgeven.
Mao Yue kan het verpulveringsproces evalueren op basis van uw werkelijke materiaal- en productievereisten en indien nodig materiaaltesten regelen.
Stuur ons uw PE-materiaal, de beoogde poederdeeltjesgrootte en de vereiste doorvoer om uw verpulveringsoplossing en materiaaltests te bespreken.