

 Ik denk dat dit het geval is
Inleiding: Stabiele poederdeeltjesgrootte begint met een stabiel verpulveringsproces
Voor rotatiegietproductie is PE-poeder niet alleen een kwestie van het materiaal fijn genoeg malen.
De deeltjesgrootte en deeltjesgrootteverdeling van PE-rotatiegietpoeder kunnen de toevoer, het transport, de poederverdeling in de mal, het verwarmen, smelten en versmelten beïnvloeden.
Wanneer het aandeel grove deeltjes en fijne deeltjes varieert tussen batches, kunnen ook de stroombaarheid van het poeder, de toevoer, de schimmelverdeling en het verwarmings- en smeltgedrag worden beïnvloed.
Waarom is de deeltjesgrootte van PE-rotatievormpoeder inconsistent?
In sommige gevallen wordt het niet veroorzaakt door een enkele factor.
De schijfspleet van de vergruizer, schijf- en messlijtage, voedingsstabiliteit, grondstofeigenschappen, maaltemperatuur, zeven en bedrijfsomstandigheden kunnen allemaal de uiteindelijke poederdeeltjesgrootte beïnvloeden.
Daarom is de belangrijkste vraag voor PE-verwerkers en producenten van rotatiegietpoeder niet simpelweg of een verpulveraar fijn poeder kan produceren, maar of het verpulveringsproces stabiel kan blijven en continu PE-poeder kan produceren binnen het beoogde deeltjesgroottebereik.
Dit is de reden waarom apparatuurontwerp, procescontrole en daadwerkelijke materiaaltests belangrijk zijn.
Wat is de deeltjesgrootte van PE-rotomoldingpoeder?
Deeltjesgrootte verwijst naar de grootte van individuele poederdeeltjes die worden geproduceerd nadat PE-materiaal is verpulverd.
Bij de daadwerkelijke productie kan de kwaliteit van PE-poeder echter niet worden beoordeeld op basis van een enkele deeltjesgroottewaarde.
Er moet ook rekening worden gehouden met de deeltjesgrootteverdeling. Het beschrijft het aandeel deeltjes met verschillende groottes in het poeder.
Een batch poeder kan bijvoorbeeld een gemiddelde deeltjesgrootte hebben die voldoet aan de doelstelling, terwijl deze nog steeds te veel grove deeltjes of overmatig fijne deeltjes bevat.
Daarom simpelweg zeggen:
“Deze vergruizer kan poeder van 40 mesh produceren.”
beschrijft niet volledig de kwaliteit van het poeder.
Voor rotatiegiettoepassingen moeten verschillende factoren samen worden overwogen:
-
Doeldeeltjesgrootte
-
Deeltjesgrootteverdeling
-
Grove deeltjesinhoud
-
Boetes inhoud
-
Poeder vloeibaarheid
-
Poeder temperatuur
-
Stabiliteit van het voer
-
Definitieve toepassingsvereisten
Daarom is een stabiele deeltjesgrootte niet eenvoudigweg een specificatie van de verpulveraar. Het maakt deel uit van de algehele productiekwaliteitscontrole.

Waarom is de deeltjesgrootte van PE-rotomoldingpoeder inconsistent?
Veranderingen in de deeltjesgrootte van PE-rotatievormpoeder tijdens de productie kunnen meestal verband houden met verschillende factoren.
Onstabiele schijfopening van de vergruizer
De opening tussen de roterende schijf en de vaste schijf heeft rechtstreeks invloed op het verpulveringsproces.
Als de opening te groot is, wordt het materiaal mogelijk niet voldoende verpulverd.
Als de opening te klein is, kan dit de verpulveringsbelasting en wrijving vergroten, wat resulteert in meer fijne deeltjes en een hogere temperatuurstijging.
Belangrijker is dat als de verpulveringsspleet tijdens bedrijf verandert, de uiteindelijke poederdeeltjesgrootte ook kan veranderen.
Daarom moet een PE-vergruizer een betrouwbaar en instelbaar schijfspleetontwerp hebben.
Voor continue productie is het één keer instellen van de tussenruimte niet voldoende. De verpulveringsomstandigheden moeten geschikt blijven voor de grondstof- en productiedoelstelling, met de mogelijkheid om de kloof indien nodig aan te passen.
Slijtage van schijven en messen
De kernverpulverende componenten van een kunststofvergruizer worden tijdens bedrijf blootgesteld aan voortdurende wrijving en mechanische krachten.
Naarmate de gebruiksduur toeneemt, slijten de werkoppervlakken van de schijven en messen geleidelijk en kan hun oorspronkelijke geometrie veranderen.
Dit kan invloed hebben op:
-
Verpulverende efficiëntie
-
Verblijftijd van het materiaal
-
Poederdeeltjesgrootte
-
Deeltjesvorm
-
Energieverbruik
-
Temperatuurstijging
Een nieuwe machine kan het beoogde poeder consistent produceren, terwijl de poederprestaties kunnen veranderen na langdurig gebruik.
Daarom moet de slijtage van schijven en messen worden geëvalueerd samen met de stabiliteit van de deeltjesgrootte.
De kernvraag is niet simpelweg:
“Wat is de hardheid van het mes?”
Een belangrijker vraag is:
“Kan de apparatuur stabiele verpulveringsomstandigheden en de beoogde poederspecificatie handhaven na continue productie?”
Dit is de reden waarom bladmateriaal, warmtebehandeling, nauwkeurigheid van de bewerking, dynamisch balanceren en onderhoud allemaal van belang zijn.
Instabiele voeding veroorzaakt schommelingen in de verpulveringsbelasting
Zelfs als de vergruizer zelf goed is afgesteld, kan een onstabiele toevoer nog steeds schommelingen in het uiteindelijke poeder veroorzaken.
Als er plotseling te veel materiaal in de maalkamer terechtkomt, kan de verpulveringsbelasting snel toenemen.
Als de voedingssnelheid plotseling afneemt, zal de apparatuur onder een andere belastingstoestand werken.
Deze wijzigingen kunnen van invloed zijn op:
-
Verpulverende efficiëntie
-
Verblijftijd van het materiaal
-
Temperatuur
-
Deeltjesgrootteverdeling
-
Werkelijke output
Daarom is stabiele voeding voor de productie van PE-rotatievormpoeder ook onderdeel van de controle van de deeltjesgrootte.
Een stabiel toevoersysteem helpt een meer continue en controleerbare materiaalstroom naar de verpulveringskamer te handhaven.
Verschillende PE-grondstoffen hebben verschillende kenmerken
Verschillende PE-grondstoffen gedragen zich niet noodzakelijkerwijs op dezelfde manier tijdens verpulvering.
PE-materialen kunnen verschillen in:
-
Hardheid
-
Smelteigenschappen
-
Originele deeltjesgrootte
-
Vocht of verontreinigingen
-
Additieve inhoud
-
Materiaal temperatuur
-
Bulkdichtheid
PE-pellets, gerecycled PE, filmrandafwerking en productieafval kunnen ook verschillende verpulveringsomstandigheden vereisen.
Daarom levert het gebruik van exact dezelfde apparatuurinstellingen voor alle PE-materialen niet noodzakelijkerwijs dezelfde poederresultaten op.
Een betrouwbaardere aanpak is om het daadwerkelijke materiaal te testen en vervolgens de juiste verpulveringsparameters te bepalen.
Een te hoge maaltemperatuur kan de toestand van het poeder beïnvloeden
PE genereert warmte door wrijving tijdens mechanische verpulvering op hoge snelheid.
Als de temperatuur te hoog wordt, kan het PE zacht worden, waardoor het materiaal moeilijk het gewenste slijpgedrag kan behouden.
Afhankelijk van het materiaal en de bedrijfsomstandigheden kan een te hoge temperatuur leiden tot:
-
Poederagglomeratie
-
Bespannen of materiaalhechting
-
Verminderde vloeibaarheid
-
Inconsistente deeltjesgrootte
-
Verminderde screeningefficiëntie
Daarom moet temperatuurbeheersing samen met de deeltjesgroottebeheersing worden overwogen.
Koelen is niet de oplossing voor elk deeltjesgrootteprobleem, maar kan wel een belangrijk onderdeel zijn van het handhaven van een stabiel PE-verpulveringsproces.
Screening beïnvloedt de uiteindelijke deeltjesgrootteverdeling
Verpulvering alleen leidt niet automatisch tot een stabiele uiteindelijke deeltjesgrootteverdeling.
De screeningfase bepaalt welke deeltjes het uiteindelijke poederproduct binnenkomen.
Als de zeefomstandigheden veranderen, kan ook het aandeel grove deeltjes en fijne deeltjes in het uiteindelijke poeder veranderen.
Daarom moet een compleet PE-poederproductiesysteem rekening houden met het volgende:
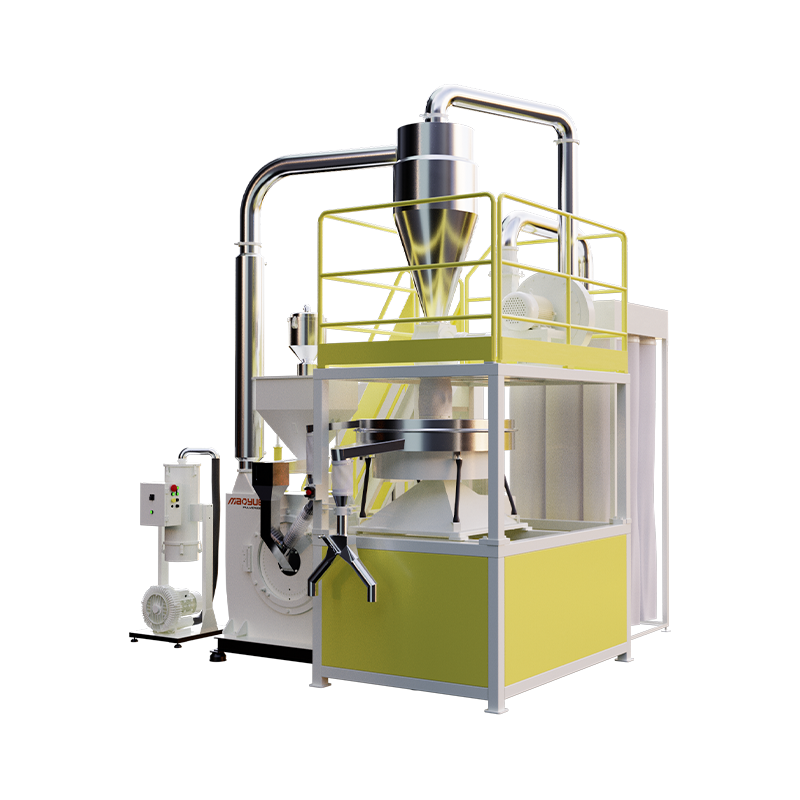
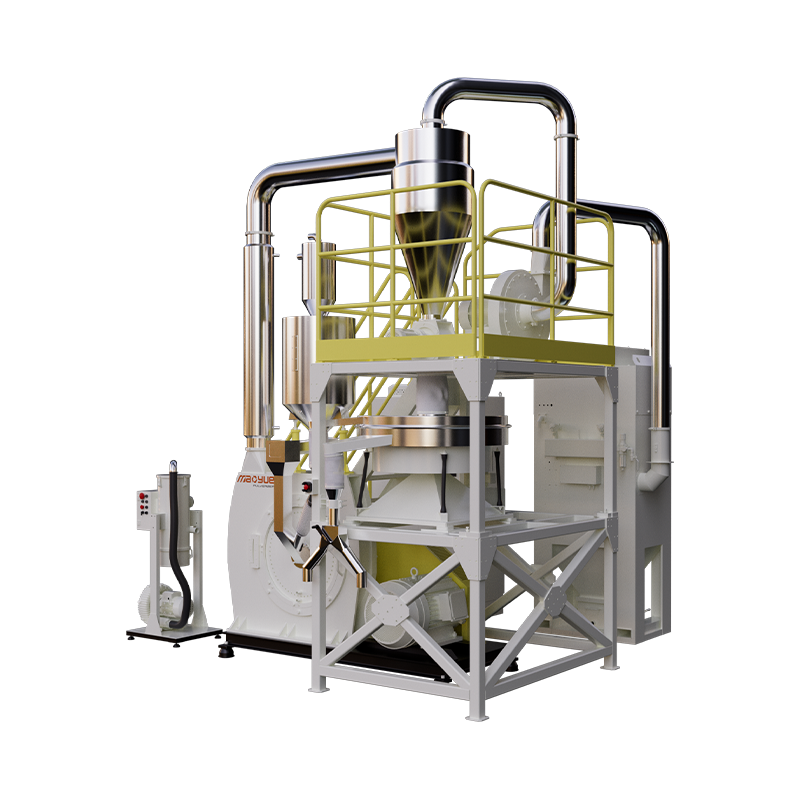
Voeren → Verpulveren → Koelen → Zeven → Poederopvang
in plaats van zich alleen op de vergruizer zelf te concentreren.
Handleiding voor het oplossen van problemen met de deeltjesgrootte van PE-poeder
Wanneer de deeltjesgrootte tijdens de productie verandert, is de enige stap het identificeren welk deel van het proces de variatie veroorzaakt.
Deze aanpak voor het oplossen van problemen kan helpen vaststellen of de variatie voortkomt uit de fase van verpulveren, voeden, koelen of zeven.
Hoe u de stabiliteit van de deeltjesgrootte van PE-rotomoldingpoeder kunt verbeteren
Zodra de mogelijke oorzaken zijn geïdentificeerd, worden de methoden voor het beheersen van de deeltjesgrootte duidelijker.
Controleer de opening van de vergruizerschijf

Een stabiele en verstelbare schijfafstand kan worden aangepast aan de PE-grondstof, de deeltjesgrootte van het voer, de beoogde poedergrootte en de vereiste output. Streef niet simpelweg naar een kleiner gat; het doel moet zijn om consistent de beoogde deeltjesgrootte te bereiken.
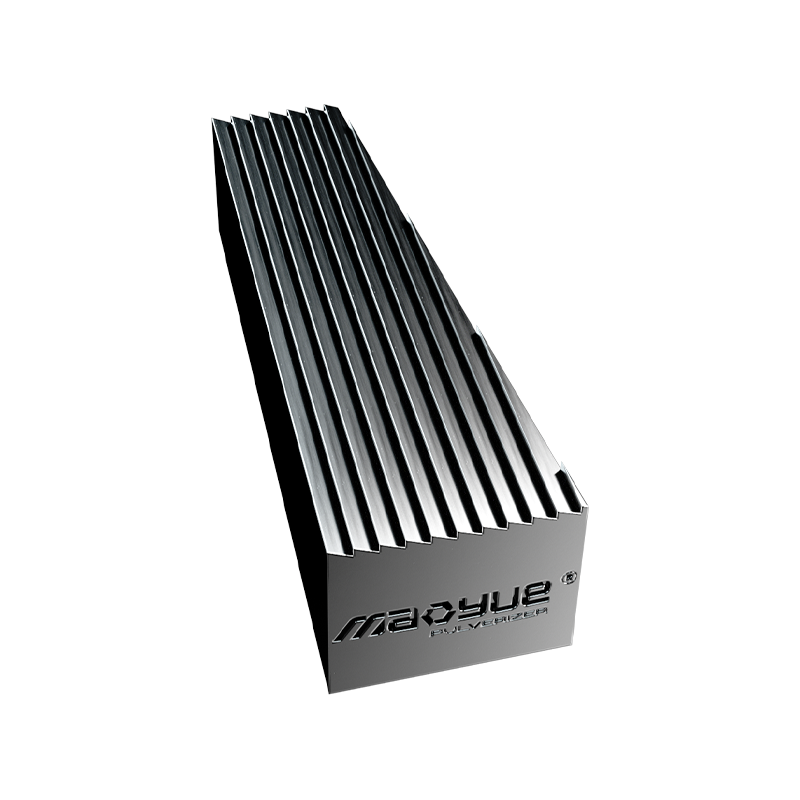
Gebruik slijtvaste verpulveringscomponenten

Inspecteer de schijven en messen regelmatig op slijtage en onderhoud of vervang ze indien nodig.
Zorg voor een stabiele materiaaltoevoer

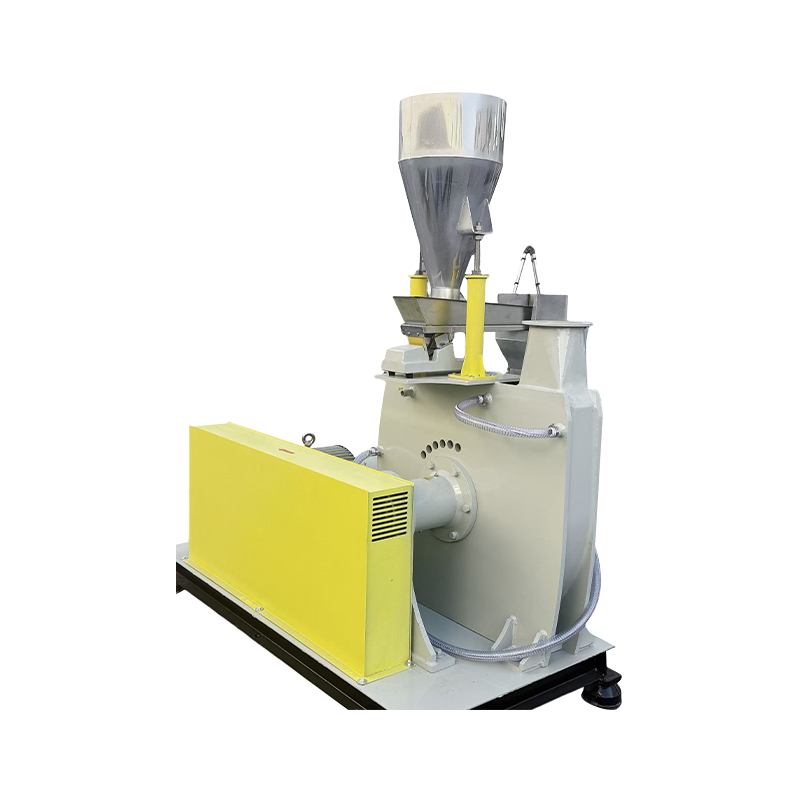
Afhankelijk van de grondstof- en productievereisten kunnen automatische, vibrerende, verticale, vacuüm- of ijzerverwijderende toevoersystemen worden gebruikt om een stabiele materiaalstroom naar de verpulveringskamer te handhaven.
Controle verpulveringstemperatuur

Selecteer luchtkoeling, waterkoeling of luchtwaterkoeling op basis van het materiaal en het vereiste vermogen, en bewaak de bedrijfstemperatuur.
Controleer het uiteindelijke poeder door middel van screening

Het uiteindelijke poeder moet worden beoordeeld na screening en niet alleen op basis van het poeder dat rechtstreeks uit de verpulveringskamer komt.
Screening kan helpen bij het scheiden van:
-
Grove deeltjes
-
Doelgrootte deeltjes
-
Buitensporige boetes
Dit helpt de deeltjesgrootteverdeling van het uiteindelijke poeder verder te controleren.
De juiste zeefspecificatie moet worden bepaald op basis van de beoogde poedergrootte en de uiteindelijke toepassing.
Is 40 Mesh voldoende om de kwaliteit van PE-poeder te definiëren?
"Kan uw machine poeder van 40 mesh produceren?"
Dit is een veel voorkomende vraag wanneer klanten een PE-vergruizer kiezen.
De vraag is belangrijk, maar 40 mesh alleen definieert de poederkwaliteit niet volledig.
Twee poeders kunnen beide worden omschreven als 40 mesh, terwijl hun werkelijke deeltjesgrootteverdeling verschillend kan zijn.
Het ene poeder kan bijvoorbeeld een groter aandeel grove deeltjes bevatten, terwijl een ander poeder meer fijne deeltjes bevat.
Daarom moet PE-poeder worden beoordeeld op basis van meerdere parameters:
Deze aanpak biedt een meer praktische evaluatie van PE-poeder dan simpelweg het vergelijken van een enkele mesh-specificatie.
PE-rotatiegietpoeder van 40 mesh nodig?
Kies een vergruizer niet alleen op basis van de maaswijdte. Stuur ons uw PE-materiaal en de beoogde deeltjesgrootte om te testen.
Hoe pakt Mao Yue de inconsistentie van de deeltjesgrootte van PE-rotomoldingpoeder aan?
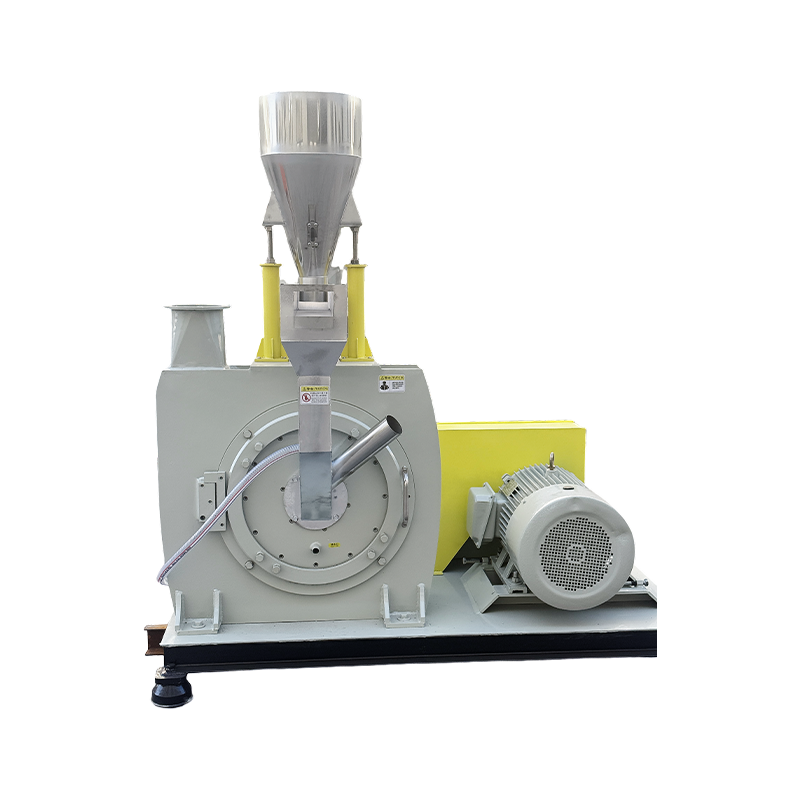
Interne productie van kernverpulverende componenten

Mao Yue produceert zijn eigen verpulveringsschijven en -bladen, met controle over de matrijsontwikkeling, bewerking, randverwerking en inspectie. Dit helpt de bewerkingsnauwkeurigheid en werkgeometrie van de kernverpulverende componenten te behouden.
Precisiebewerking en dynamisch balanceren
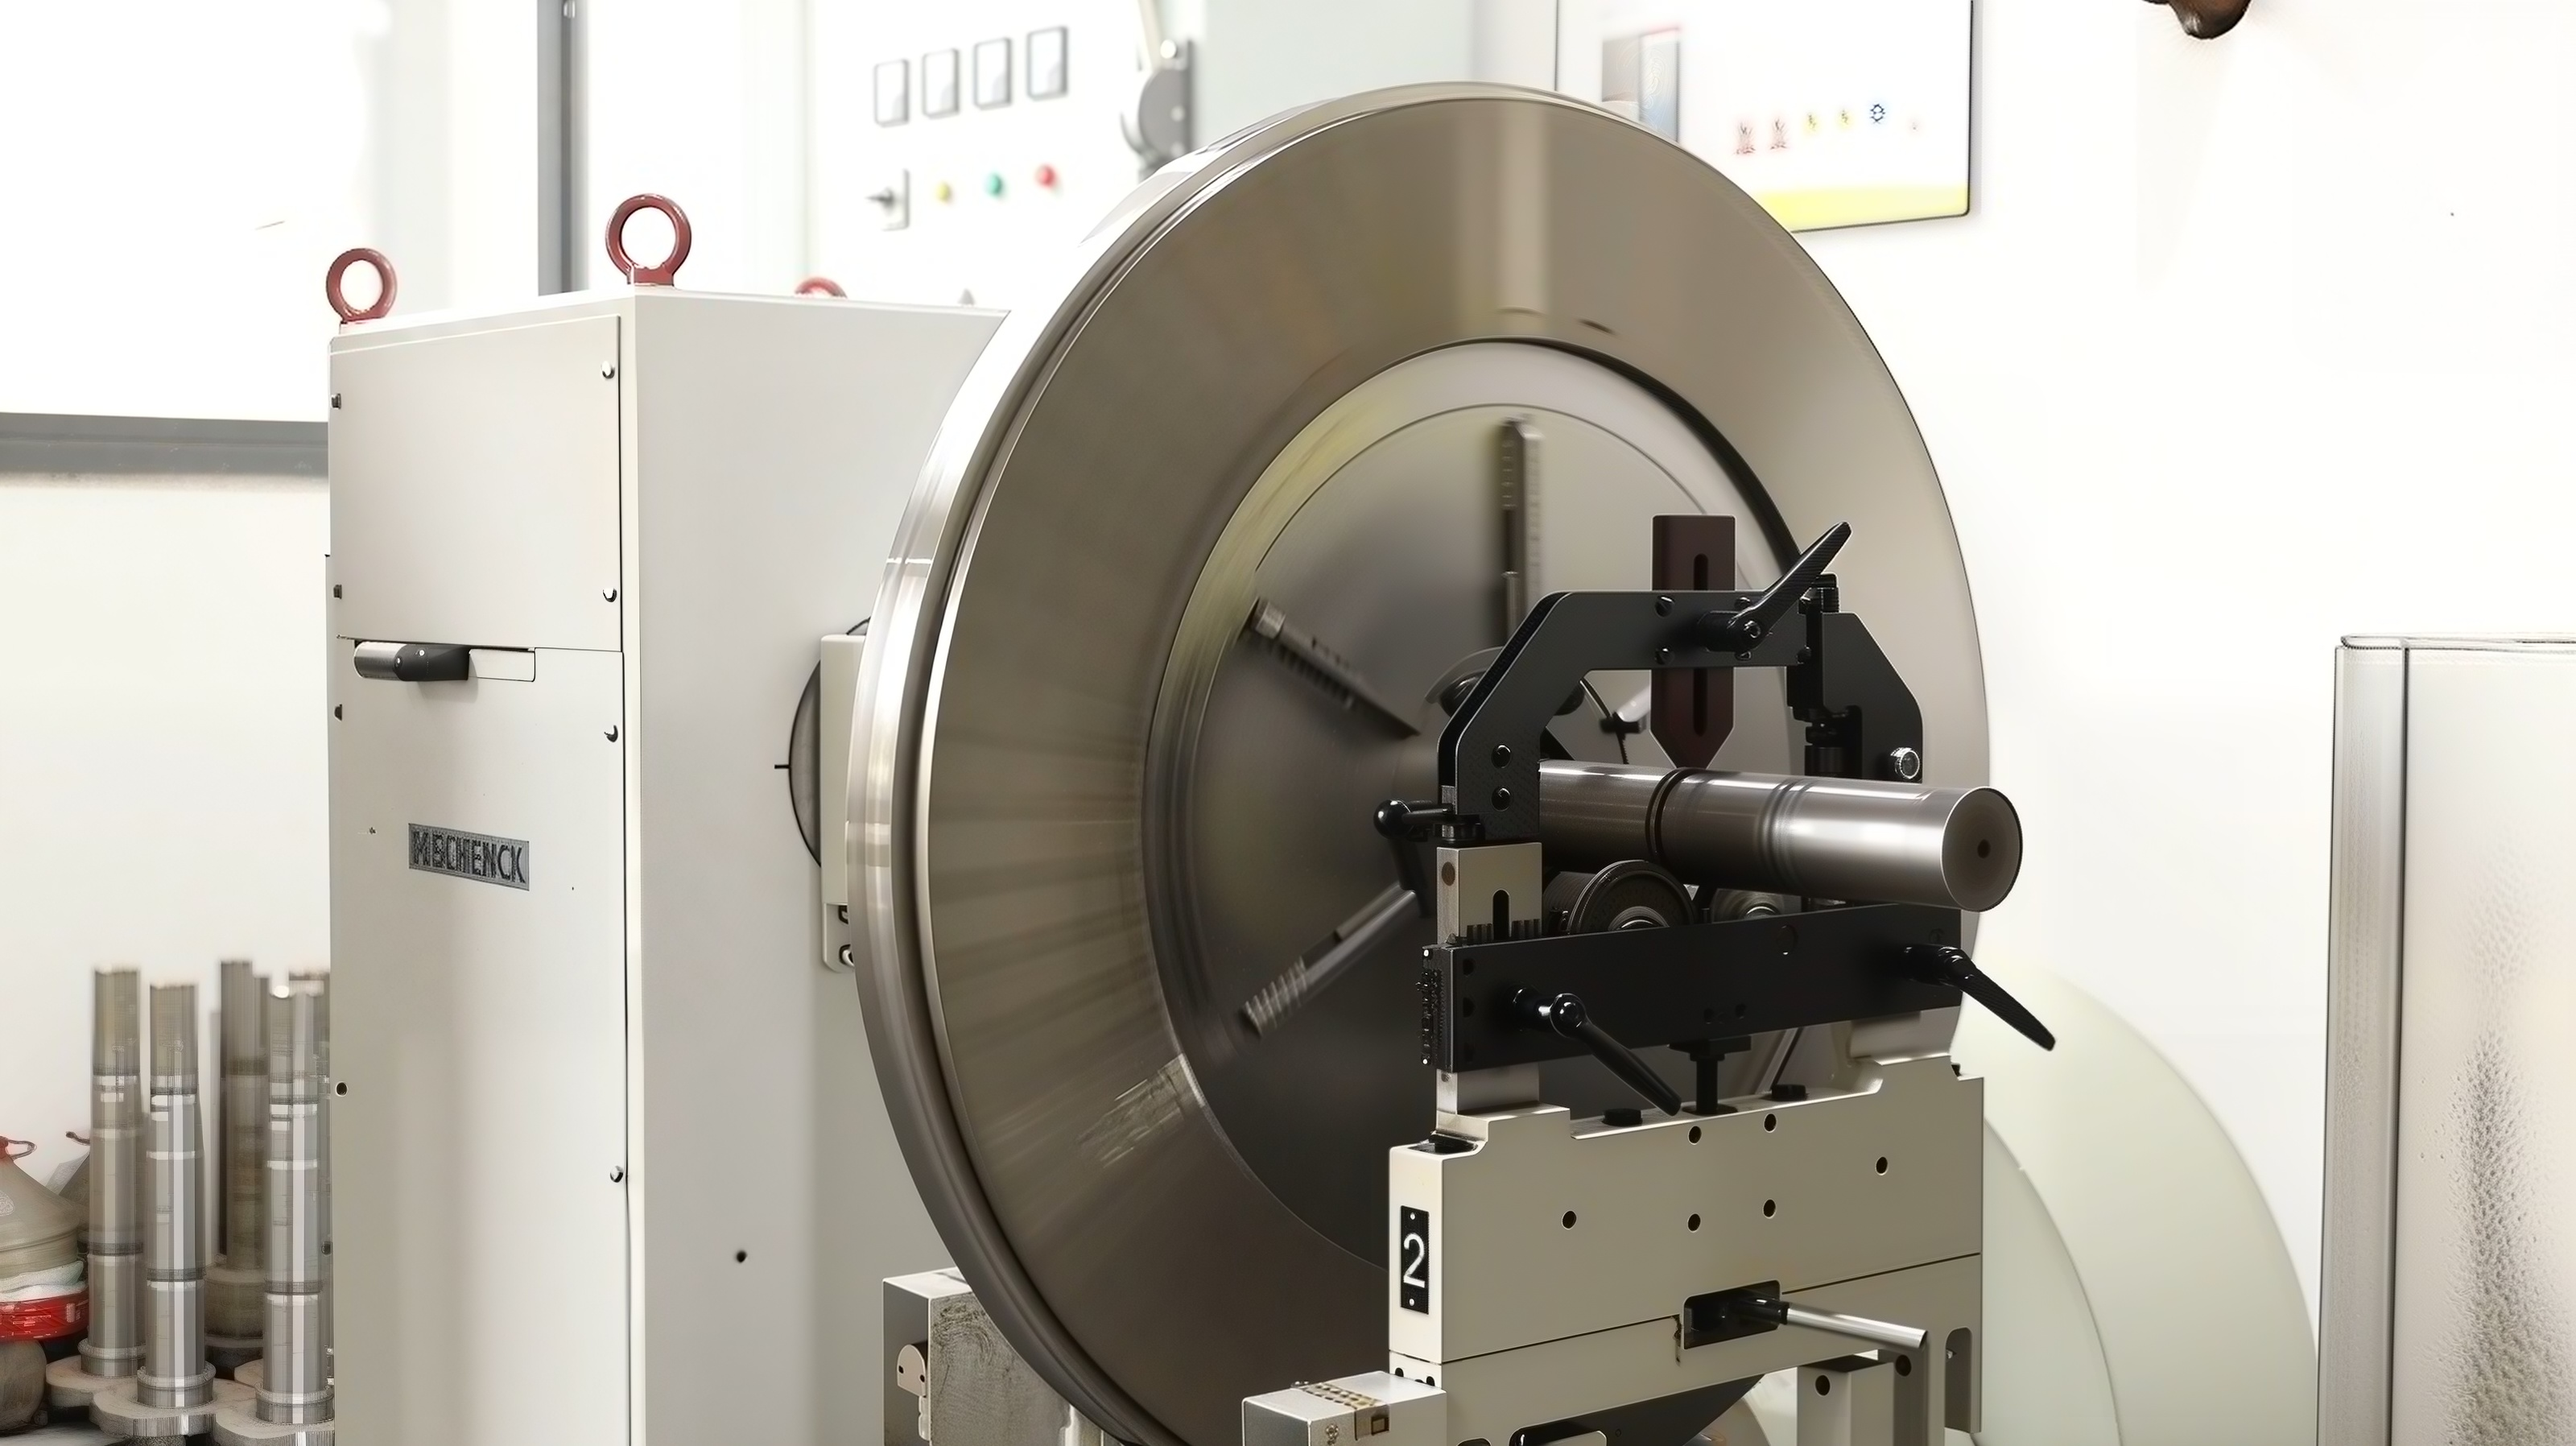
Vergruizerschijven moeten een stabiele geometrie en balans behouden tijdens gebruik op hoge snelheid. Mao Yue maakt gebruik van precisiebewerking en dynamische balancering om de variatie in de werking te verminderen en stabiele verpulveringsomstandigheden te helpen handhaven.
Beheers het hele proces, niet slechts één parameter
Mao Yue selecteert apparatuur niet alleen op basis van de schijfdiameter, het motorvermogen of de maaswijdte van het doel. In plaats daarvan wordt het volledige verpulveringsproces geëvalueerd op basis van voeding, schijfafstand, componentconditie, temperatuur, screening en daadwerkelijke materiaaltests.
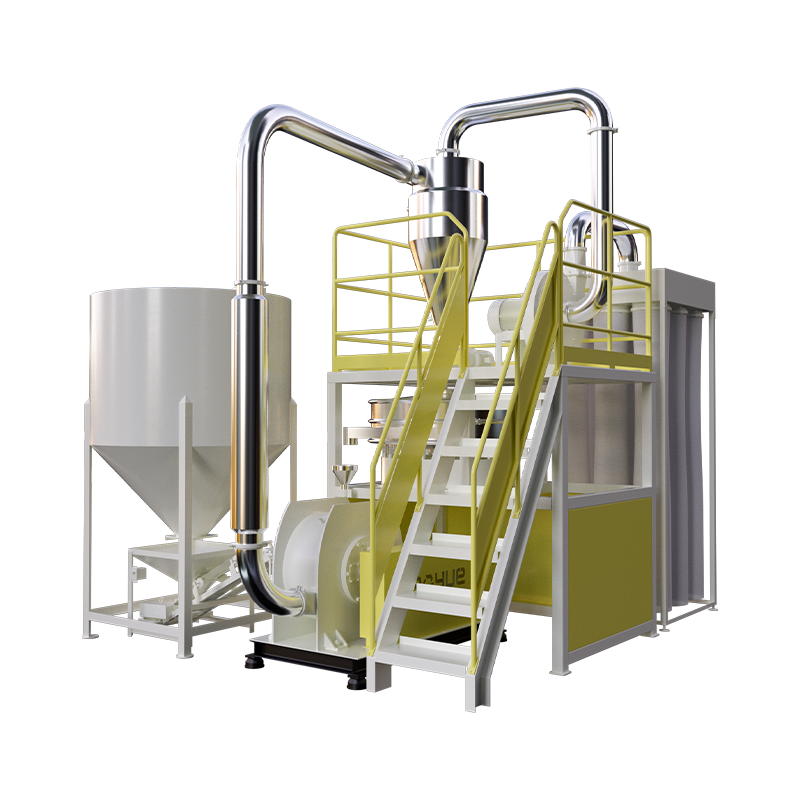
Mao Yue PE-vergruizer: controle van de poederstabiliteit in het hele systeem
Mao Yue richt zich niet op één enkele verpulveringsparameter, maar op het volledige PE-verpulveringsproces.
Afhankelijk van de projectvereisten kan het systeem het volgende integreren:
Voeding → Ijzerverwijdering → Verpulveren → Lucht-/waterkoeling → Zeven → Cycloonscheiding → Stofopvang → Poederopvang

Waarom het werkelijke PE-materiaal testen voordat u een vergruizer kiest?
Verschillende PE-grondstoffen kunnen zich tijdens het verpulveringsproces verschillend gedragen. Als gevolg hiervan kan dezelfde apparatuurconfiguratie verschillende resultaten opleveren met verschillende materialen.
Het testen van het daadwerkelijke materiaal vóór de definitieve uitrustingskeuze biedt een directere manier om de verpulveringsprestaties en bedrijfsomstandigheden te evalueren.
Mao Yue kan uw PE-materiaal testen en evalueren op basis van de volgende informatie:
-
PE-materiaal en deeltjesgrootte van het voer
-
Doelpoedergaas of deeltjesgrootte
-
Vereiste uitvoer
-
Werkuren per dag
-
Laatste rotatiegiettoepassing
-
Huidige poedergerelateerde problemen
Het testen richt zich op:
-
Poederfijnheid en deeltjesgrootteverdeling
-
Productiecapaciteit
-
Temperatuurstijging
-
Voerprestaties
-
Prestaties van poederinzameling
Op basis van de testresultaten kunnen vervolgens een geschiktere vergruizerconfiguratie, koelmethode en bedrijfsomstandigheden worden bepaald.
Voor gerecycled PE en materialen met aanzienlijke variaties in eigenschappen kunnen daadwerkelijke materiaaltests bijzonder nuttig zijn.
Veelgestelde vragen
Is fijner PE-rotomoldingpoeder altijd beter?
Nee. De juiste poederdeeltjesgrootte is afhankelijk van de grondstof, verwerkingsomstandigheden, mal en uiteindelijke toepassing. Waar het om gaat is het bereiken van een stabiele deeltjesgrootteverdeling die voldoet aan de toepassingseisen, in plaats van simpelweg een fijner poeder te produceren.
Kan bladslijtage de deeltjesgrootte van PE-poeder beïnvloeden?
Ja. Slijtage aan de messen en schijven kan hun werkgeometrie veranderen, wat geleidelijk de verpulveringsefficiëntie en de uiteindelijke poederdeeltjesgrootte kan beïnvloeden.
Hoe kan ik de temperatuur controleren tijdens PE-verpulvering?
Het koelvermogen moet worden afgestemd op de grondstof en het benodigde vermogen. Afhankelijk van de daadwerkelijke productieomstandigheden kan gebruik worden gemaakt van luchtkoeling, waterkoeling of luchtwaterkoeling.
Hoe kies ik de juiste PE-vergruizer?
Begin met de daadwerkelijke grondstof, de beoogde deeltjesgrootte, de vereiste output, werkuren en uiteindelijke toepassing. Het testen van het daadwerkelijke materiaal voordat de definitieve uitrusting wordt geselecteerd, kan een betrouwbaardere basis bieden voor het kiezen van de juiste vergruizer.
Kan Mao Yue mijn PE-materiaal testen?
Ja. U kunt een PE-materiaalmonster, de beoogde poederdeeltjesgrootte, de vereiste output, het aantal werkuren per dag en de uiteindelijke toepassing opgeven. Mao Yue kan het daadwerkelijke materiaal testen om de verpulveringsprestaties te evalueren en een geschikte apparatuurconfiguratie bespreken.
Wat veroorzaakt meer grove deeltjes in PE-rotomoldingpoeder?
Veelvoorkomende oorzaken zijn onder meer een overmatige schijfopening, schijf- of messlijtage, veranderingen in de voedingsomstandigheden en veranderingen in de zeefomstandigheden. De oorzaak moet worden vastgesteld door rekening te houden met de productietijd, veranderingen in de poederkwaliteit en de bedrijfsomstandigheden van de apparatuur.
Is de deeltjesgrootte van uw PE-rotomolding-poeder stabiel?
Als uw PE-rotatievormpoeder batch-tot-batch variaties, overmatige grove deeltjes, overmatige fijne deeltjes, onstabiele toevoer of outputschommelingen vertoont, ligt het probleem mogelijk niet bij het poeder zelf.
De belangrijkste vraag is:
Waar vindt de variatie in de deeltjesgrootte plaats tijdens het verpulveringsproces?
We kunnen evalueren:
-
Doelmaaswijdte
-
Kenmerken van grondstoffen
-
Vereiste uitvoer
-
Koelmethode
-
Vergruizer configuratie
-
Het daadwerkelijk testen van materialen
Mao Yue kan uw eigen PE-materiaal testen, het verpulveringsproces evalueren en een geschikte PE-verpulveringsconfiguratie bespreken op basis van de testresultaten.
Op zoek naar een PE-vergruizer die stabiel rotatiegietpoeder kan produceren? Test uw daadwerkelijke materiaal voordat u de definitieve uitrusting kiest.